Importer une bouteille de sauce depuis la Chine ne devient sûr ni grâce à une inspection finale isolée, ni grâce à une série de certificats envoyés avec le devis. La maîtrise du risque repose sur une chaîne continue de preuves : une spécification adaptée à la sauce, un fabricant capable de la tenir, des matières traçables, des échantillons approuvés, des contrôles pendant la production, puis une décision documentée avant le chargement.
Pour une entreprise française, le sujet dépasse l'aspect visuel du flacon. Un col légèrement hors tolérance peut provoquer des fuites sur la boucheuse. Une répartition irrégulière de l'épaisseur peut déformer une bouteille souple. Un rapport de migration portant sur une autre résine ne sécurise pas le contact alimentaire. Un carton trop faible peut enfin transformer un lot conforme au départ en marchandise endommagée à l'arrivée.
La meilleure protection consiste à rendre chaque exigence mesurable avant la commande, puis à contrôler les mêmes caractéristiques sur des lots identifiés. Le prix, l'Incoterm et le délai viennent ensuite ; ils ne remplacent jamais la définition technique du produit.
Les quatre questions à régler avant tout acompte
Un dossier d'achat robuste répond à quatre questions simples.
- Que doit faire l'emballage ? Conserver et distribuer la sauce sans fuite, passer sur la ligne, supporter le transport et rester compatible avec l'usage prévu.
- Quelle configuration est commandée ? Corps, matière, poids, couleur, fermeture, joint ou valve, décor, emballage secondaire et versions des plans.
- Quelles preuves seront acceptées ? Échantillon signé, mesures, rapports d'essai, documents de contact alimentaire, enregistrements de lot et résultats d'inspection.
- Que se passe-t-il en cas d'écart ? Blocage, tri, retouche, remplacement, avoir, nouvelle production ou refus du lot, avec les responsabilités et délais convenus.
| Risque | Moment où il apparaît | Preuve utile avant expédition |
|---|---|---|
| Fuite entre le col et le bouchon | Bouchage, transport ou stockage | Plan du col et de la fermeture, essais d'assemblage, contrôle du couple et essai d'étanchéité |
| Flacon instable ou déformé | Convoyage, remplissage ou gerbage | Masse, verticalité, répartition d'épaisseur, stabilité, compression et essai sur ligne |
| Contamination ou corps étranger | Fabrication, manipulation ou conditionnement | Traçabilité des lots, maîtrise de la propreté, inspection visuelle et protection avant mise en carton |
| Dossier alimentaire incomplet | Dédouanement, audit client ou mise sur le marché | Déclaration de conformité et justificatifs correspondant à la matière, à la référence et aux conditions d'usage |
| Dommage logistique | Palettisation, conteneur ou livraison | Plan de conditionnement, essai de transport pertinent, contrôle du chargement et photos du conteneur |
| Dérive entre l'échantillon et la série | Changement de matière, moule, réglage ou sous-traitant | Échantillon approuvé, nomenclature versionnée, notification des changements et contrôles en cours de production |
Ce que l'importateur français doit conserver sous contrôle
Acheter en direct ne transfère pas toutes les responsabilités au fabricant. L'entreprise qui met l'emballage ou le produit conditionné sur le marché européen doit pouvoir démontrer que la configuration réelle convient à l'usage prévu. Le contrat commercial peut répartir les coûts et les recours entre les parties ; il ne dispense pas l'opérateur de ses obligations publiques.
Pour les matériaux destinés au contact alimentaire, la DGCCRF rappelle le principe général : le transfert de substances vers la denrée ne doit ni présenter un danger pour la santé, ni modifier sa composition de manière inacceptable, ni altérer ses propriétés organoleptiques. La démonstration dépend du matériau, de la sauce, de la durée et de la température de contact, ainsi que de la construction finale.
Une attestation FDA, une fiche REACH, une certification de système ou un rapport générique ne remplace donc pas la déclaration de conformité attendue pour le marché européen. De même, un rapport réalisé sur une résine vierge donnée ne qualifie pas automatiquement une autre teinte, un pourcentage de matière recyclée, une valve, un joint ou un décor différent.
Le dossier de chaque référence doit relier clairement :
- l'identité du fournisseur et du fabricant effectif ;
- le code article et la révision du plan ;
- la ou les matières, colorants et composants de fermeture ;
- les conditions de contact et restrictions d'emploi ;
- les rapports ou calculs utilisés pour établir la conformité ;
- le lot produit et les documents qui l'accompagnent ;
- les modifications intervenues depuis la dernière validation.
Cette cohérence documentaire est particulièrement importante lorsque le vendeur, le fabricant du flacon, l'injecteur du bouchon et l'imprimeur ne sont pas la même société.
Transformer un brief d'achat en spécification contrôlable
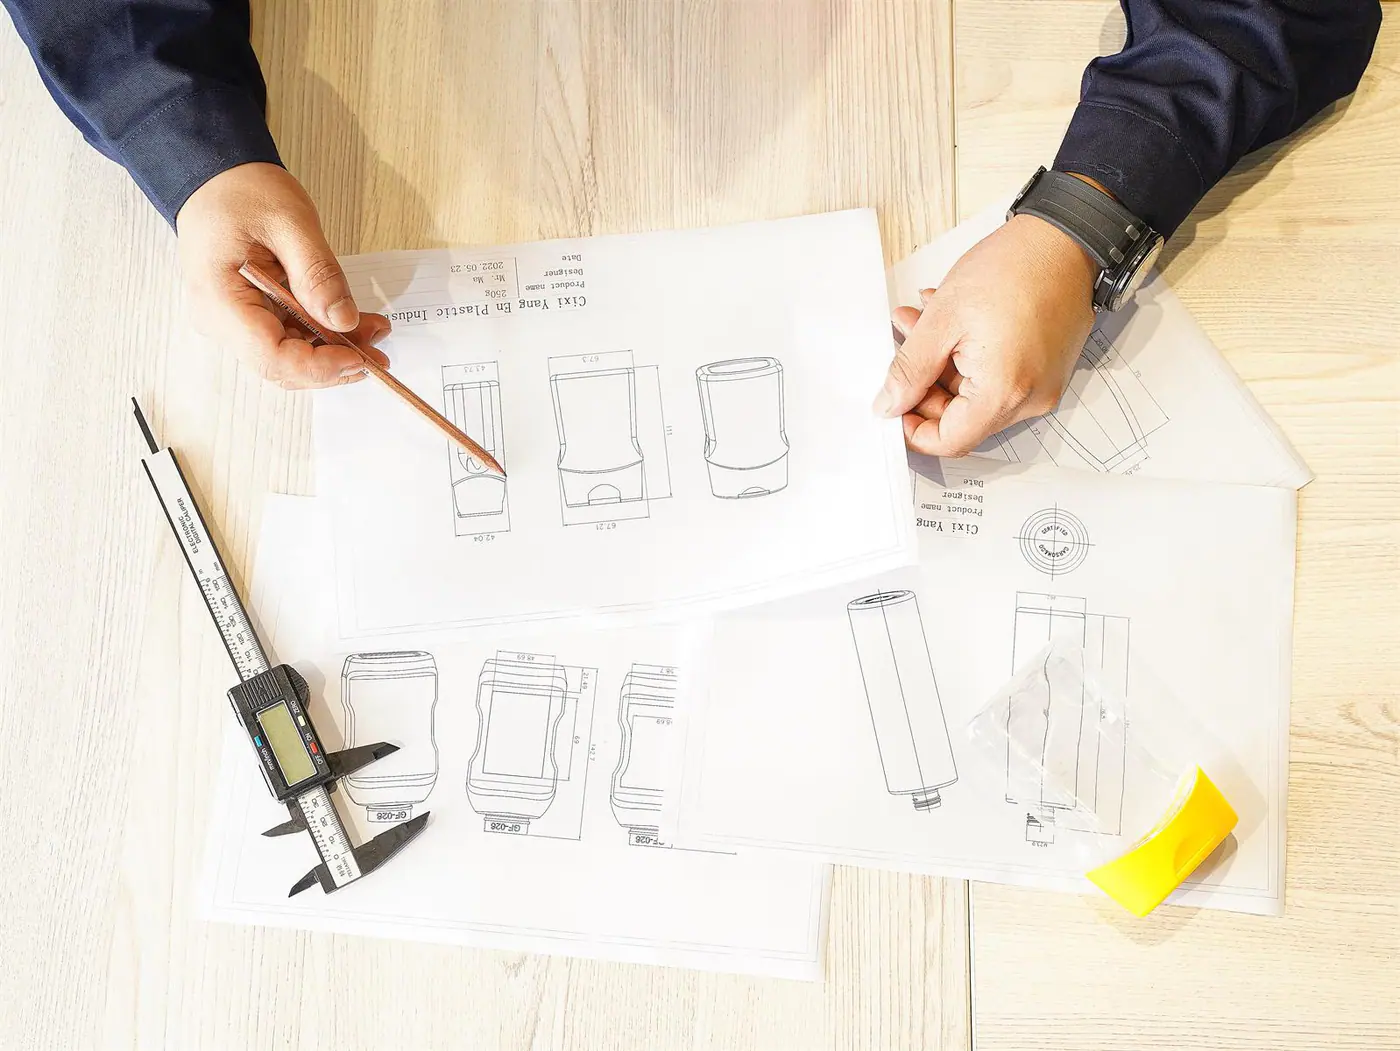
Une demande telle que « bouteille PET transparente de 500 ml avec bouchon noir » ne permet pas de contrôler une production. Elle décrit un aspect général, pas un produit industriel. La spécification doit partir de la sauce et de la ligne, puis descendre jusqu'aux caractéristiques du flacon et de la fermeture.
Décrire l'usage réel
Indiquez la famille de sauce, la teneur en huile ou en acide utile à l'évaluation, la présence de particules, la viscosité dans des conditions connues, la température de remplissage, le cycle de refroidissement, la durée de stockage et le mode de service. Il n'est pas nécessaire de transmettre une recette confidentielle complète pour commencer, mais le fournisseur doit connaître les contraintes qui influencent la matière, la fermeture et les essais.
Ajoutez les paramètres de ligne : convoyage, diamètre des étoiles, hauteur de préhension, type de remplisseuse, cadence, tête de bouchage, couple visé, étiquetage et détection par caméra. Une bouteille agréable à utiliser peut rester incompatible avec une ligne automatisée.
Figer une nomenclature complète
La nomenclature doit identifier le corps, le bouchon, le joint, la valve, l'opercule, l'étiquette ou le décor et le conditionnement secondaire. Pour chaque composant, précisez le code, la matière, la teinte, le poids ou la construction, le fournisseur approuvé lorsqu'il est imposé et la révision applicable.
Le plan coté du flacon doit couvrir les dimensions fonctionnelles : hauteur, diamètre ou largeur, capacité, stabilité, bague, filets, buvant et zones de préhension. Le plan de la fermeture doit permettre de vérifier son appairage. Une désignation nominale comme 28 mm ou 38 mm ne suffit pas à démontrer la compatibilité de deux composants.
Définir la mesure avant de fixer la tolérance
Une limite sans méthode de mesure reste ambiguë. Pour l'épaisseur de paroi, une jauge magnétique à effet Hall peut être utilisée sans découpe sur certains flacons, à condition d'identifier l'instrument, les points contrôlés, sa résolution et son incertitude. Une mesure par découpe, ultrasons ou une autre méthode peut être plus pertinente selon la matière et la géométrie. Les valeurs obtenues par deux méthodes ne doivent pas être mélangées sans étude de corrélation.
La verticalité, la concentricité et l'ovalisation exigent elles aussi un montage et une définition communs. Pour le bouchage, distinguez le couple d'application, le couple de dévissage, son évolution après stockage et, s'il existe, le couple de rupture de la bague d'inviolabilité. Un chiffre unique intitulé « couple » ne suffit pas.
Classer les défauts selon leur conséquence
La liste de défauts doit comporter des exemples visuels et leur niveau de gravité. Pour une bouteille de sauce, un corps étranger, une matière non identifiée ou une perte de traçabilité peut relever d'un risque critique. Une fuite, un col hors tolérance, un bouchon impossible à poser, une quantité incorrecte ou un flacon qui ne passe pas sur ligne sont généralement des écarts majeurs. Une petite marque cosmétique située hors de la zone de décor peut être mineure si elle reste dans la limite approuvée.
La classification dépend toutefois du produit et du marché. Une rayure anodine sur un emballage de restauration peut devenir un défaut majeur sur une gamme premium transparente. Le niveau doit être convenu avant l'inspection, pas après la découverte de l'écart.
Auditer la capacité réelle de l'usine
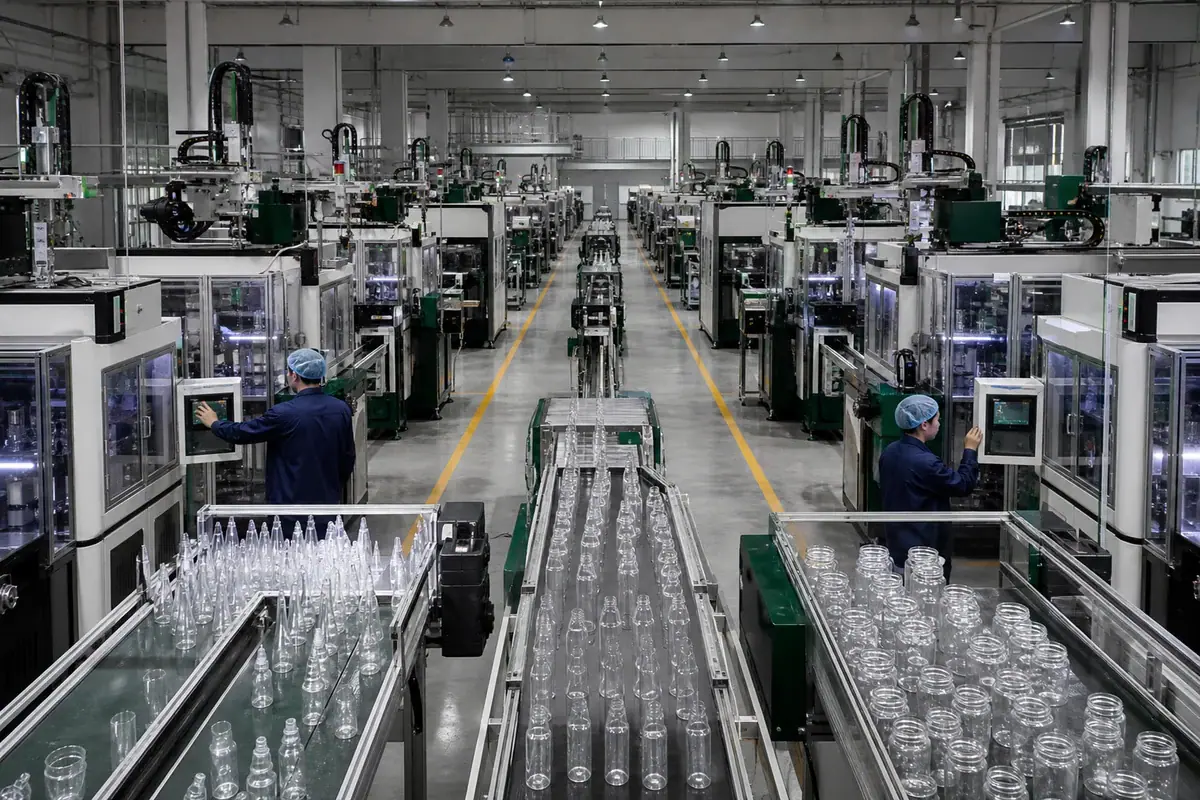
Un audit fournisseur répond à une question différente d'une inspection de marchandises : l'organisation et les équipements sont-ils capables de produire régulièrement la configuration commandée ? L'audit doit se dérouler sur le site de fabrication effectif et identifier les étapes éventuellement sous-traitées.
Capacité, procédés et outillages
Relevez les procédés disponibles — injection, injection-soufflage, extrusion-soufflage, étirage-soufflage, décoration et assemblage — puis rapprochez-les de la référence prévue. Demandez le numéro du moule, le nombre d'empreintes, l'état de maintenance, les pièces de rechange critiques, les machines compatibles et les capacités réellement disponibles pendant la période de commande.
Chez Gracepack, le parc présenté comprend 15 presses d'injection, 13 machines de soufflage, 9 lignes automatiques et plus de 500 moules. Ces moyens facilitent la recherche d'une base existante et l'organisation de productions différentes. Ils ne doivent toutefois pas rester une statistique commerciale : pour chaque projet, le dossier doit encore identifier le moule retenu, la matière, les équipements utilisés, l'échantillon approuvé et le plan de contrôle associé.
Matières et traçabilité
Suivez le parcours de la résine depuis la réception jusqu'au produit fini. Vérifiez l'identification des sacs, les conditions de stockage, la gestion des colorants et additifs, les règles de mélange, la séparation des lots, le traitement des rebuts et l'enregistrement des paramètres critiques. Si une matière recyclée est prévue, son origine, son grade et ses restrictions doivent être intégrés à la nomenclature au lieu d'être remplacés discrètement selon la disponibilité.
Le contrôle des changements mérite une attention particulière. L'usine doit savoir quand une modification de résine, de colorant, de fermeture, de moule, de site ou de sous-traitant exige une information du client et une nouvelle qualification.
Mesure, maintenance et traitement des non-conformités
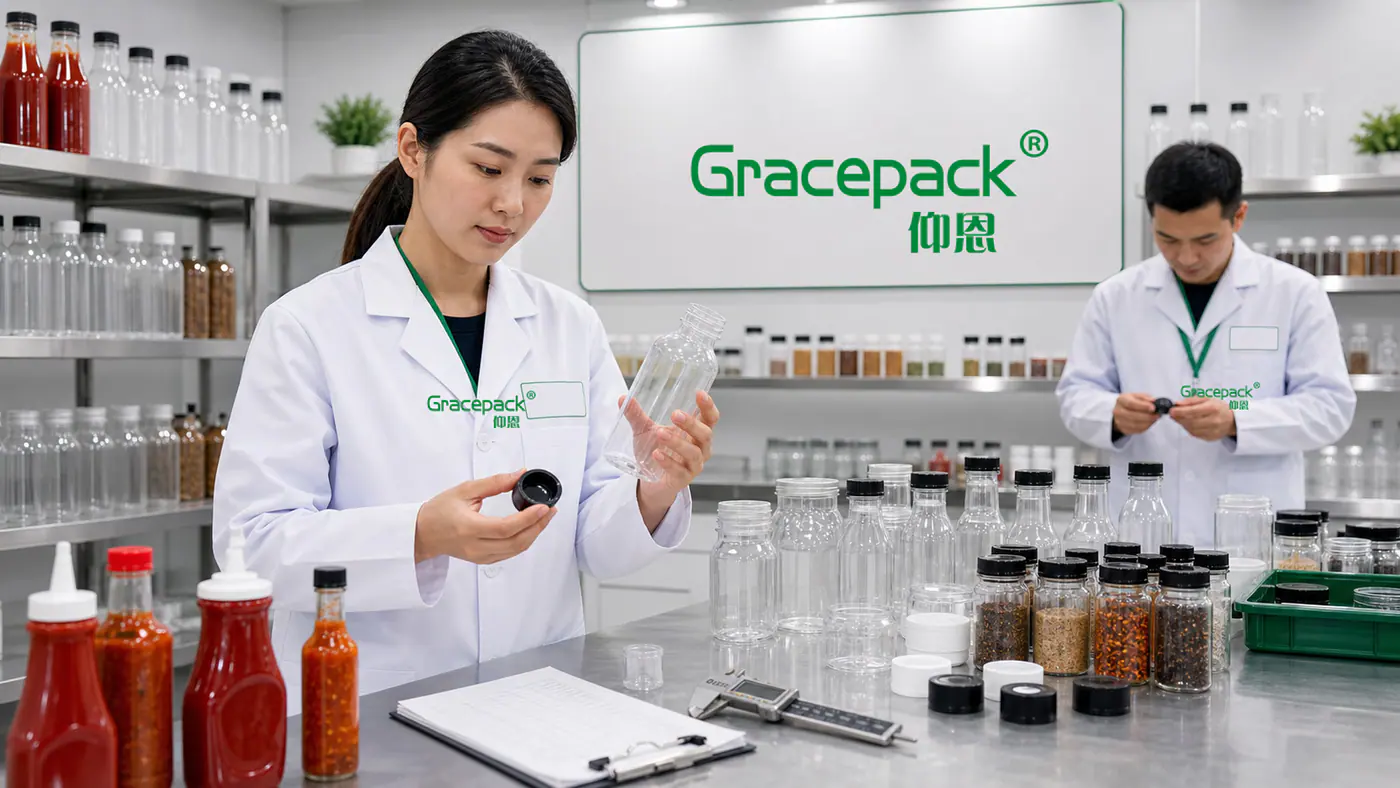
Examinez l'étalonnage ou la vérification des instruments, l'identification des moyens de contrôle, la conservation des résultats et la formation des opérateurs. Un pied à coulisse présent sur une table ne prouve pas que les bonnes caractéristiques sont contrôlées à la bonne fréquence.
Demandez un exemple récent de non-conformité et suivez son traitement : isolement du lot, analyse de cause, décision, action corrective et vérification de l'efficacité. Cette démonstration est souvent plus informative qu'une procédure parfaitement présentée mais jamais appliquée.
Propreté de l'atelier : raisonner selon le risque, pas selon une formule
Une salle propre certifiée n'est pas une exigence universelle pour toutes les bouteilles vides destinées aux sauces. En revanche, l'usine doit empêcher les poussières, insectes, fragments de plastique, huiles et autres contaminants d'atteindre l'intérieur ou les surfaces fonctionnelles de l'emballage.
L'audit doit observer :
- la séparation entre matières premières, production, rebuts et produits finis ;
- la propreté des trémies, convoyeurs, postes d'assemblage et contenants intermédiaires ;
- la protection des bouteilles ouvertes après moulage ;
- la maîtrise de l'air comprimé s'il touche le produit ou l'intérieur du flacon ;
- les règles vestimentaires, le lavage des mains et la gestion des objets cassants ;
- la lutte contre les nuisibles et la fermeture des accès ;
- l'utilisation de sacs intérieurs propres et correctement fermés avant le carton.
Un dépoussiérage ionique peut être utile lorsque l'électricité statique attire des particules, mais il ne corrige pas un environnement mal entretenu. Son efficacité et la propreté de l'air doivent être contrôlées dans la configuration réelle.
Construire un plan de contrôle propre aux bouteilles de sauce
Les caractéristiques critiques ne sont pas identiques pour un flacon PET rigide, une bouteille PEBD souple et un bouchon doseur. Le plan doit relier chaque risque à une méthode, une fréquence, une limite et une réaction.
| Élément | Caractéristique à contrôler | Méthode à définir | Pourquoi elle compte |
|---|---|---|---|
| Corps du flacon | Masse, capacité, hauteur, largeur, verticalité, stabilité | Balance, jauges, gabarit ou montage convenu | Convoyage, remplissage, présentation et tenue au gerbage |
| Paroi | Répartition d'épaisseur aux points désignés | Jauge adaptée ou coupe contrôlée | Souplesse, résistance, retour en forme et risque de point faible |
| Col | Diamètres, hauteur, ovalisation, filets, planéité du buvant | Plan fonctionnel et moyen de mesure validé | Engagement du bouchon, operculage et étanchéité |
| Fermeture | Dimensions, joint, valve, ponts sécables, aspect | Contrôle visuel, mesure et essai fonctionnel | Dosage, première ouverture et refermeture |
| Assemblage | Couple d'application, dévissage, rupture, fuite | Couplemètre et protocole d'étanchéité | Tenue au transport, ouverture et absence de suintement |
| Décor | Position, adhérence, lisibilité et résistance | Gabarit, test adapté et lecture du code | Image de marque, traçabilité et conformité des mentions |
| Emballage secondaire | Quantité, séparateurs, sac, carton, palette | Plan de conditionnement et essai logistique | Protection pendant le transport maritime et la manutention |
Les limites doivent provenir du dessin approuvé, du fournisseur du système de fermeture, des essais et de la qualification sur ligne. Des valeurs génériques trouvées pour une autre bouteille peuvent conduire à accepter un assemblage instable ou à rejeter inutilement un produit fonctionnel.
Échantillonnage NQA/AQL : utiliser la bonne référence
De nombreux formulaires d'inspection en Asie mentionnent encore MIL-STD-105E. Cette ancienne référence militaire américaine ne devrait pas être reprise automatiquement dans un contrat actuel. La norme publiée pour le contrôle lot par lot par attributs est ISO 2859-1:2026, qui emploie en français le terme niveau de qualité acceptable (NQA), couramment appelé AQL dans les échanges internationaux.
Le NQA ne signifie pas qu'un pourcentage de défauts est autorisé dans chaque livraison. Il sert à choisir un plan d'échantillonnage et des nombres d'acceptation ou de rejet selon la taille du lot, le niveau de contrôle, le type de plan et l'historique. L'édition, les règles de changement entre contrôle normal, renforcé ou allégé, et la constitution des lots doivent être précisées.
Avant l'inspection, le donneur d'ordre doit fixer :
- la définition d'un lot homogène ;
- le niveau de contrôle et le plan simple, double ou multiple retenu ;
- le NQA applicable à chaque classe de défaut ;
- la méthode de sélection aléatoire dans les cartons et palettes ;
- les essais réalisés sur tout l'échantillon et ceux réalisés sur un sous-échantillon ;
- la décision en cas de rejet et les conditions d'une éventuelle réinspection.
Il n'existe pas de NQA universel pour les bouteilles de sauce. Un niveau choisi pour l'aspect ne convient pas nécessairement aux fuites. Pour un risque réglementaire ou de sécurité, l'équipe qualité peut imposer un contrôle à 100 %, un plan à nombre d'acceptation nul ou une autre barrière spécifique. Cette exigence doit être décrite exactement ; l'expression « AQL zéro » sans procédure définie crée plus de confusion que de protection.
L'échantillonnage ne transforme jamais une caractéristique non mesurée en caractéristique conforme. Si l'inspection ne comprend aucun essai de fuite, le résultat NQA ne permet pas de conclure sur l'étanchéité.
De l'échantillon signé au contrôle avant expédition
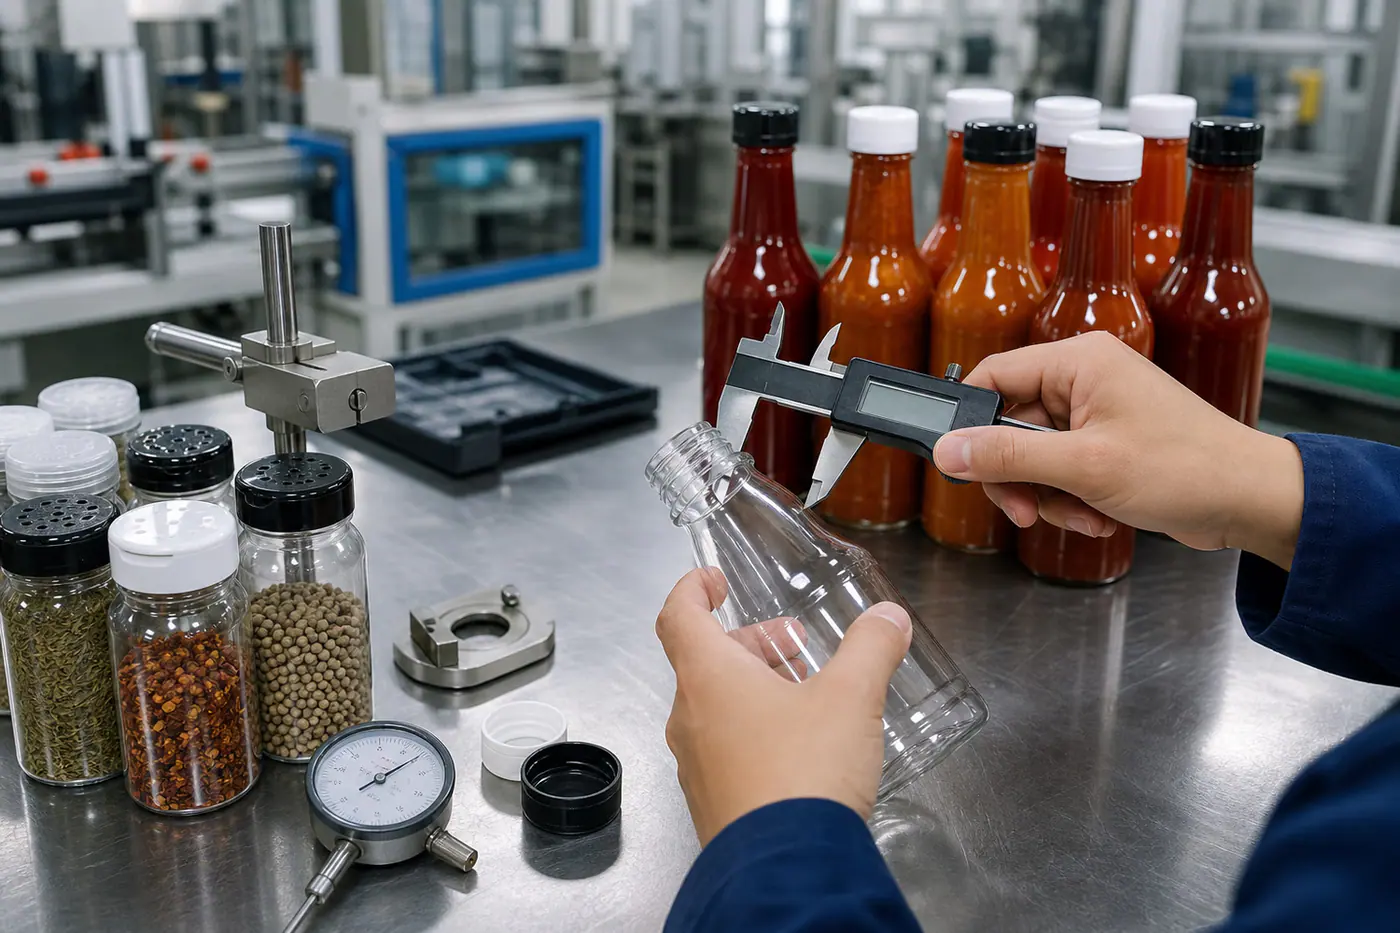
Une inspection finale est trop tardive pour découvrir un mauvais matériau ou un col structurellement incompatible. La qualité gagne à être répartie sur plusieurs jalons.
1. Qualification de l'échantillon et de la documentation
Avant la série, approuvez le plan, la nomenclature, la couleur, le poids, les surfaces fonctionnelles et le conditionnement. Remplissez des bouteilles avec la sauce réelle ou un substitut justifié, puis vérifiez le bouchage, la fuite, le dosage, le transport et le comportement sur ligne. Conservez des échantillons signés avec leur date, leur lot et leur statut.
Un bel échantillon commercial fabriqué dans une autre matière ou par un procédé manuel n'est pas une référence industrielle suffisante. L'échantillon de validation doit représenter autant que possible la construction de série.
2. Contrôle du démarrage de production
Au lancement, vérifiez les premiers produits après stabilisation du procédé. Confirmez la matière, le moule, les paramètres enregistrés, l'aspect, le poids et les dimensions critiques. Une validation au démarrage évite de fabriquer un lot entier avec un mauvais filetage, une couleur erronée ou une paroi mal répartie.
3. Inspection en cours de production
Lorsque le délai, la nouveauté du moule ou le risque le justifie, une inspection pendant la production permet de comparer les différentes périodes et cavités. Elle vérifie aussi que l'emballage secondaire commandé est disponible. Les mesures doivent rester rattachées aux heures, machines, moules ou numéros de lot concernés.
4. Contrôle avant expédition
L'inspection finale confirme la quantité terminée et emballée, sélectionne les cartons selon le plan, puis contrôle l'aspect, les dimensions, l'assemblage, l'étanchéité et le marquage convenus. Elle examine également les références de carton, les quantités par colis, les sacs intérieurs et l'état des palettes.
Un rapport utile présente le numéro du lot, la taille du lot, le plan d'échantillonnage, les instruments, les résultats mesurés, les photos, les défauts classés et la décision. Une série de photos sans critères ni effectifs n'est pas un rapport d'acceptation.
Le contrat qualité doit compléter le contrat d'achat
Le bon de commande indique souvent la référence, le prix, la quantité, le délai et l'Incoterm. Il faut y joindre ou y incorporer un accord qualité qui précise au minimum :
- l'ordre de priorité entre le plan, la spécification, l'échantillon et les échanges commerciaux ;
- les matières et fournisseurs approuvés, ainsi que les substitutions interdites sans accord écrit ;
- les points de contrôle, méthodes, limites et règles NQA ;
- les documents à remettre avant la production et avant l'expédition ;
- l'accès aux inspections, audits et enregistrements convenus ;
- la durée de conservation des données et échantillons témoins ;
- la notification des changements de site, matière, moule, procédé ou sous-traitant ;
- la propriété, la maintenance et l'utilisation des moules financés par le client ;
- les règles de blocage, tri, retouche, remplacement, avoir et réclamation ;
- le traitement des coûts lorsque le lot ou les documents ne répondent pas aux exigences.
L'Incoterm répartit certaines obligations de transport, coûts et risques logistiques. Il ne définit ni la conformité technique de la bouteille, ni les limites d'acceptation, ni le recours en cas de défaut. Ces sujets doivent rester explicites dans le contrat.
Sécuriser le conditionnement et le chargement
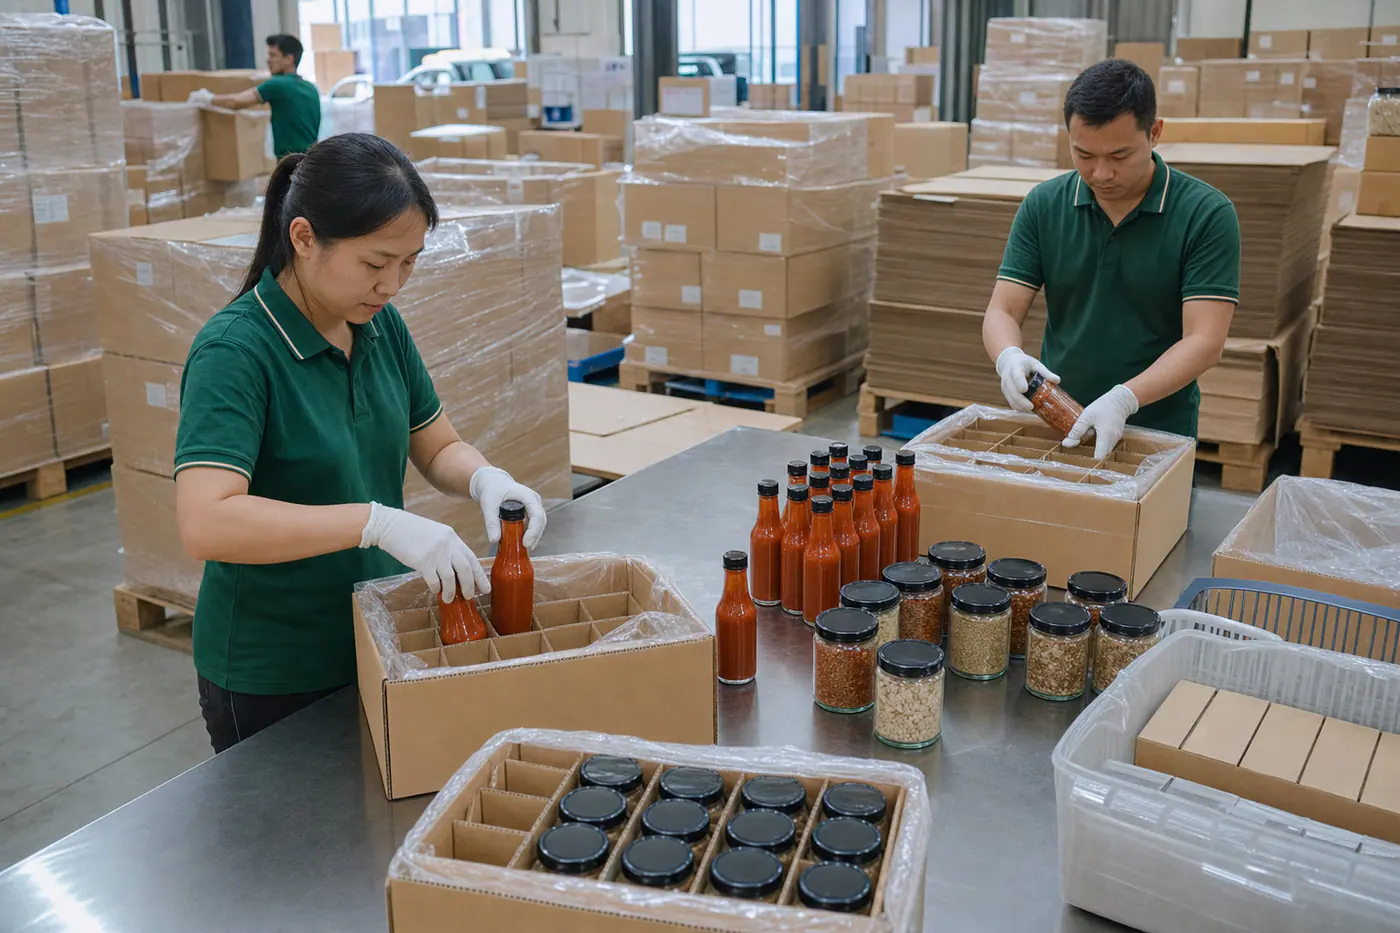
Une bouteille légère peut être endommagée sans trace visible sur le conteneur. La compression des cartons, le jeu entre les pièces, l'humidité et la température maritime doivent être intégrés au plan de conditionnement.
Validez la quantité par sac et carton, le sens de rangement, les séparateurs, le calage, la résistance du carton, la hauteur de palette, la housse et le filmage. Les tests de chute, vibration ou compression doivent reproduire l'unité réellement manipulée et les risques du circuit ; une hauteur de chute arbitraire appliquée à un flacon vide ne qualifie pas une expédition complète.
Avant le chargement, vérifiez l'identité du conteneur, son état intérieur, l'absence d'odeur, d'humidité, de perforation ou de résidu, puis photographiez les étapes de calage et de fermeture. Le plan de chargement doit éviter l'écrasement et faciliter le contrôle à destination. Les numéros de scellé, de conteneur et de lots figurent dans le dossier d'expédition.
Contrôler à l'arrivée en France
Le contrôle fournisseur ne remplace pas la réception. À l'arrivée, examinez l'intégrité du conteneur, des palettes, des cartons et des sacs avant de libérer les produits. Prélevez selon une procédure définie et comparez l'identité, les quantités, l'aspect et les caractéristiques critiques au dossier approuvé.
Conservez les photos avant déchargement lorsque des dommages sont visibles. Isolez les produits suspects, évitez de mélanger les lots et consignez la date, le numéro de palette, le carton et le défaut. Ces éléments facilitent l'analyse entre dommage de transport, problème de conditionnement et défaut de fabrication.
La première livraison mérite un contrôle renforcé. Une réduction progressive des contrôles ne devient raisonnable qu'après plusieurs lots stables, sans écart documentaire ni réclamation, et conformément aux règles définies par l'équipe qualité.
Piloter le fournisseur avec quelques indicateurs utiles
Un tableau de bord simple permet de distinguer un incident isolé d'une dérive. Suivez par exemple :
- la conformité des documents au premier envoi ;
- le taux de livraison à l'heure et complète ;
- les lots acceptés, refusés ou soumis à dérogation ;
- les défauts par famille et par million ou par quantité contrôlée ;
- les arrêts de ligne attribués au flacon ou à la fermeture ;
- les coûts de tri, de reprise, de produit perdu et de transport exceptionnel ;
- le délai de réponse aux réclamations et l'efficacité des actions correctives ;
- la fréquence des changements non signalés.
Le prix unitaire doit être rapproché de ce coût total. Une bouteille moins chère perd rapidement son avantage si elle nécessite un tri en France, ralentit la boucheuse ou augmente les fuites après remplissage.
Dossier à envoyer pour obtenir une offre comparable
Pour comparer plusieurs fabricants, transmettez la même base à chacun :
- la sauce, la température de remplissage, le stockage et le circuit de vente ;
- la contenance, les dimensions d'encombrement et le matériau souhaité ;
- la fermeture, le dosage et le niveau d'inviolabilité attendu ;
- les contraintes de la remplisseuse, du convoyeur et de la boucheuse ;
- le plan, les échantillons ou la référence existante à reproduire ;
- les volumes par commande et annuels, ainsi que le calendrier ;
- le pays de destination et les justificatifs réglementaires attendus ;
- le décor, l'étiquetage, le conditionnement et la palettisation ;
- les contrôles, essais, règles NQA et jalons d'inspection ;
- les conditions de notification des changements et de traitement des écarts.
Demandez au fabricant de répondre point par point en séparant ce qui est confirmé, ce qui nécessite un essai et ce qui n'est pas disponible. Cette présentation évite qu'une hypothèse commerciale devienne, par silence, une caractéristique prétendument acquise.
Le formulaire ci-dessous permet de transmettre ces informations à Gracepack. Une première analyse peut partir d'un plan, d'une photo et des paramètres essentiels ; les critères manquants seront ensuite identifiés avant les échantillons et le chiffrage.
Questions fréquentes sur l'importation de bouteilles de sauce depuis la Chine
Un audit d'usine suffit-il pour accepter une commande ?
Non. L'audit évalue le système, les moyens et l'organisation à un moment donné. Il ne démontre pas que le lot commandé est conforme. Il doit être complété par une qualification de la référence, des contrôles de production et une décision sur le lot.
Une inspection AQL/NQA garantit-elle zéro défaut ?
Non. Il s'agit d'une décision statistique prise sur un échantillon selon un plan défini. Certaines caractéristiques peuvent justifier un contrôle à 100 % ou une autre barrière. Le plan doit indiquer exactement ce qui est vérifié et comment le lot est accepté ou rejeté.
Faut-il contrôler chaque bouteille ?
Pas nécessairement. Les défauts détectables automatiquement et les risques critiques peuvent demander un contrôle intégral, tandis que d'autres caractéristiques sont surveillées par échantillonnage. La stratégie dépend du risque, de la capabilité du procédé, de l'historique et du coût d'une défaillance.
Comment vérifier les documents de contact alimentaire ?
Comparez les codes de matière et de produit, les conditions de contact, les restrictions, les dates et l'identité des acteurs avec la nomenclature réelle. Vérifiez que les rapports cités correspondent à la construction commandée. Un logo de laboratoire ou une mention « food grade » ne suffit pas.
À quel moment faut-il payer le solde ?
Le calendrier de paiement dépend de la négociation commerciale. Lorsque le contrat le permet, il est prudent de lier la libération du solde à la remise des documents et à une décision d'inspection conforme, sans oublier que la conformité à réception reste à vérifier.
Peut-on utiliser l'échantillon du devis comme référence ?
Oui seulement s'il est identifié, approuvé et représentatif de la construction de série. Sa matière, son poids, sa couleur, son moule, sa fermeture et son statut doivent être connus. Un échantillon de présentation non traçable ne devrait pas devenir la seule référence contractuelle.
Conclusion : acheter une preuve de maîtrise, pas seulement un flacon
Un approvisionnement direct en Chine peut être fiable lorsque le produit est défini sans ambiguïté et que les contrôles commencent avant la production. Le fabricant apporte le procédé et les preuves de fabrication ; l'importateur conserve la maîtrise du cahier des charges, des exigences européennes, de l'acceptation du lot et du suivi à réception.
La séquence la plus sûre reste constante : qualifier le besoin, auditer la capacité, approuver une configuration, contrôler les étapes à risque, vérifier les documents, décider avant expédition et confirmer à l'arrivée. Elle réduit les litiges parce qu'elle remplace les promesses générales par des critères, des mesures et des responsabilités compréhensibles des deux côtés.