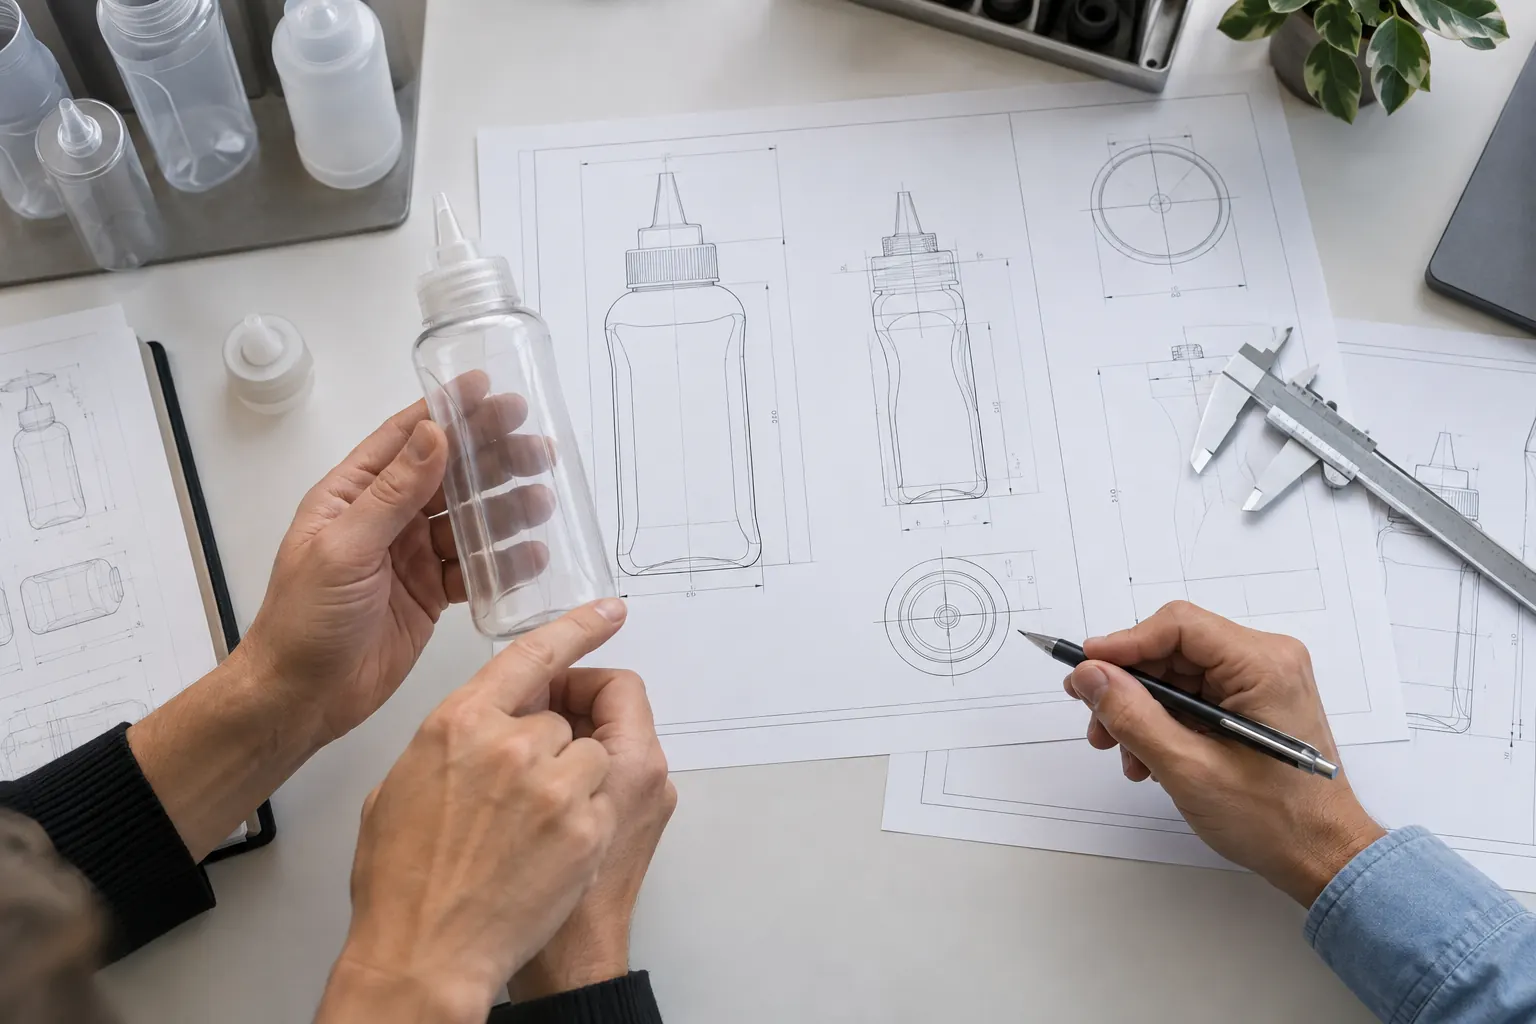
Une bouteille de sauce propriétaire n'est pas un dessin à envoyer au mouliste : c'est un système qui doit rester remplissable, bouchable, étiquetable, transportable et agréable à utiliser. Le bon moment pour ouvrir un nouveau moule est celui où la silhouette, la prise en main ou le format apportent une valeur mesurable que ni une référence existante ni le décor ne peuvent apporter.
Pour développer une bouteille de sauce sur mesure, verrouillez d'abord le brief industriel, puis validez la CAO et des échantillons représentatifs avant de lancer la série. Le T0 révèle le comportement de l'outillage ; le T1 confirme les corrections ; le premier article industriel ne vaut que face à des critères d'acceptation déjà écrits.
Cette approche concerne les marques françaises de sauces tomate, ketchup, mayonnaise, pimentées ou vinaigrettes, leurs conditionneurs et leurs équipes packaging. Elle évite de confondre une forme qui attire en linéaire avec une bouteille réellement apte à passer en production.
Faut-il réellement ouvrir un nouveau moule ?
Un nouveau moule n'est pas le point de départ automatique d'une marque propre. Si la contenance, le col, l'usage et la zone de décor sont déjà couverts par une bouteille existante, une couleur, une étiquette, une sérigraphie ou une fermeture adaptée peuvent différencier une gamme avec moins de risques de planning. L'ouverture d'un moule devient pertinente lorsqu'elle résout un besoin que la base existante ne peut pas traiter : une silhouette reconnaissable, une prise en main précise, une position inversée, une zone d'étiquette plus utile, un fond plus stable ou une intégration particulière avec un bouchage.
Avant de comparer des devis, posez une question simple : quelle fonction nouvelle le flacon doit-il accomplir ? « Être différent » ne suffit pas à définir une empreinte. « Tenir tête en bas sans gêner l'étiquette », « permettre un dosage à une main » ou « rester stable dans un carton donné » sont des critères à traduire dans la CAO et à tester.
Gracepack dispose d'un parc de plus de 500 moules. Cette base sert d'abord à comparer une solution existante avec le projet envisagé ; un développement spécifique se justifie ensuite par les contraintes que ce parc ne couvre pas, et non par l'idée qu'un moule neuf serait automatiquement meilleur.
Du brief au fichier CAO : ce qui doit être décidé avant le dessin
Un fichier STEP, IGES ou un rendu 3D ne remplace pas un cahier des charges. Le bureau d'études a besoin de connaître le produit et le circuit complet dans lequel la bouteille sera utilisée. Pour une sauce, les données suivantes influencent souvent davantage le dessin que le style initial :
- le volume nominal, le niveau de remplissage et la tolérance recherchée ;
- la recette, sa viscosité, ses particules et la température de remplissage si elle est connue ;
- le plan de col, le bouchon, le joint ou la valve déjà sélectionnés ;
- le geste d'usage : verser, presser, utiliser tête en bas, service au comptoir ou à table ;
- la surface et le procédé d'étiquetage, les mentions à afficher et le sens de lecture en rayon ;
- le carton, la palette, la cadence et les contraintes de transport.
La CAO doit rendre ces choix contrôlables. Une jolie épaule peut créer une zone d'étiquette instable. Une taille trop pincée peut rendre le corps difficile à souffler ou irrégulier à la pression. Un relief peut améliorer la préhension mais compliquer la pose d'un manchon. Lors de la revue, distinguez les dimensions critiques — capacité, bague, appui de fond, zone d'étiquette — des détails qui peuvent encore évoluer.
Concevoir une silhouette qui reste industrialisable
Les angles de dépouille permettent le démoulage sans forcer une zone fragile. Les nervures peuvent guider une déformation ou augmenter la rigidité, mais elles ne doivent pas compromettre l'étiquetage ou retenir inutilement la sauce. Le fond doit rester stable avec le niveau de remplissage réel et après les sollicitations de ligne. La bague, elle, ne se choisit pas à la fin : elle définit l'interface avec le bouchage et conditionne une partie de la validation d'étanchéité.
Pour une bouteille souple, localisez aussi la zone où la main appuie réellement. Un corps très rigide peut protéger la forme en rayon mais devenir pénible à presser. Un corps trop souple peut modifier la précision de dose ou marquer après transport. Ces compromis doivent être observés avec la recette ou une substitution justifiée, à différents niveaux de remplissage, plutôt qu'avec une bouteille vide tenue quelques secondes.
La zone d'étiquette mérite son propre contrôle. Une étiquette ne doit ni couvrir une zone de pression nécessaire, ni masquer un défaut d'aspect qui apparaît après l'essai. Prévoir son format dès la CAO évite de découvrir en série qu'un décor exige une zone cylindrique ou une tolérance plus stable que le dessin ne l'autorisait.
Prototype : ce qu'il valide — et ce qu'il ne valide pas
Une maquette en résine ou un prototype rapide est précieux pour évaluer la contenance approximative, le passage en main, le rapport hauteur-largeur, la lecture de l'étiquette et la présence en rayon. Il aide les équipes marketing, packaging et achats à parler du même objet avant l'outillage.
Il ne démontre pas pour autant la tenue d'une paroi soufflée, la répartition réelle d'épaisseur, la force de compression, la compatibilité du bouchon, l'étanchéité ni le comportement après conditionnement. Ces questions exigent un échantillon réalisé avec une technologie représentative et un protocole défini. Présenter cette limite dès le prototype est une manière de réduire les mauvaises surprises lors du T0.
L'outillage industriel : choisir des arbitrages, pas une promesse générique
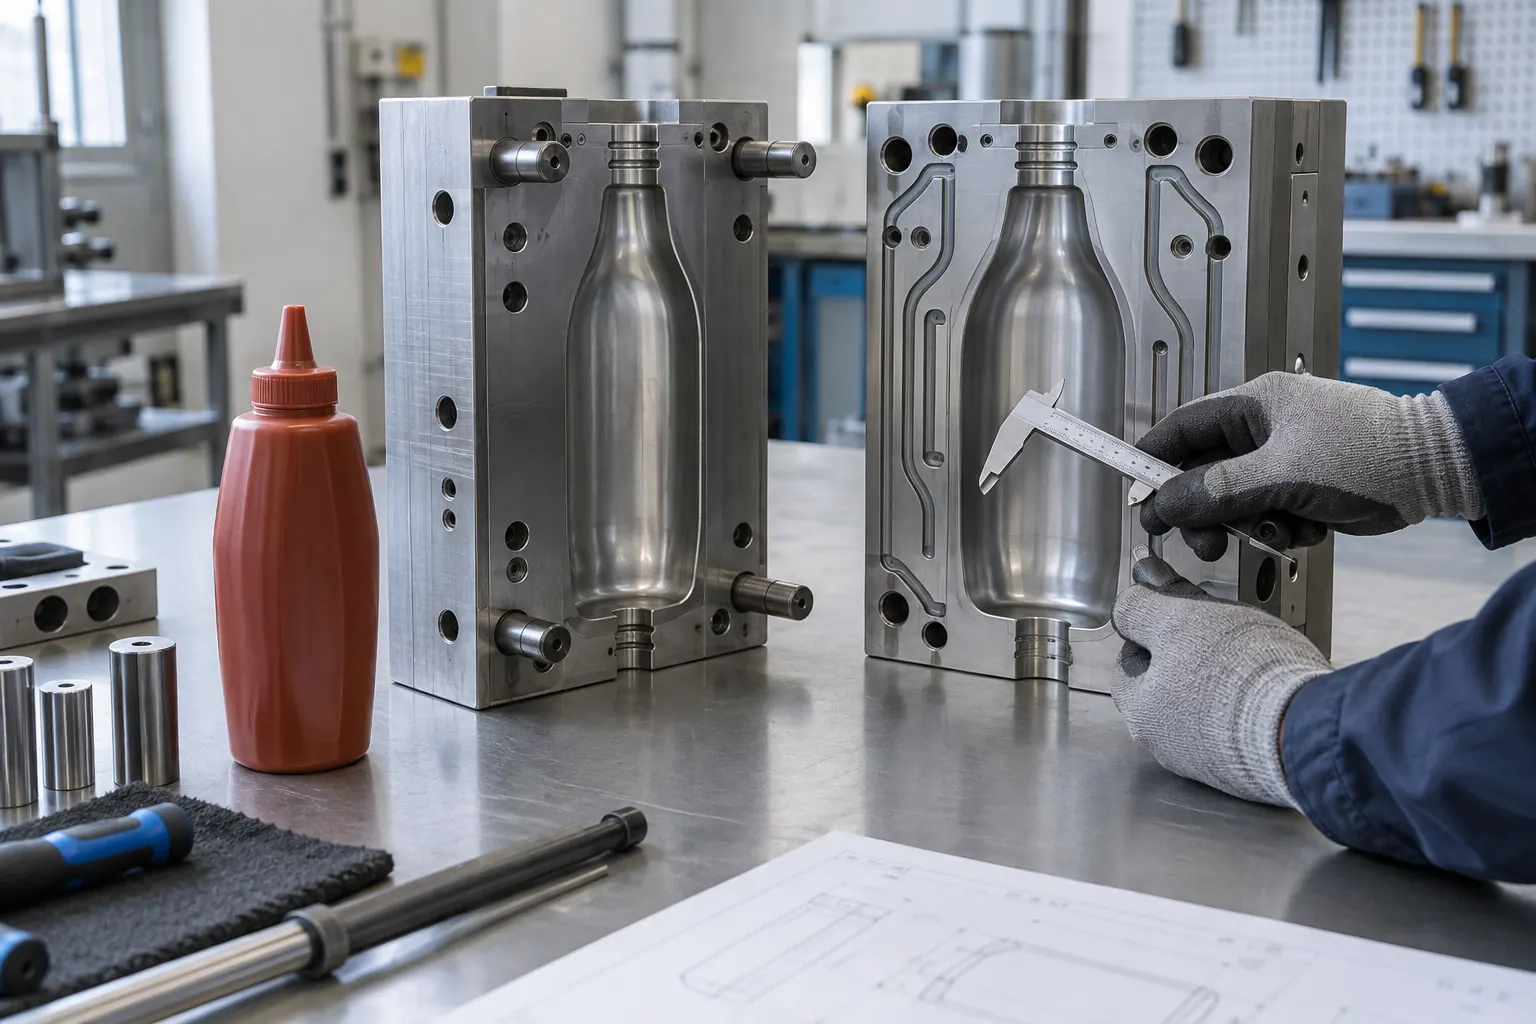
Le choix entre aluminium, acier et autres solutions d'outillage dépend du procédé, de l'objectif de l'essai, du nombre de cycles envisagé, de la géométrie, du niveau de finition et du plan de production. Dire qu'un matériau est toujours « meilleur » n'aide pas l'acheteur : la question utile porte sur ce que le moule doit démontrer et sur les interventions qui resteraient possibles après le premier essai.
Le circuit de refroidissement, l'évacuation de l'air, les zones de contact et la conception des empreintes influencent le temps de cycle, l'aspect et la répétabilité. Pour le PET, le PEHD ou le PP, le comportement du matériau et le procédé de formation ne sont pas identiques ; la CAO et l'outillage doivent donc être examinés ensemble. Demandez quels paramètres seront suivis pendant l'essai et quels changements demanderaient une reprise d'outil plutôt qu'un simple réglage de machine.
La forme propriétaire soulève aussi une question de propriété intellectuelle. En France, un dépôt de dessin ou modèle peut protéger l'apparence d'un produit, sous réserve des conditions applicables ; l'INPI explique le périmètre de cette protection. Cette démarche ne remplace pas un accord clair sur les fichiers, l'outillage, les modifications autorisées et l'accès aux informations techniques.
T0, T1 et FAI : faire des essais une décision documentée
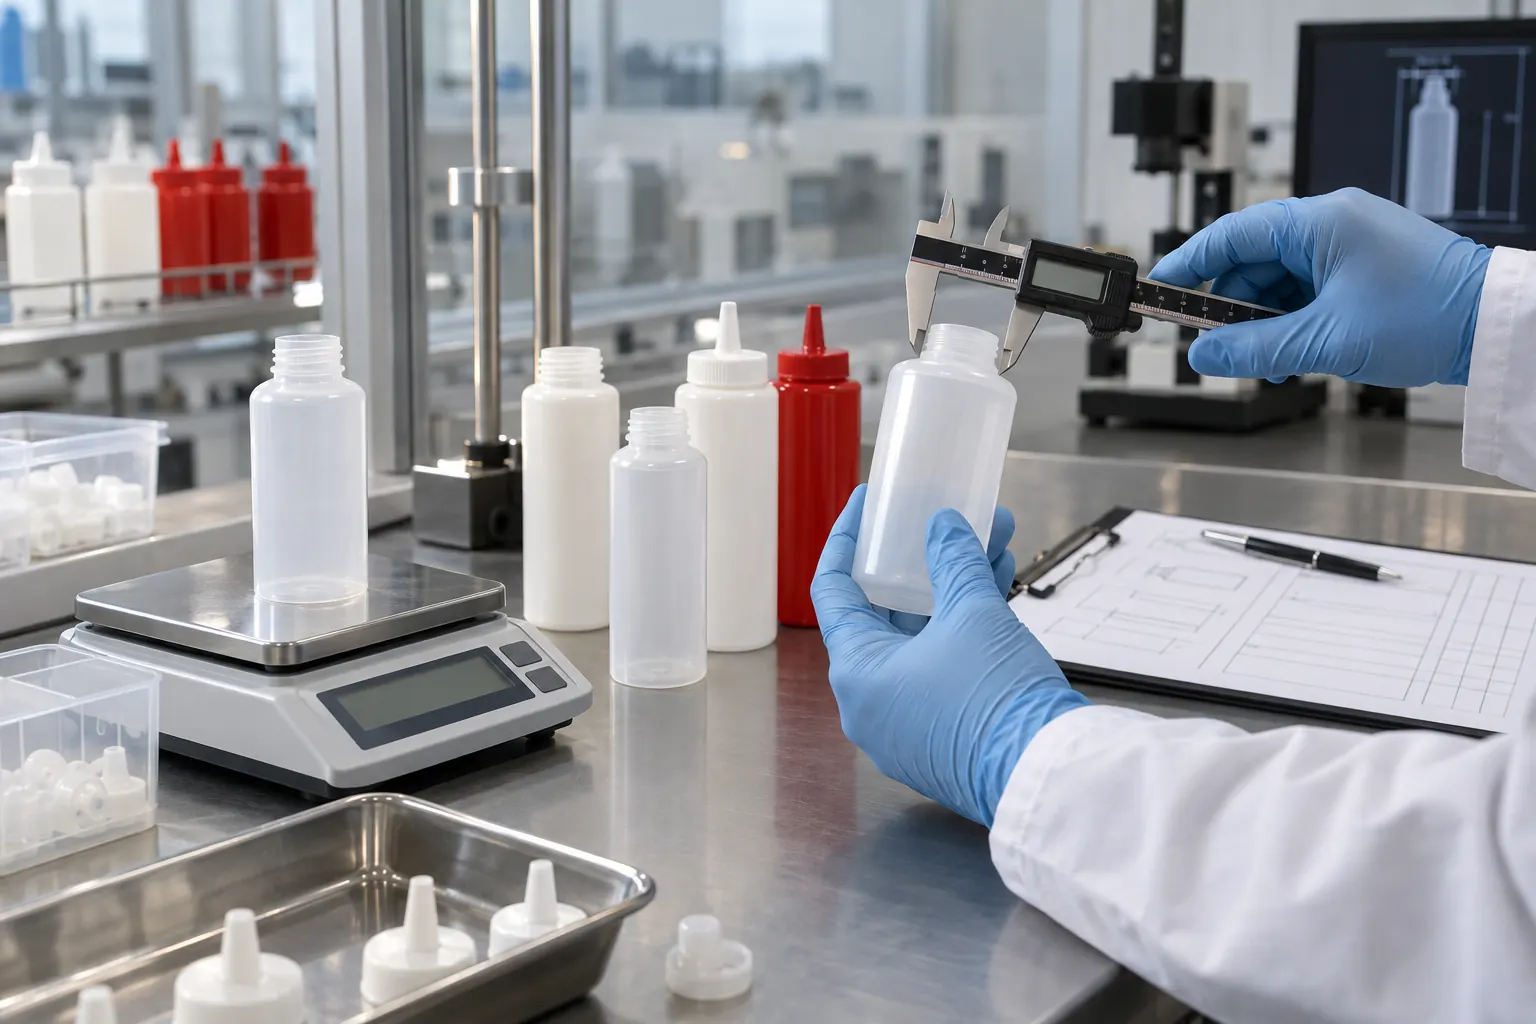
T0 est le premier essai d'un outillage neuf. Il sert à observer le démoulage, l'aspect, les dimensions les plus critiques, le fond, le col et les défauts qui peuvent provenir de la géométrie ou du procédé. Il ne doit pas être réduit à « la bouteille est sortie du moule ». Une pièce visuellement acceptable peut encore se révéler inadaptée au bouchage, à l'étiquette ou au carton.
T1 intervient après analyse et correction des points identifiés. Il sert à vérifier que les modifications résolvent le problème sans déplacer le risque vers une autre zone. Le FAI — premier article industriel — constitue ensuite un dossier de référence : il associe une pièce et un lot identifiés, les mesures demandées, les conditions de production et une conclusion d'acceptation ou de réserve.
| Étape | À contrôler | Décision attendue |
|---|---|---|
| Revue CAO | Volume, bague, dépouilles, fond, zone d'étiquette, geste d'usage | Le dessin est suffisamment défini pour l'outillage |
| Prototype rapide | Encombrement, préhension, lecture de marque, présentation | Le concept mérite un échantillon industriel |
| T0 | Démoulage, aspect, dimensions critiques, masse, fond, faisabilité de bouchage | Liste de corrections classée par priorité |
| T1 | Mesures après correction, fermeture, étiquette, stabilité et répétabilité | Validation de la configuration à qualifier |
| FAI | Échantillon identifié, plan de contrôle, critères d'acceptation, conditions d'essai | Feu vert série, réserve documentée ou action complémentaire |
Qualifier les échantillons industriels avant le feu vert série
Un protocole utile ne cherche pas seulement un défaut. Il précise à l'avance ce qui sera mesuré, dans quelles conditions et avec quel seuil de décision. Pour une bouteille de sauce, le dossier peut couvrir la masse, la contenance, les dimensions de bague, l'aspect, la stabilité du fond, le couple ou le comportement du bouchage selon la configuration, la pose d'étiquette, le carton et le transport.
La recette réelle conserve une place centrale. La viscosité, les particules, le niveau de remplissage et l'orientation d'usage peuvent modifier l'expérience même si le flacon semble conforme vide. Si le conditionneur prévoit un remplissage à chaud, le protocole doit intégrer le cycle réel ; si le flacon est utilisé tête en bas, les essais doivent couvrir son stockage et son usage dans cette position. Ces validations appartiennent au système complet contenant–fermeture–produit–ligne, pas au moule seul.
La checklist acheteur avant une production série
Avant de signer le feu vert, rassemblez une version datée de la CAO, le plan de col, la référence de fermeture, l'échantillon retenu, le plan de contrôle, les critères d'acceptation, les règles de modification, le conditionnement export et le calendrier de décision. Demandez aussi comment seront identifiés les lots d'essai et quelle documentation accompagnera les pièces de référence.
Pour un projet de marque, clarifiez très tôt qui détient quels fichiers, ce que couvre le prix d'outillage, comment les modifications seront approuvées et comment une solution existante a été écartée. Cela ne rend pas le projet plus lourd : cela évite qu'une discussion commerciale tardive remplace une décision technique qui aurait dû être prise avant l'usinage.
Préparer une étude de faisabilité utile
Une première étude ne requiert pas toujours une recette confidentielle ni un fichier CAO final. Une photo ou un échantillon de référence, le volume, le type de sauce, le système de fermeture, la quantité annuelle estimée, le marché visé et la date de lancement recherchée permettent déjà de cadrer les options.
Gracepack peut comparer un format de son parc de moules à une bouteille spécifique, puis indiquer les informations à compléter avant une proposition d'outillage. L'objectif du premier échange est de choisir une voie réaliste et de préparer les essais, non de promettre une production série avant validation.
Questions fréquentes
Un rendu 3D suffit-il pour lancer un moule de bouteille ?
Non. Il facilite la discussion sur le style, mais le lancement nécessite au minimum des données de volume, de bague, de procédé, d'usage, d'étiquette et de validation.
Quelle différence entre T0 et T1 ?
T0 est le premier essai de l'outillage. T1 vérifie les corrections décidées après l'analyse du T0. Les deux étapes doivent reposer sur des critères documentés.
Une bouteille peut-elle être validée vide ?
Non. Une bouteille vide ne renseigne pas suffisamment sur le remplissage, la fermeture, la pression à l'usage, l'étiquette ou le transport. Les essais doivent être adaptés au produit et au procédé.
Faut-il protéger la forme avant de la montrer ?
La stratégie dépend de votre projet et de vos marchés. Pour la France, l'INPI rappelle que la protection des dessins et modèles concerne l'apparence d'un produit. Un conseil en propriété industrielle peut préciser la démarche applicable à votre situation.
Quels éléments envoyer pour une première étude ?
Une référence visuelle ou physique, le volume, le type de sauce, le bouchage, la quantité annuelle, le marché cible et le calendrier recherché permettent de préparer une première analyse utile.