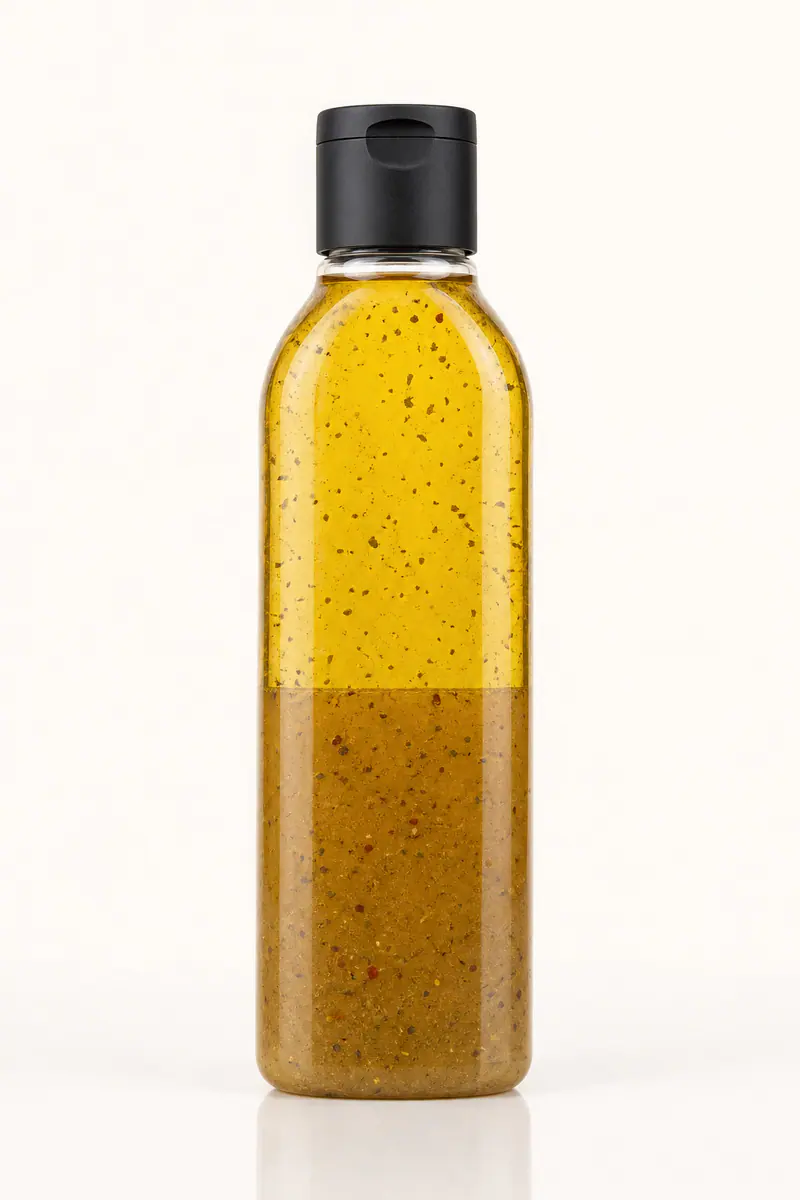
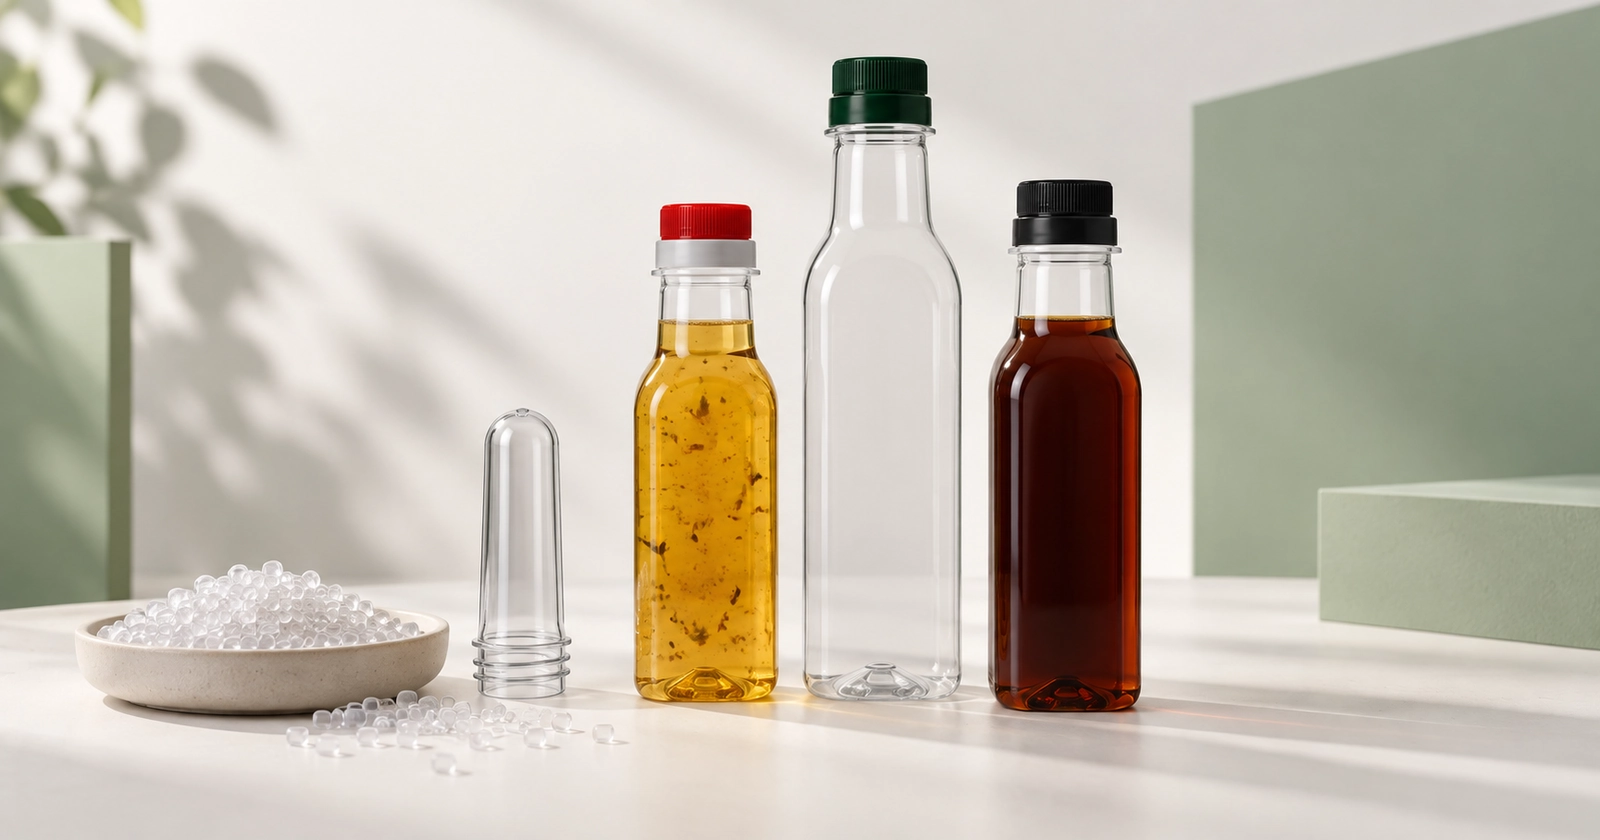
Pour une marque de vinaigrettes ou un conditionneur de sauces, le passage au PET recyclé commence souvent par un objectif inscrit dans la feuille de route RSE. Mais à l’atelier, cet objectif prend une autre forme : des bouteilles qui doivent avancer sans incident, se remplir correctement et rester étanches après bouchage. Entre les achats, la qualité et la production, la réussite se joue sur un cahier des charges commun.
Intégrer du rPET dans une bouteille de sauce consiste à qualifier une matière recyclée, un emballage et un procédé ensemble. Le taux d’incorporation ne garantit ni la conformité au contact alimentaire, ni la transparence, ni la tenue sur ligne. Une transition maîtrisée repose sur des spécifications mesurables, des échantillons représentatifs et des essais comparés au conditionnement actuel.
Le rPET est du polyéthylène téréphtalate recyclé. Pour un objectif de contenu recyclé post-consommation, ou PCR, il faut aussi identifier l’origine de la matière : le recyclage de déchets après usage ne se confond pas avec la réintroduction de chutes de fabrication. Cette distinction compte autant pour les justificatifs que pour la communication sur l’emballage.
Les objectifs RSE commencent par le bon périmètre réglementaire
En France, les objectifs de 25 % de plastique recyclé en 2025 pour les bouteilles de boissons principalement en PET, puis de 30 % en 2030 pour les bouteilles de boissons en plastique, ne doivent pas être appliqués automatiquement aux sauces. Une bouteille de vinaigrette n’est pas une bouteille de boisson simplement parce qu’elle utilise du PET.
Le règlement européen sur les emballages et déchets d’emballages, dit PPWR, introduit un cadre plus large. Son article 7 prévoit, pour les emballages sensibles au contact majoritairement en PET hors bouteilles de boissons à usage unique, un minimum de 30 % de contenu recyclé post-consommation à l’échéance prévue pour 2030, puis 50 % en 2040. Une bouteille alimentaire pour sauce principalement en PET relève en principe de cette catégorie, sous réserve de vérifier sa classification et les exceptions applicables.
Deux précisions évitent une lecture trop rapide : la première échéance est le 1er janvier 2030 ou trois ans après l’entrée en vigueur de l’acte d’exécution concerné, si cette date est plus tardive ; le calcul s’effectue par type et format d’emballage, en moyenne par usine de fabrication et par an. Ce n’est donc pas une obligation immédiate de mettre exactement 30 % dans chaque bouteille.
Ces repères sont vérifiés au 12 septembre 2026. Avant de contractualiser, faites confirmer le périmètre, le calendrier et les modalités de preuve applicables. Un emballage importé pour le marché européen n’échappe pas aux exigences du seul fait de son lieu de fabrication.
Séparer le taux recyclé, la recyclabilité et l’allégation de marque
Un engagement RSE peut aller au-delà du minimum réglementaire. Il doit néanmoins préciser ce qu’il mesure : le corps du flacon, une partie plastique donnée ou l’emballage complet. Si le bouchon et l’étiquette sont exclus du pourcentage annoncé, le libellé doit le rendre compréhensible.
La présence de rPET ne démontre pas, à elle seule, la recyclabilité de l’ensemble. La couleur, les étiquettes, les adhésifs, les fermetures et les filières de collecte restent à examiner. De même, une réduction d’empreinte carbone demande une méthode et des données adaptées au projet ; elle ne se déduit pas d’un pourcentage recyclé affiché sur le devis.
Couleur, transparence et viscosité intrinsèque : définir une matière acceptable
Une légère variation de teinte peut être visible sur un flacon vide et beaucoup moins sensible une fois rempli de sauce soja. À l’inverse, une vinaigrette claire peut révéler des différences entre deux lots placés côte à côte. Le bon échantillon de référence est donc aussi un flacon rempli, décoré et observé dans des conditions convenues.
Pour des bouteilles transparentes pour vinaigrette, définissez séparément la teinte, la transparence et les défauts inacceptables. Une tolérance colorimétrique n’autorise pas les points noirs, les inclusions ou les odeurs anormales. Conservez des témoins acceptés et refusés afin que le fournisseur, les achats et le contrôle réception jugent la même chose.
Le rPET n’est pas systématiquement gris, fragile ou difficile à convoyer. Ses propriétés dépendent notamment du flux recyclé, du traitement, du grade, du mélange et de la transformation. Une comparaison utile porte sur des spécifications et des lots identifiés, pas sur l’opposition entre un PET vierge supposé parfait et un recyclé supposé dégradé.
| Paramètre | Ce qu’il faut convenir | Pourquoi cela compte pour une sauce |
|---|---|---|
| Teinte et transparence | Témoins visuels et, si nécessaire, mesure L*a*b* ou voile avec méthode définie | Cohérence de la gamme et contrôle optique du flacon rempli |
| Viscosité intrinsèque, ou IV | Plage convenue, méthode de mesure et point de contrôle | Régularité de la matière à transformer ; ce n’est pas la viscosité de la sauce |
| Humidité avant transformation | Conditions de séchage et contrôle adaptés au grade | Prévention de la dégradation du PET pendant sa transformation à chaud |
| Origine et taux de PCR | Fournisseur, lots, taux visé et justificatifs correspondants | Traçabilité et cohérence entre achat, fabrication et allégation |
| Géométrie du contenant | Masse, répartition de paroi, dimensions du col et du corps | Préhension, remplissage, bouchage et tenue de l’emballage |
Une IV maîtrisée, pas une valeur universelle
La viscosité intrinsèque renseigne sur les caractéristiques moléculaires du PET et aide à suivre la régularité de sa mise en œuvre. Elle ne remplace ni un contrôle de la bouteille finie ni un essai d’étanchéité. Deux lots présentant une IV proche peuvent encore différer par leur couleur, leur humidité ou leur comportement au chauffage.
La valeur à retenir dépend du grade et du procédé. Pour une usine qui achète des flacons déjà soufflés, les critères de réception les plus directement exploitables restent les caractéristiques du contenant livré. Les exigences matière doivent, elles, être maîtrisées avec le fabricant. Si le choix du polymère est encore ouvert, notre comparatif PET et PEHD pour les sauces permet d’abord de clarifier les besoins de présentation, de service et de remplissage.
Le contact alimentaire se vérifie sur toute la chaîne
« rPET alimentaire » est un point de départ, pas un dossier complet. Le règlement (UE) 2022/1616 encadre les plastiques recyclés destinés au contact alimentaire ; les exigences générales du règlement (CE) 1935/2004, celles du règlement (UE) 10/2011 pour les plastiques et les bonnes pratiques de fabrication restent également à prendre en compte.
L’EFSA explique son rôle dans l’évaluation des procédés de recyclage : elle examine leur sécurité pour les usages prévus. Son avis ne constitue pas une certification générale de toutes les bouteilles d’un fournisseur. Le statut réglementaire du procédé, de l’installation et des utilisations doit être vérifié, en tenant compte du régime applicable. Une inscription à un registre ne doit pas être présentée indistinctement comme une autorisation.
Pour préparer la validation, demandez l’identification du circuit de recyclage, les déclarations de conformité nécessaires, la traçabilité du lot et les restrictions d’emploi. Le dossier doit couvrir la sauce et ses conditions de contact : composition aqueuse, acide ou grasse, durée, température, usage unique ou répété. Une qualification pour de l’eau froide n’établit pas automatiquement l’aptitude à une sauce grasse remplie à chaud.
Ce qu’un résultat de migration permet réellement de conclure
Un contrôle réalisé en avril 2026 sur un échantillon de PET transparent de Cixi Yang En, l’entité industrielle de Gracepack, a notamment utilisé de l’acide acétique à 3 % pendant dix jours à 40 °C. La migration globale était déclarée non détectée, sous le seuil de rapportage de 3 mg/dm², pour une limite d’essai de 10 mg/dm². Ce résultat concerne cet échantillon et ces conditions : « non détecté » ne signifie pas « absence de toute migration ».
Cette distinction devient essentielle lorsqu’on passe au rPET. Un résultat favorable sur du PET ne qualifie pas automatiquement une nouvelle origine recyclée, un nouveau taux ou une nouvelle utilisation. Le changement de matière demande de vérifier la couverture du dossier, les migrations spécifiques pertinentes et l’évaluation des substances non intentionnellement ajoutées, selon le cas.
Un essai accéléré ne donne pas non plus une durée de conservation commerciale par simple conversion des jours en mois. La stabilité de la sauce et la conformité du contact alimentaire sont deux validations distinctes. Si l’oxydation limite la durée de vente, la question de la barrière à l’oxygène des flacons de sauce doit être étudiée séparément : incorporer du rPET n’ajoute pas en soi une fonction haute barrière.
Adapter la transition à votre organisation industrielle
Le point de départ n’est pas le même pour un façonnier qui reçoit des bouteilles vides, un site qui souffle ses préformes et un fabricant qui injecte puis souffle ses propres contenants. Un conseil de réglage pertinent chez l’un peut être inutilisable chez l’autre.
Vous achetez des bouteilles finies
Commencez par la réception et les interfaces avec la ligne : dimensions, plan du col, stabilité sur convoyeur, prise par les guides, remplissage et fermeture. Comparez aussi le colisage et le comportement des bouteilles après transport. Vous n’avez pas à régler un four de soufflage qui se trouve chez votre fournisseur ; vous avez besoin d’un flacon conforme à un plan et d’une régularité de livraison démontrée.
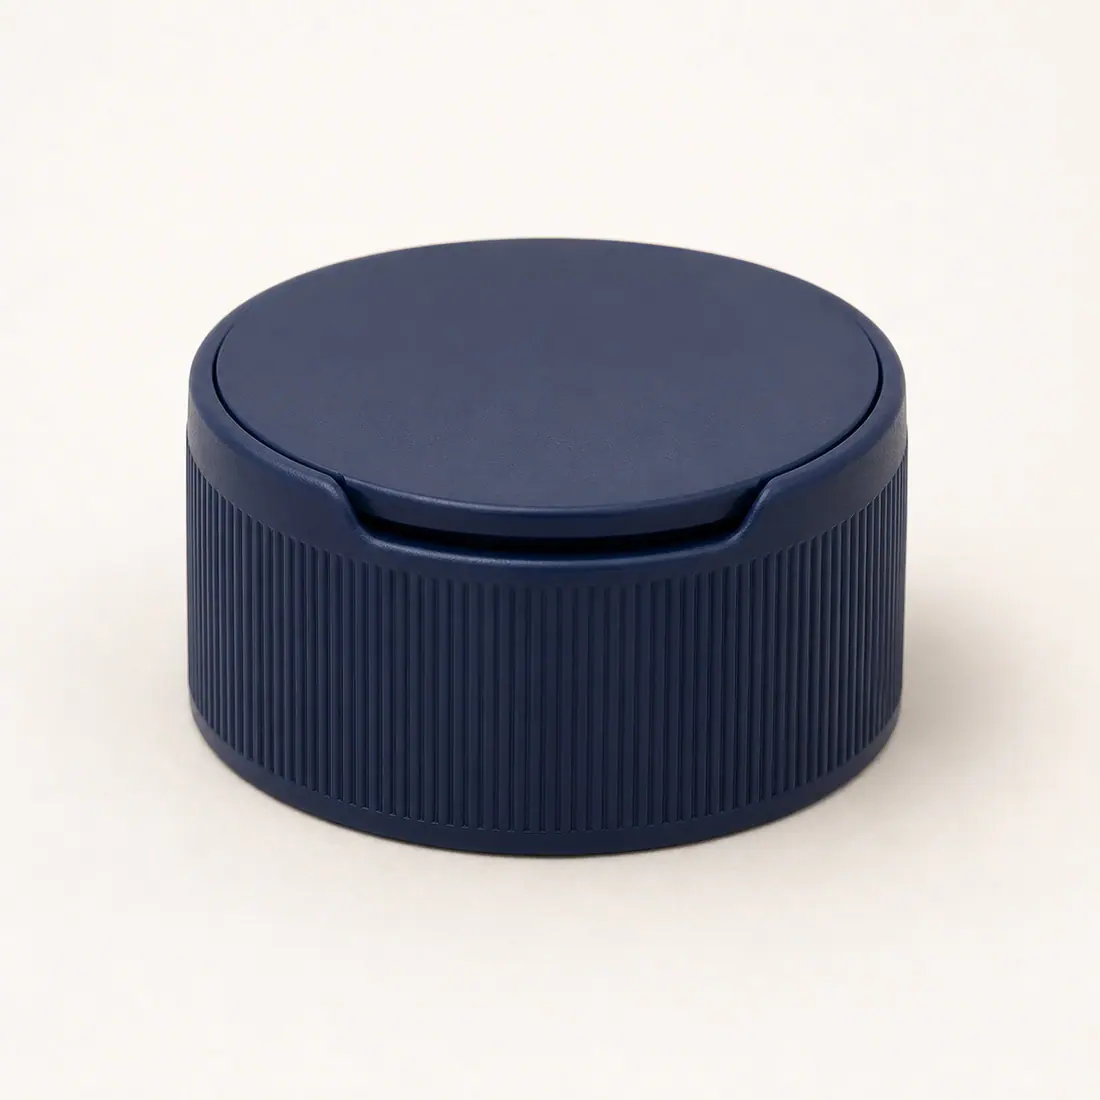
Les bouchons disc-top pour bouteilles de vinaigrette illustrent l’importance de cette interface. Un diamètre de col annoncé ne suffit pas à garantir la compatibilité du filetage, la portée d’étanchéité ou le bon fonctionnement du versement. Validez l’ensemble corps-bouchon et précisez si un joint ou un opercule entre dans la configuration.
Vous soufflez des préformes, ou vous injectez et soufflez
Sur une installation à deux étapes, le profil de réchauffage des préformes, l’étirage, le soufflage et le refroidissement doivent être évalués avec le grade retenu. La coloration et les caractéristiques de la résine peuvent modifier l’absorption thermique ; cela ne justifie pas une consigne universelle consistant à baisser la puissance des lampes.
Lorsque l’injection des préformes est intégrée, le séchage, l’humidité résiduelle et l’historique thermique doivent aussi être maîtrisés. Pour un procédé en une étape, on examine ses propres paramètres : les réglages d’un four de réchauffage séparé ne se transposent pas tels quels. Le fabricant de la machine et le fournisseur de matière doivent contribuer à définir la fenêtre de fonctionnement.
Une bouteille en rPET destinée au remplissage à chaud doit être qualifiée pour cette utilisation. Le contenu recyclé ne rend pas un PET standard thermorésistant. Déformation du col, retrait du corps, refroidissement et dépression après fermeture sont à examiner avec le procédé réel.
Corriger un défaut identifié, pas une faiblesse présumée
Une baisse de résistance à la compression verticale ne se déduit pas du seul taux de recyclé. Si un flacon s’affaisse au bouchage, recherchez la cause : répartition d’épaisseur, température, géométrie, réglage ou matière. La force axiale et le couple de serrage sont deux paramètres différents ; réduire l’un sans vérifier l’étanchéité peut déplacer le problème.
De même, ne considérez pas un agent de glissement comme la réponse automatique à un incident de convoyage. Examinez d’abord les guides, les surfaces de contact et les conditions d’accumulation. Une modification de lubrification, d’additif ou de traitement de surface demande une validation technique et, si nécessaire, une mise à jour du dossier de contact alimentaire.
Un essai industriel utile mesure autre chose que la cadence
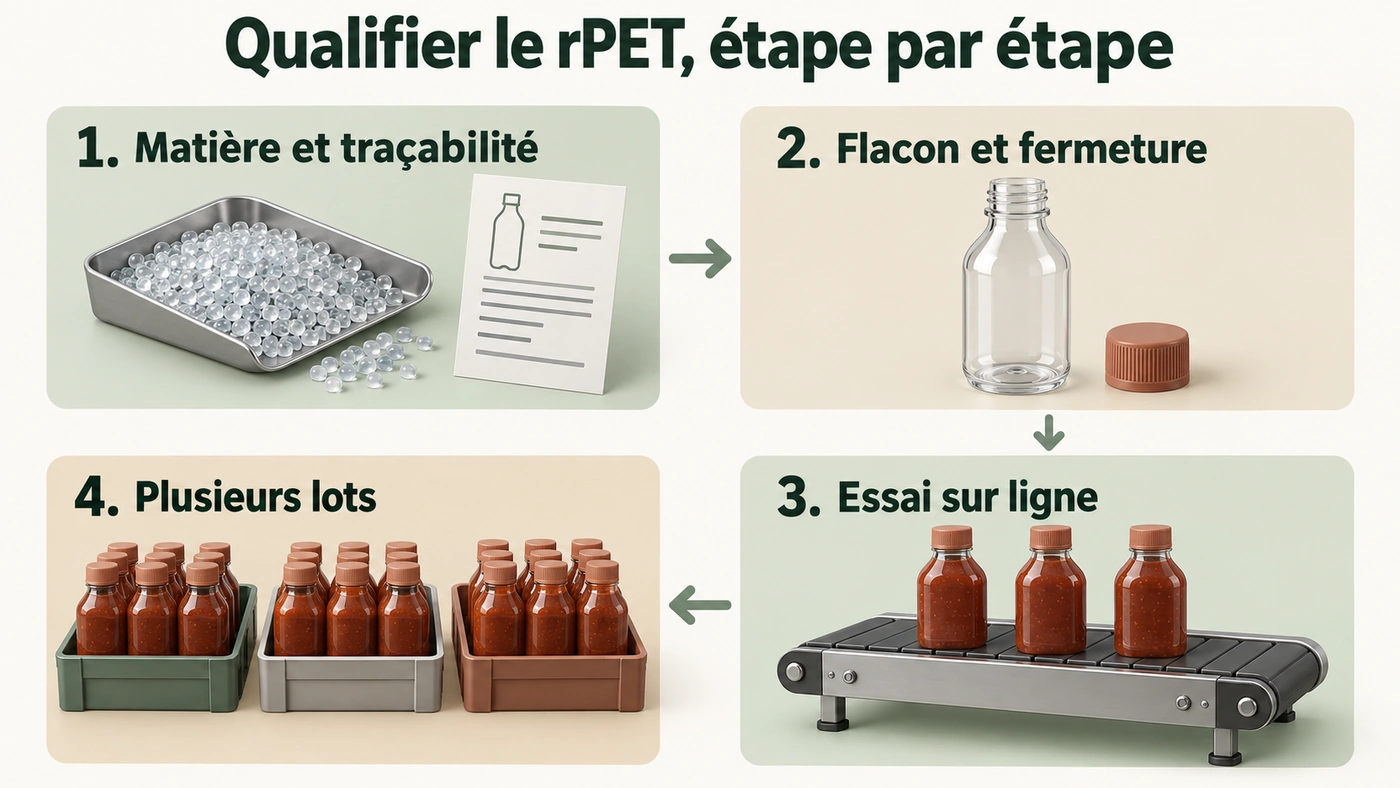
Faire passer quelques bouteilles à vitesse nominale est encourageant, mais insuffisant. Un essai représentatif doit permettre de comprendre les pertes : micro-arrêts, rebuts, défauts de bouchage, contrôles optiques et redémarrages. En France, le taux de rendement synthétique, ou TRS, permet de suivre ensemble disponibilité, performance et qualité, à condition de conserver la même définition entre les campagnes comparées.
Le programme ci-dessous est une méthode de préparation, et non une série de performances déjà mesurées sur une gamme rPET.
- Établir le témoin. Relever les réglages et les résultats du conditionnement actuel avec la recette, le format et la fermeture retenus. Définir les critères d’acceptation avant l’arrivée des nouveaux échantillons.
- Vérifier hors ligne. Examiner le dossier matière, les dimensions, l’aspect, le volume utilisable et l’ensemble bouché. La capacité en eau d’un catalogue n’est pas nécessairement le volume de sauce commercialisable avec l’espace de tête prévu.
- Essayer sur ligne. Utiliser la sauce réelle et enregistrer les incidents par poste. Prévoir les démarrages, arrêts et accumulations représentatifs, sans modifier simultanément toutes les variables.
- Contrôler après conditionnement. Vérifier l’étanchéité, la tenue du corps, le décor et le transport selon le circuit prévu. Les exigences de conservation restent celles du produit.
- Confirmer sur plusieurs lots. Répéter les contrôles avec une variabilité représentative et fixer la procédure en cas de changement de matière, d’outillage ou de fournisseur.
Le taux de rPET des essais dépend de l’objectif, du grade disponible et des risques identifiés. Une progression de 30 à 50 puis 100 % peut servir à certains projets, mais ce n’est ni un protocole obligatoire ni une garantie de réussite. L’essentiel est de savoir ce que chaque essai permet de décider.
Sur une ligne équipée de vision, une nouvelle teinte peut nécessiter une adaptation du contrôle. Celle-ci doit être validée avec des échantillons conformes et des défauts connus. Élargir les tolérances pour faire disparaître les rejets, sans vérifier les défauts que la caméra laisse désormais passer, n’est pas une qualification.
Acheter une solution validée, pas seulement un pourcentage de rPET
Le prix de la bouteille ne suffit pas à comparer deux offres. Raisonnez en coût pour un nombre défini d’unités conformes, en incluant le corps, la fermeture, le transport, les contrôles, les essais et les pertes de production effectivement observées. Un surcoût matière annoncé sans date, grade, quantité ni périmètre de livraison n’est pas une base fiable de décision.
Pour une marque ou une MDD, la régularité du prochain lot compte autant que le premier échantillon approuvé. Prévoyez une information préalable en cas de changement de source recyclée, de formulation, de taux ou d’outil susceptible d’affecter le contenant. Définissez également les conditions de requalification et une solution de repli compatible avec vos engagements commerciaux : remplacer discrètement le rPET par du PET vierge n’est pas une réponse acceptable à une rupture d’approvisionnement.
Chez Gracepack, le projet peut être étudié à partir du format, du col, de la fermeture et du décor recherchés, en intégrant la demande de matière recyclée. La faisabilité du taux, la disponibilité du grade et les justificatifs pour le marché français doivent être confirmés pour la configuration choisie ; les caractéristiques d’une référence PET ne sont pas promises à l’identique sur sa future version rPET.
Pour engager un échange utile, préparez la nature de la sauce, la contenance visée, la température et le mode de remplissage, le plan du col si vous l’avez, la fermeture, le taux PCR souhaité et vos volumes prévisionnels. Ces éléments suffisent à cadrer une première étude sans transmettre votre recette confidentielle.
Le bon objectif n’est pas le pourcentage le plus élevé sur le papier, mais une incorporation traçable et justifiée, compatible avec la sauce et reproductible sur votre ligne. C’est ainsi que la démarche RSE peut devenir une évolution industrielle maîtrisée, plutôt qu’une contrainte découverte au premier jour de production.