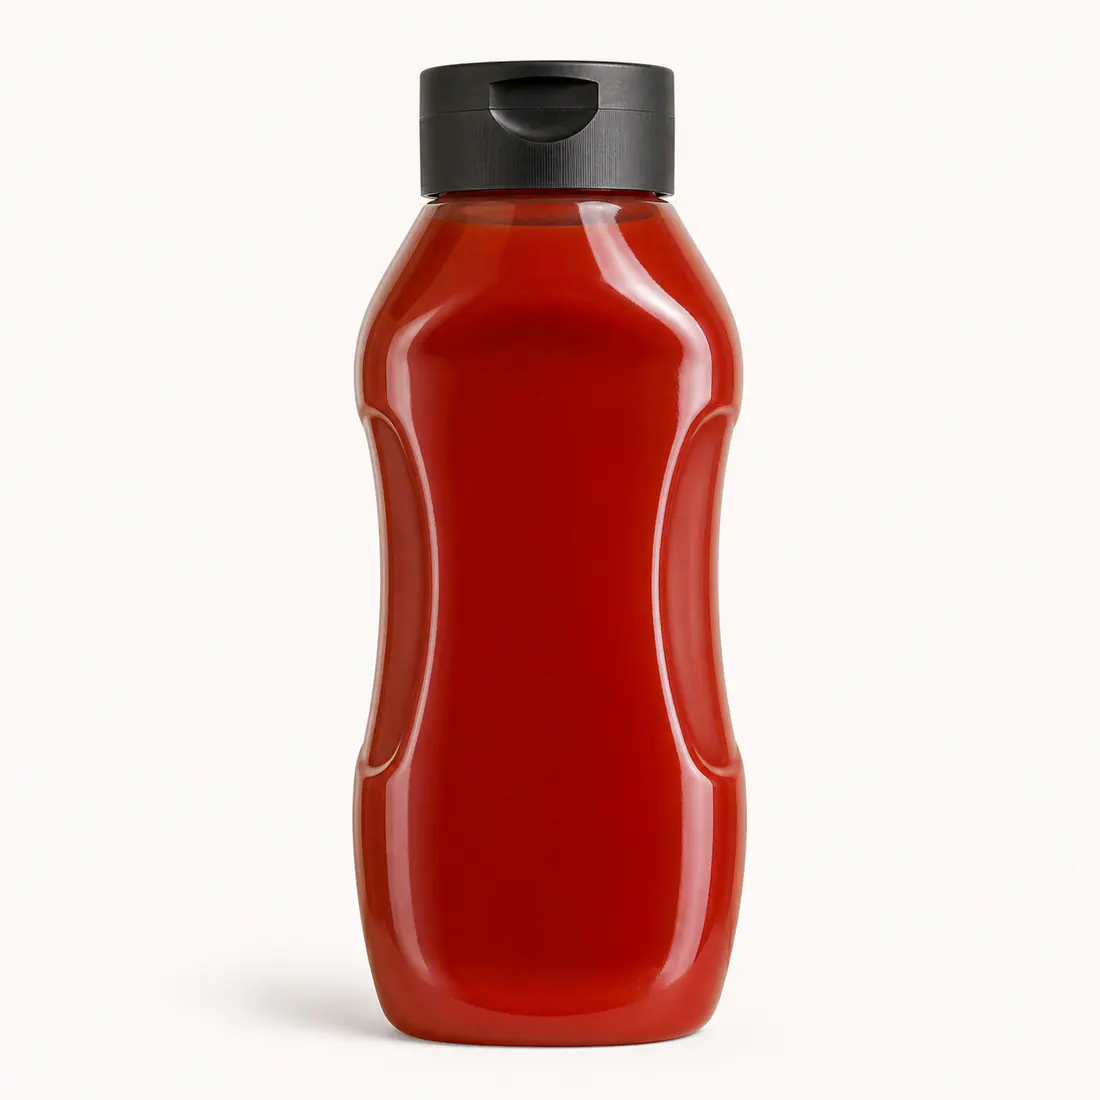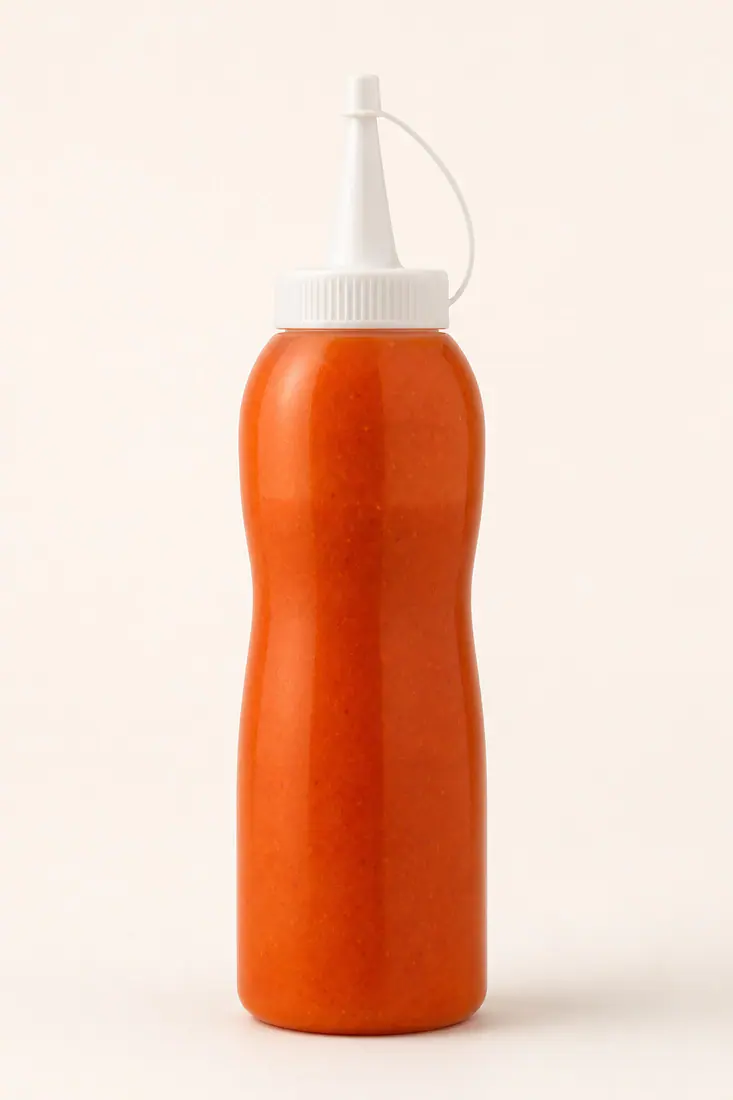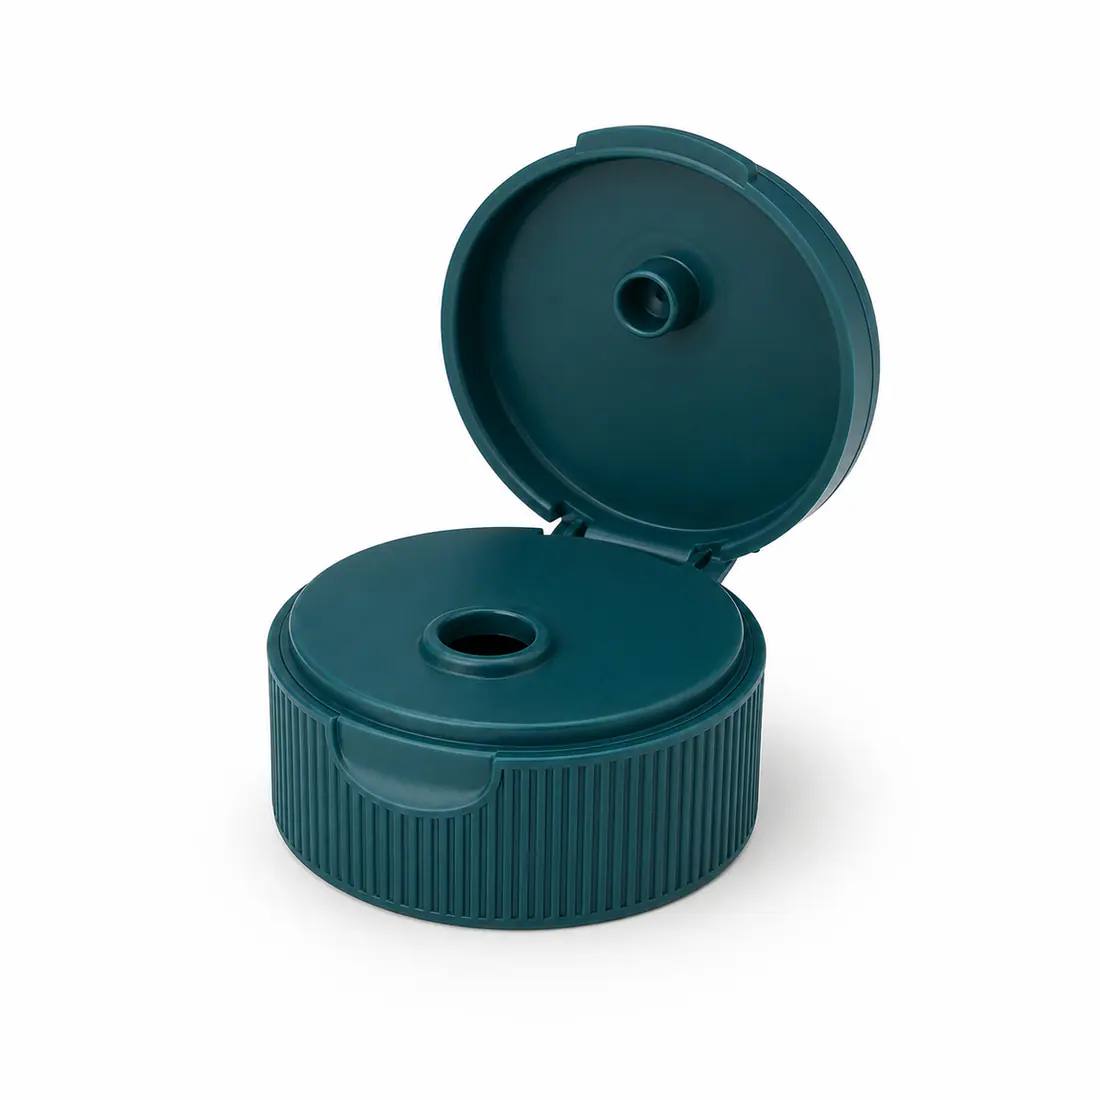
Réunir un corps souple en PEBD et un bouchon en PEHD paraît être une voie directe vers un flacon squeeze monomatériau. Sur le principe, les deux composants appartiennent bien à la famille du polyéthylène. Dans un projet industriel, cette réponse reste toutefois incomplète : une bague d’inviolabilité, un joint, une valve, une étiquette ou une couche barrière peuvent modifier la composition et le comportement de l’emballage en fin de vie.
Un flacon squeeze tout-PE doit donc être traité comme un système à qualifier, et non comme une simple addition de sigles matière. La démarche consiste à figer la nomenclature, vérifier que le corps et la fermeture assurent leur fonction avec la sauce réelle, puis confronter l’ensemble décoré aux recommandations françaises de recyclabilité applicables à la date du projet.
Cette approche est plus exigeante qu’une promesse « 100 % recyclable », mais elle produit un dossier utilisable par les équipes packaging, qualité, achats et RSE. Elle évite surtout d’optimiser la fin de vie au prix d’une fuite, d’un dosage irrégulier ou d’une conservation insuffisante du produit.
Tout-PE, mono-PE et monomatériau : que peut-on réellement annoncer ?
Dans le langage du développement packaging, tout-PE ou mono-PE désigne une construction dont les composants ont été rapprochés de la famille du polyéthylène. Le corps peut être soufflé en PEBD ou dans un mélange de grades PE adapté à la souplesse recherchée, tandis que la fermeture peut être injectée en PEHD pour obtenir davantage de rigidité au niveau du filetage, du clapet et de la charnière.
Le terme monomatériau est généralement plus naturel en français que « monomatière ». Il doit néanmoins être accompagné d’un périmètre. Dire « corps et bouchon en PE » n’équivaut pas à déclarer que l’emballage complet est exclusivement constitué de PE. La bonne formulation dépend de ce qui a été vérifié :
- corps en PEBD et bouchon en PEHD lorsque seuls ces deux composants sont documentés ;
- configuration mono-PE lorsque tous les éléments inclus dans le périmètre ont été identifiés comme appartenant à la famille PE ;
- emballage évaluable dans la filière PE concernée lorsque la configuration complète a été confrontée au référentiel et au marché visés.
Une allégation « 100 % recyclable » va plus loin. Elle ne se déduit ni de la seule famille de résine, ni d’un pictogramme de tri, ni d’un rapport de contact alimentaire. Elle exige un périmètre explicite, une méthode et des éléments probants à jour. Une formulation plus prudente est souvent plus exacte : « conception mono-PE à évaluer selon la configuration finale et la filière du marché de destination ».
Le PEBD et le PEHD ne remplissent pas la même fonction
Le PEBD est étudié pour le corps lorsque le consommateur doit pouvoir presser le flacon sans effort excessif. Le grade, la masse, la géométrie et la répartition des épaisseurs déterminent toutefois la force réelle, la vitesse de retour en forme et la déformation résiduelle. Deux bouteilles portant la même mention PEBD peuvent donc produire des gestes très différents.
Le PEHD peut apporter au bouchon la rigidité nécessaire à la tenue du filetage, à la stabilité du clapet et à la compression d’une zone d’étanchéité. Là encore, le sigle ne garantit pas le fonctionnement. Une charnière qui blanchit, un bec qui se déforme ou une fermeture trop souple au serrage reste un défaut, même si le polymère appartient à la bonne famille.
Le projet doit ainsi préserver une différence fonctionnelle entre les pièces tout en réduisant la diversité des familles de matériaux. C’est précisément ce qui rend une architecture tout-PE intéressante — et ce qui impose de la valider comme un assemblage.
Commencer par la nomenclature complète, pas par le seul corps
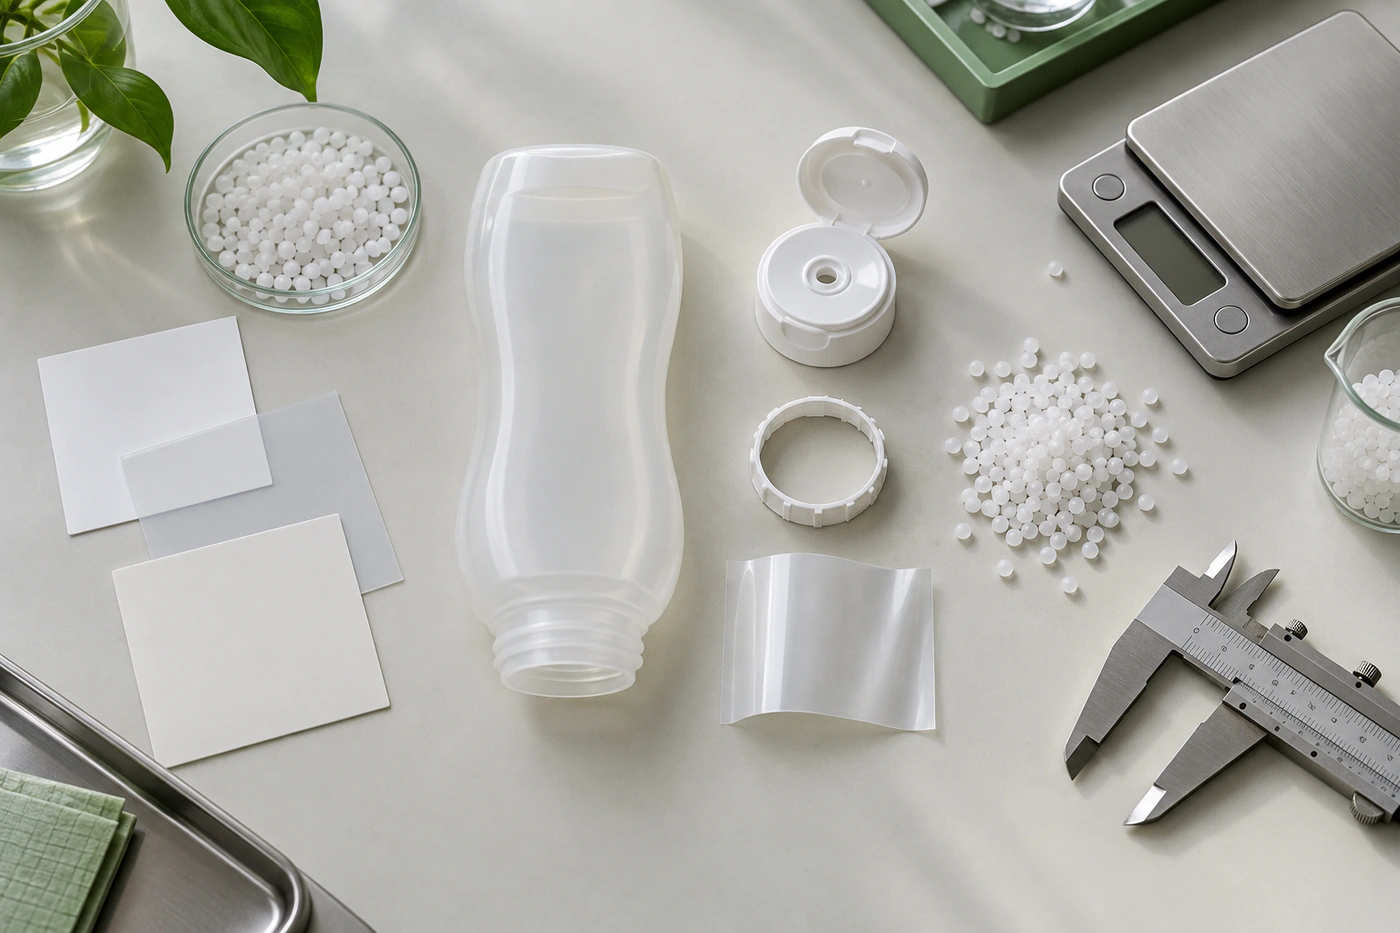
La nomenclature, ou BOM, doit décrire la version réellement destinée à la vente. Chaque ligne indique au minimum la fonction, la matière déclarée, le fournisseur, la référence, la couleur, la masse et la manière dont la pièce reste attachée ou se sépare lors de l’usage. Les plans, fiches matière et échantillons doivent porter le même indice de version.
| Élément | Informations à figer | Question de qualification |
|---|---|---|
| Corps soufflé | Grade ou famille PE, masse, couleur, éventuelles couches et additifs | Reste-t-il compressible, stable et compatible avec la sauce ? |
| Bouchon | PEHD ou autre matière, filetage ou encliquetage, charnière, diamètre de sortie | Se monte-t-il correctement et reste-t-il étanche après les cycles ? |
| Bague d’inviolabilité | Matière, masse, pontets et état après ouverture | Reste-t-elle solidaire ou devient-elle une petite pièce séparée ? |
| Joint, liner ou valve | Matière exacte, masse et mode de montage | Est-il indispensable et appartient-il réellement au périmètre mono-PE ? |
| Opercule | Complexe matière, résidu après ouverture et fonction barrière | La sécurité et l’étanchéité peuvent-elles être maintenues avec la solution retenue ? |
| Étiquette ou manchon | Support, colle, encre, surface couverte et densité | Le corps est-il reconnu et le décor se sépare-t-il dans le procédé concerné ? |
| Colorants et additifs | Référence, dosage et localisation | Modifient-ils la détection, le lavage ou la qualité du recyclat ? |
Il est utile de calculer la part massique de chaque composant, mais ce pourcentage ne remplace pas l’analyse de son comportement. Un petit élément peut contaminer le recyclat, rester solidaire du corps ou empêcher une détection correcte. À l’inverse, une construction multirésine n’est pas automatiquement incompatible : elle doit être examinée selon le flux et les recommandations en vigueur.
FQ-002 et FQ-033 : des bases d’essai, pas des configurations tout-PE
Dans sa configuration standard, le FQ-002 de 350 ml associe un corps en PEBD de 25 g à une fermeture en PP de 8,5 g. Le FQ-033 de 330 ml combine un corps en PE et une fermeture en PP ; le grade précis du corps doit être confirmé avant toute mention PEBD ou PEHD.
Ces deux constructions peuvent servir à comparer une géométrie, une prise en main ou un mode de dosage. Elles ne doivent pas être présentées comme des flacons tout-PE existants. Une variante mono-PE nécessiterait de définir une fermeture adaptée, de confirmer sa compatibilité avec le col, puis de recommencer les essais d’usage, d’étanchéité et de production. Le changement de matière du bouchon n’est pas une substitution administrative.
Qualifier séparément le corps et la fermeture, puis tester l’ensemble
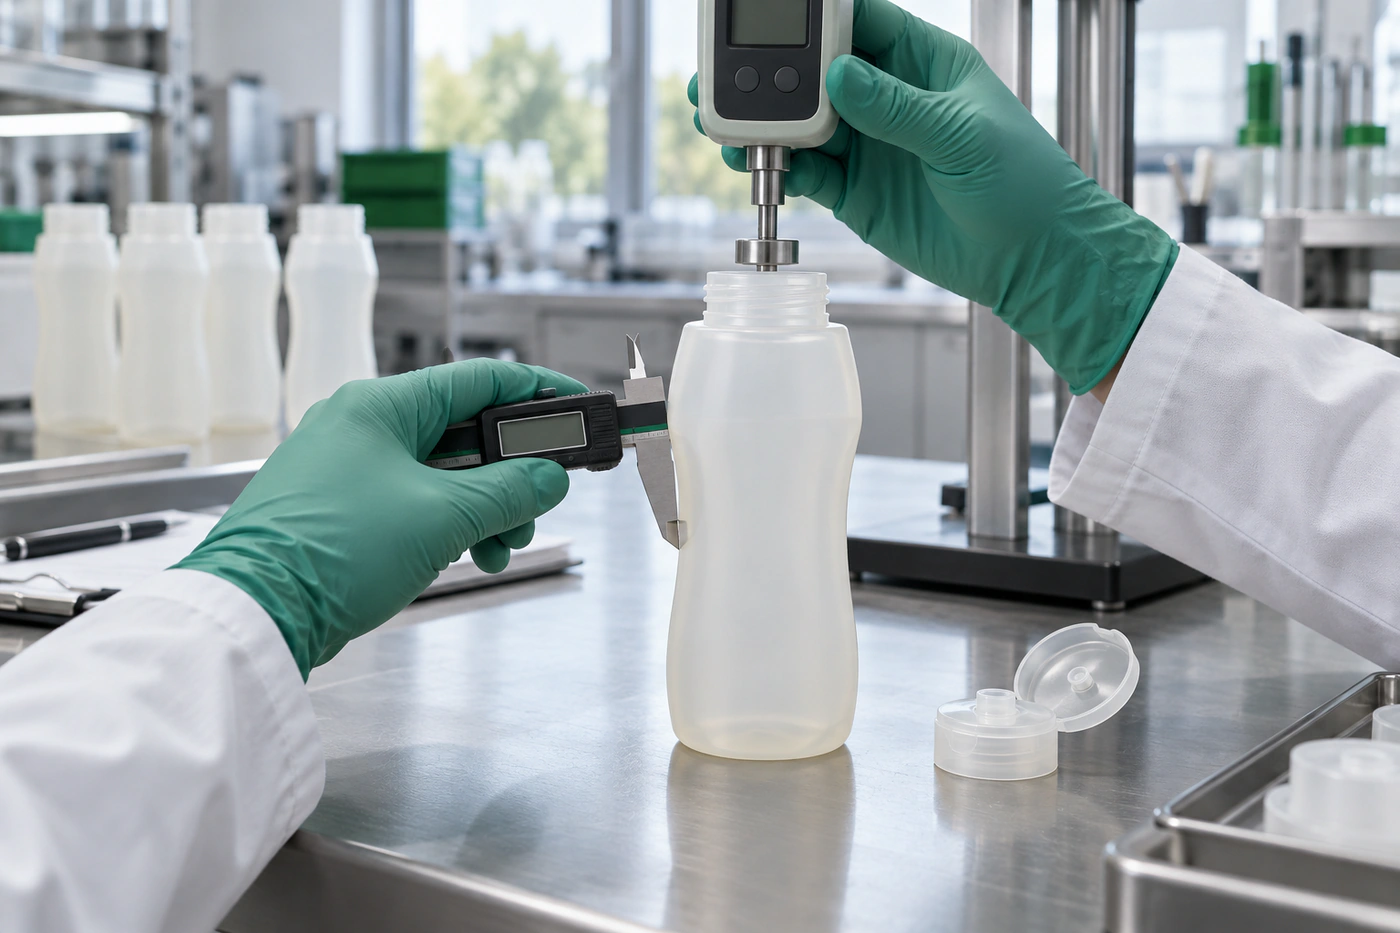
La qualification gagne en efficacité lorsqu’elle progresse du composant vers le système. Le corps et le bouchon sont d’abord caractérisés séparément ; ils sont ensuite assemblés avec la sauce, le décor et les conditions de remplissage prévus.
Corps squeeze : transformer la souplesse en mesures
Pour le corps, relevez la masse totale et la distribution des épaisseurs aux épaules, sur les faces pressées, près des rayons et à la base. Mesurez ensuite la courbe force–déplacement dans la zone de prise en main. Une valeur maximale isolée décrit mal le geste : la force au premier débit, la progression de l’effort et l’apparition d’un pli sont souvent plus instructives.
Après relâchement, suivez le temps de récupération et la déformation résiduelle. Le test doit être répété à plusieurs niveaux de remplissage et aux températures d’usage. Une mayonnaise réfrigérée et une sauce barbecue servie à température ambiante n’opposent pas la même résistance. Un flacon souple pour sauce épaisse doit donc être comparé avec la recette réelle ou avec un simulant rhéologique dont l’équivalence est démontrée.
Fermeture PE : rigidité, charnière et étanchéité
Pour la fermeture, vérifiez les dimensions fonctionnelles, l’engagement du filetage ou des clips, la planéité de la zone d’appui, la force d’ouverture et la tenue de la charnière. Si le bouchon est vissé, mesurez le couple d’application et le couple de dévissage avec une méthode constante. Si la fermeture est encliquetée, contrôlez la force de pose et d’arrachement.
Le passage d’un bouchon PP à un bouchon PE peut modifier la rigidité, le fluage et la mémoire de la charnière. Il peut aussi changer la compression du joint ou la stabilité de l’orifice. Les bouchons à clapet pour condiments constituent une famille fonctionnelle à présélectionner ; la matière et le plan de col doivent ensuite être confirmés pour la version mono-PE étudiée.
Ensemble rempli : la seule validation qui compte pour l’utilisateur
Assemblez les composants selon les paramètres prévus en production, puis remplissez-les avec la sauce aux températures réelles. Contrôlez au minimum :
- l’étanchéité au repos dans les orientations prévues, y compris tête en bas ;
- la fuite après variations de température, vibration, chute et transport simulé ;
- la masse de sauce délivrée au début, à mi-remplissage et dans le dernier quart ;
- la coupure du filet, les coulures et la reprise d’air entre deux pressions ;
- l’évolution du couple ou du maintien après vieillissement ;
- l’aspect du corps, du col, du clapet et de la charnière après les cycles convenus.
Un flacon souple avec embout doseur peut nécessiter un passage plus large si la recette contient des herbes, des fibres ou des particules. Réduire l’orifice pour améliorer la propreté du filet peut alors augmenter l’effort de pression ou provoquer une obstruction. La décision doit relier matériau, géométrie et produit, pas optimiser un seul critère.
Préserver la sauce avant d’optimiser la fin de vie
Une architecture mono-PE perd son intérêt si elle augmente les pertes de produit ou réduit la durée de conservation. Avant de supprimer un joint, une valve ou une barrière, décrivez la fonction qu’il remplit et organisez un essai capable de vérifier l’alternative.
Les sauces grasses et les recettes contenant des pigments naturels peuvent être sensibles à l’oxygène ou à la lumière. Un corps PE sans barrière ne fournit pas automatiquement la protection attendue pendant plusieurs mois. Si une structure multicouche est nécessaire, elle doit être documentée et évaluée comme telle ; il serait trompeur de conserver l’appellation tout-PE si une couche d’une autre famille est présente sans périmètre explicite.
La température mérite la même prudence. Le fait qu’un grade de PE supporte ponctuellement une température donnée ne valide pas le flacon rempli. Le ramollissement du corps, la déformation du col, le vide au refroidissement, le fluage sous couple et l’étanchéité de la fermeture doivent être suivis sur l’ensemble. La pasteurisation, le remplissage à chaud et le stockage ambiant appellent des protocoles différents.
Le bon compromis part donc d’une hiérarchie : sécurité alimentaire et protection de la sauce, étanchéité et usage, aptitude à la production, puis comportement en fin de vie. L’écoconception consiste à résoudre ces fonctions ensemble, pas à retirer un composant indispensable sur la base de sa seule masse.
Évaluer la recyclabilité dans la filière française
En France, l’évaluation doit suivre la réalité des flux de collecte, de tri et de régénération. Le parcours de qualification présenté dans le [guide COTREP 2026](https://www.cotrep.fr/content/uploads/2026/09/guide-cotrep-2026-pap.pdf) commence par l’identification du type d’emballage et de la résine majoritaire du corps. Il intègre ensuite la fermeture, le décor et tous les autres éléments associés au flacon commercialisé.
La première question est la famille d’emballage dans laquelle la configuration sera évaluée. Un flacon compressible ne devient pas automatiquement un film souple parce que son corps se déforme à la main. Sa forme, son corps principal et le flux prévu doivent être examinés dans le contexte français concerné.
La deuxième question porte sur la résine majoritaire du corps. La mention PE ne dispense pas de connaître le grade, la couleur, les couches éventuelles et les additifs. La troisième examine tout ce qui reste attaché au corps ou l’accompagne : bouchon, bague, joint, étiquette, colle, encres et accessoires.
Le décor peut faire basculer l’évaluation
Une étiquette appartenant à la famille PE peut réduire la diversité des polymères, mais elle n’est pas automatiquement neutre. Sa surface, son encre, sa colle et son comportement lors du lavage restent à vérifier. Un manchon couvrant peut gêner la reconnaissance du corps ; une colle peut laisser un résidu ; une teinte peut affecter la détection ou la qualité de la matière recyclée.
Faites donc évaluer le flacon avec le décor de série et non uniquement le corps naturel reçu lors du premier échantillonnage. La version testée doit être reliée à la maquette finale, à la référence d’adhésif et aux encres retenues.
L’outil [TREE présenté par Citeo](https://www.citeo.com/ecoconcevoir/recycler/) tient notamment compte de la famille d’emballage, du matériau majoritaire, de l’existence d’une filière et des éléments susceptibles de perturber le recyclage. Il peut structurer l’analyse, mais le résultat reste lié aux données saisies, à la configuration et à la version du référentiel.
Une éco-contribution réduite n’est jamais automatique
Le passage à une configuration mono-PE ne garantit ni bonus, ni absence de malus, ni économie fixe d’éco-contribution. Le calcul dépend du barème applicable, du périmètre de déclaration, des masses et des caractéristiques de l’emballage mis sur le marché. Il faut comparer les configurations avec les règles de l’année concernée.
L’analyse économique doit également intégrer les essais, l’outillage éventuel, la productivité, le taux de rebut, la restitution de sauce et les pertes liées aux fuites. Une fermeture un peu moins chère mais instable peut coûter davantage sur l’ensemble du cycle.
Une matrice de décision pour éviter le « oui/non » trop rapide
| Configuration envisagée | Conclusion provisoire | Action avant décision |
|---|---|---|
| Corps PEBD + bouchon PEHD, sans autre élément connu | Bonne base de travail mono-PE, dossier encore incomplet | Peser et identifier bague, décor, colle, colorants et éventuels joints |
| Corps PEBD + bouchon PP | Construction multirésine, pas tout-PE | Évaluer la configuration actuelle ou développer une fermeture PE et requalifier l’usage |
| Corps PE + bouchon PE + valve silicone | Le périmètre n’est pas exclusivement PE | Vérifier la nécessité de la valve, sa masse, son comportement et les recommandations applicables |
| Corps PE multicouche avec barrière d’une autre famille | L’appellation tout-PE nécessite une réserve explicite | Documenter chaque couche et confronter la structure au référentiel du flux PE |
| Corps et fermeture PE avec manchon couvrant | La détection et la séparation restent à démontrer | Tester le décor final, son support, sa densité, ses encres et son adhésif |
| Ensemble PE naturel sans validation avec la sauce | Composition prometteuse, fonction non qualifiée | Réaliser dosage, fuite, reprise d’air, chute, transport et vieillissement |
Cette matrice montre pourquoi la question « est-ce recyclable ? » reçoit rarement une réponse sérieuse sur la seule base d’une photo ou d’une fiche matière. Il faut d’abord obtenir une configuration, puis documenter le niveau de preuve atteint et ce qui reste à confirmer.
Du prototype à la série : garder une version traçable
Une fois la construction retenue, le plan de contrôle doit relier les performances aux caractéristiques de production. Pour le corps : référence matière, masse, dimensions, répartition des épaisseurs et paramètres critiques convenus. Pour la fermeture : matière, cavité, dimensions fonctionnelles, force d’ouverture, charnière et étanchéité. Pour l’ensemble : couple ou force de pose, fuite, dose, reprise de forme et aspect.
La base industrielle de Gracepack comprend 15 presses d’injection, 13 machines de soufflage, 9 lignes automatiques et plus de 500 moules. L’intérêt de ces moyens est de rapprocher l’étude du corps, de la fermeture et de l’industrialisation, puis de préparer des échantillons correspondant à une version identifiée. Ces capacités ne constituent pas, à elles seules, une preuve de recyclabilité : celle-ci reste attachée à la nomenclature finale et à l’évaluation pertinente pour le marché.
À chaque modification — nouveau colorant, nouvelle colle, allègement du corps ou remplacement d’un bouchon — ouvrez une revue de changement. Décidez quels essais doivent être répétés. Une modification qui semble mineure sur le prix unitaire peut toucher la détection au tri, l’étanchéité ou le dosage.
Le dossier à conserver
Un dossier de qualification utile réunit :
- la nomenclature massique et les références fournisseur ;
- les plans indicés du corps, du col et de la fermeture ;
- les déclarations et rapports de contact alimentaire adaptés à la configuration ;
- les résultats individuels des essais mécaniques et d’étanchéité ;
- les conditions de remplissage, de stockage et de transport ;
- la maquette du décor et les références de support, colle et encre ;
- l’évaluation de recyclabilité, son périmètre, sa date et la version du référentiel ;
- les critères de contrôle en série et la procédure de changement.
Les preuves de contact alimentaire et de recyclabilité doivent rester séparées. Un rapport de migration peut confirmer un périmètre sanitaire ; il ne décrit ni le tri optique, ni le lavage, ni la régénération de la matière. Inversement, une configuration bien orientée pour le recyclage doit encore démontrer son aptitude au contact avec la sauce et aux conditions réelles d’emploi.
Questions fréquentes sur les flacons squeeze tout-PE
Un corps PEBD et un bouchon PEHD forment-ils un emballage monomatériau ?
Ils appartiennent à la même famille de polymère et peuvent constituer la base d’une construction mono-PE. L’affirmation ne peut toutefois être étendue à l’emballage complet qu’après identification de la bague, du joint, de la valve, de l’opercule, du décor, de la colle, des encres et des éventuelles couches du corps.
Un bouchon en PP rend-il le flacon non recyclable ?
Il empêche de présenter l’ensemble comme strictement tout-PE, mais il ne permet pas de conclure automatiquement que le flacon est non recyclable. La configuration doit être évaluée dans le flux du corps et selon les recommandations en vigueur. La compatibilité au recyclage et la revendication mono-PE sont deux questions distinctes.
Peut-on imprimer « 100 % recyclable » sur l’étiquette ?
Cette allégation nécessite un périmètre clair et des éléments probants correspondant à l’emballage réellement vendu et au marché concerné. Une résine recyclable ou une conception mono-PE ne suffit pas. Les équipes juridique, conformité et environnement doivent valider la formulation au regard des règles applicables.
Une étiquette en PE suffit-elle pour conserver le statut tout-PE ?
Pas à elle seule. Il faut encore vérifier l’adhésif, les encres, la surface couverte, le comportement lors du tri et du lavage, ainsi que les recommandations de la filière visée. La référence exacte de l’étiquette doit figurer dans la nomenclature.
Faut-il supprimer toute barrière pour rester mono-PE ?
Non. La protection de la sauce reste prioritaire. Si une barrière est indispensable à la durée de conservation, comparez des structures documentées et évaluez leur compatibilité. Supprimer une fonction essentielle peut accroître les pertes alimentaires et compromettre la qualité du produit.
Quelles informations transmettre avant de demander des échantillons ?
Décrivez la sauce, les particules, la température de remplissage, la durée de conservation, la contenance, la dose, l’orientation de stockage, la cadence de la ligne, le décor et le marché de vente. Ajoutez les objectifs de matière et d’allégation. Le fabricant pourra alors signaler ce qui existe, ce qui doit être développé et ce qui exige une validation externe.
Le meilleur flacon squeeze tout-PE n’est pas celui qui présente la nomenclature la plus simple sur une fiche commerciale. C’est celui dont chaque composant est identifié, dont la sauce reste protégée, dont le geste de dosage est stable et dont le comportement en fin de vie est évalué pour la configuration réellement vendue.