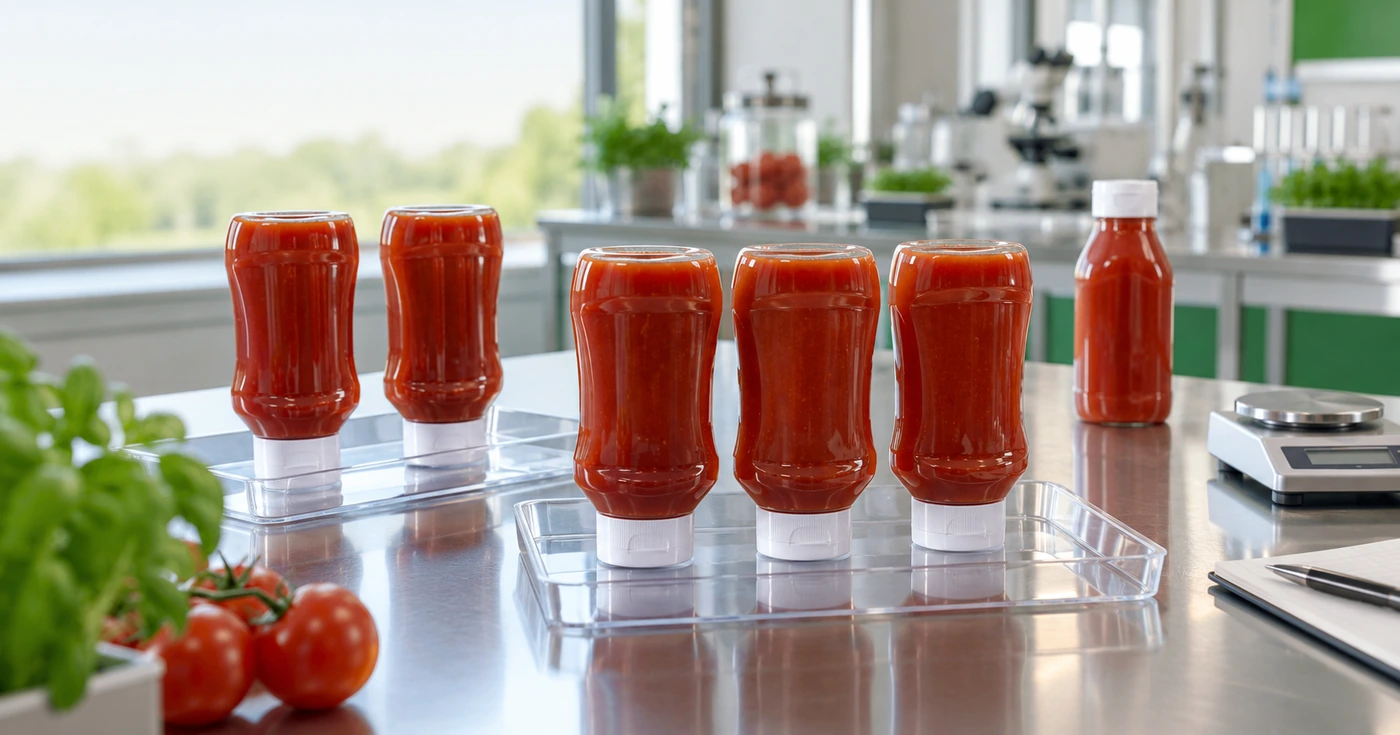
Un flacon de sauce tête en bas est étanche lorsque l’ensemble rempli reste propre au repos, résiste aux contraintes prévues et retrouve un fonctionnement régulier après ouverture. Une simple absence de goutte juste après le remplissage ne suffit pas. La qualification doit suivre le corps, le col, le bouchon et la valve pendant le stockage inversé, puis après les variations de température, le transport et des cycles d’utilisation représentatifs.
Le protocole le plus utile sépare quatre performances : la retenue passive de la sauce, l’étanchéité entre le col et la fermeture, le déclenchement du débit sous pression et la refermeture après chaque dose. Cette séparation permet d’identifier l’origine d’un suintement au lieu d’attribuer toute trace à la valve.
La durée, la température et les seuils ne sont pas universels. Ils doivent reproduire le circuit réel du produit et être fixés avant les essais. Un ketchup familial conservé à température ambiante, une mayonnaise réfrigérée et une sauce de restauration utilisée plusieurs fois par heure ne sollicitent pas le même emballage.
Ce que signifie réellement « étanche » en position inversée
Le mot « étanche » recouvre plusieurs états qui doivent être vérifiés séparément. Avant la première ouverture, un opercule éventuel et la fermeture primaire protègent le produit pendant le transport. Après retrait de l’opercule, la valve ou le réducteur doit retenir la sauce au repos. Pendant le service, le système doit s’ouvrir sous une pression maîtrisable, puis couper le débit sans laisser un fil ou une goutte se former dans le clapet.
Un cahier des charges peut donc distinguer quatre résultats :
- Aucune fuite primaire entre le buvant, le joint éventuel et la base du bouchon pendant le stockage et le transport convenus.
- Aucun suintement au repos par l’orifice ou la valve lorsque le flacon ouvert est rangé tête en bas.
- Une première dose conforme après chaque période de stockage, sans valve collée, jet brutal ni bouchon sec.
- Une refermeture fonctionnelle après des pressions répétées, malgré les résidus de sauce présents près de la sortie.
La pression hydrostatique au niveau du bouchon peut être représentée par p = ρgh, avec la masse volumique de la sauce, la hauteur de produit au-dessus de la fermeture et l’accélération de la pesanteur. Dans un flacon de table, cette pression reste généralement modeste. Son effet devient pourtant important parce qu’elle s’exerce en continu sur une valve, un joint ou un plan de fermeture qui peuvent évoluer avec le temps.
La bonne question n’est donc pas seulement « une goutte apparaît-elle ? », mais « quelle barrière retient le produit à chaque étape, pendant combien de temps et après quelle sollicitation ? ».
Pourquoi une fuite peut apparaître après plusieurs heures
Un flacon propre à la sortie de ligne peut se mettre à suinter pendant la nuit. Plusieurs phénomènes peuvent se combiner, et chacun appelle un contrôle différent.
La sauce ne reste pas toujours homogène
Une sauce épaisse peut libérer une phase plus fluide pendant le repos. L’eau, l’huile ou un sérum migre vers la sortie et rencontre la valve avant le reste de la recette. Tester uniquement la viscosité apparente de la sauce homogénéisée peut donc masquer la situation la plus pénalisante. Le protocole doit documenter la synérèse ou la séparation de phase et observer la fraction réellement au contact de la fermeture.
La température modifie plusieurs éléments à la fois
Une hausse de température peut rendre la sauce plus fluide, assouplir le corps et faire évoluer les contraintes dans le bouchon. Un refroidissement peut déplacer la poche d’air et créer une dépression. La température ne doit pas être utilisée comme un simple accélérateur : si elle transforme la recette, déforme le flacon ou crée un état absent de l’usage réel, l’extrapolation perd sa valeur.
Le plastique et l’élastomère se relaxent
Le corps, la fermeture et la valve restent soumis à des efforts. Avec le temps, une pièce peut se déformer légèrement ou perdre une partie de la contrainte initiale. Ce fluage ou cette relaxation peut réduire la compression d’un joint, modifier la position d’une membrane ou faire varier le maintien entre le bouchon et le col.
Les résidus créent un chemin de fuite
Une goutte déposée sur le buvant pendant le remplissage, un filet resté dans la valve ou une particule coincée sur une portée peut empêcher la fermeture complète. À l’inverse, un résidu qui sèche peut coller les lèvres de la valve et augmenter l’effort nécessaire à la première dose. Les deux états doivent être recherchés : fuite au repos et blocage après repos.
La bouteille change de forme
Un corps souple peut se creuser, se vriller ou charger la fermeture lorsqu’il repose longtemps sur le bouchon. Une variation d’épaisseur aux épaules ou près du col peut aussi modifier la verticalité et la répartition des efforts. La tenue tête en bas doit donc être vérifiée sur des pièces représentatives du procédé, pas seulement sur un prototype soigneusement choisi.
Décomposer l’ensemble corps–col–bouchon–valve
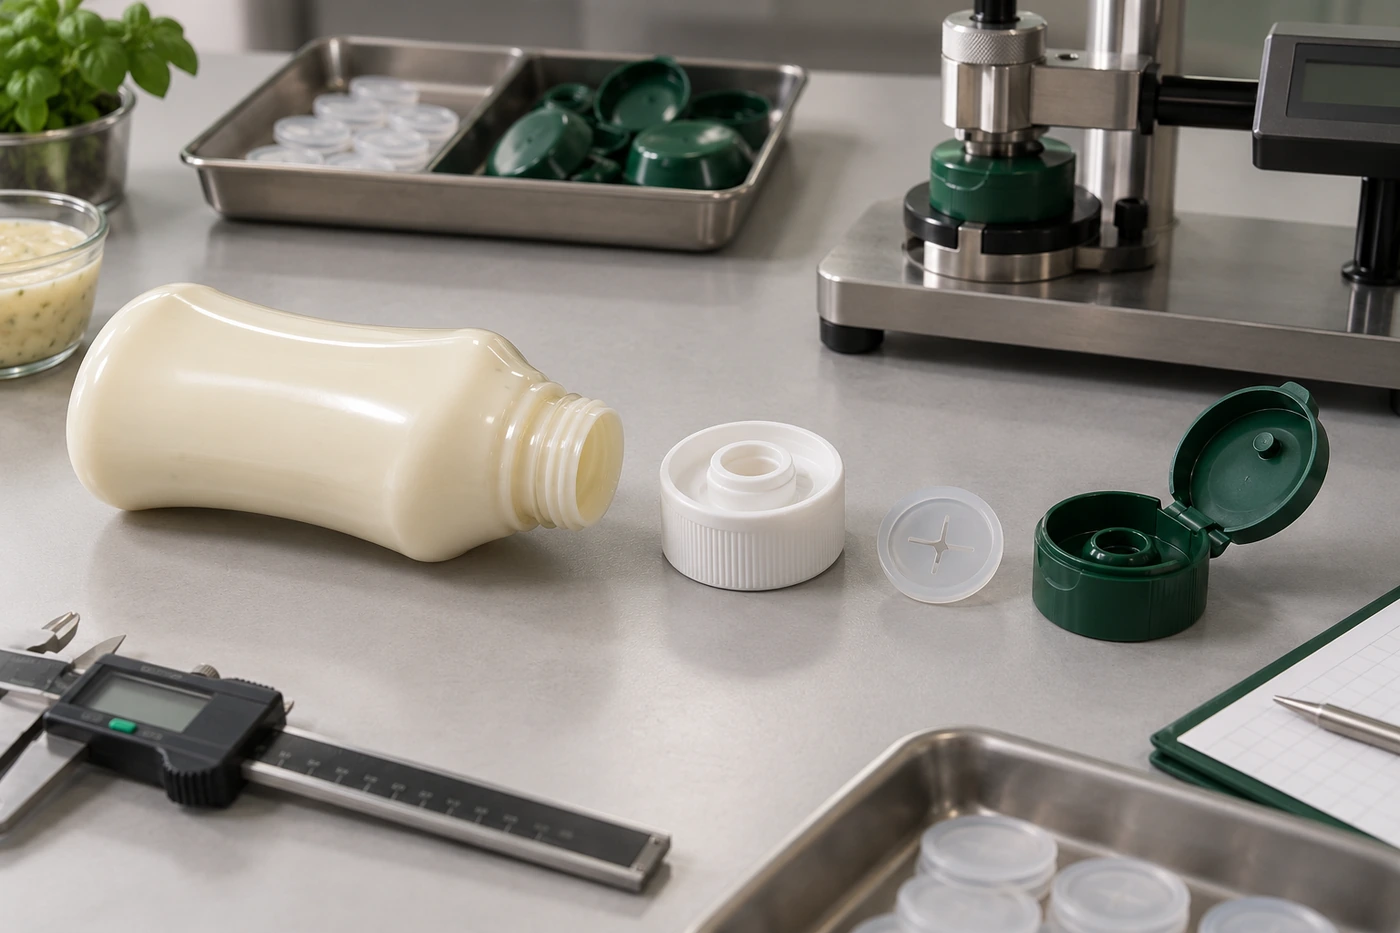
La localisation de la première trace évite de corriger le mauvais composant. Après un stockage sur une surface absorbante propre, examinez le chemin du produit avant de nettoyer l’échantillon.
| Zone observée | Hypothèses à vérifier | Contrôles utiles |
|---|---|---|
| Sous la base du bouchon | Buvant irrégulier, joint mal comprimé, filetage ou clips incompatibles, couple instable | Planéité du buvant, profil du col, montage, couple ou force de pose |
| Autour de la valve | Seuil d’ouverture trop bas, membrane mal maintenue, découpe endommagée, phase liquide séparée | Référence et orientation de valve, maintien, premier suintement, pression d’ouverture |
| Dans le clapet | Goutte résiduelle, mauvais drainage, produit projeté pendant le transport | Masse ou photographie du résidu, séquence de vibration, propreté après dosage |
| Sur le corps | Piqûre, ligne de joint faible, fissure sous contrainte, déformation locale | Inspection éclairée, test ciblé, épaisseurs et historique de chute |
| Au niveau de l’opercule | Portée souillée, contact incomplet, mauvais complexe ou réglage d’induction | Propreté, centrage, continuité du scellage et contrôle après refroidissement |
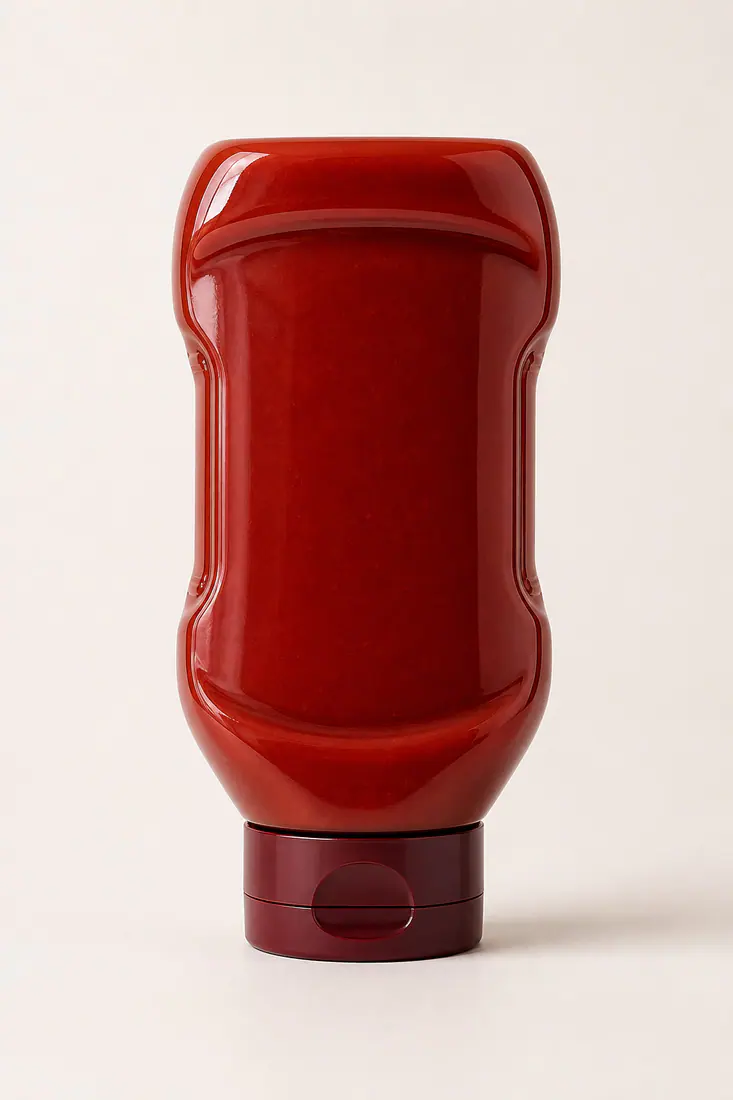
Une bouteille inversée pour ketchup fournit une base de géométrie et de stabilité, mais sa position tête en bas ne constitue pas une preuve d’étanchéité. La référence finale doit être définie avec son col, sa fermeture, sa valve, son mode de montage et la recette prévue.
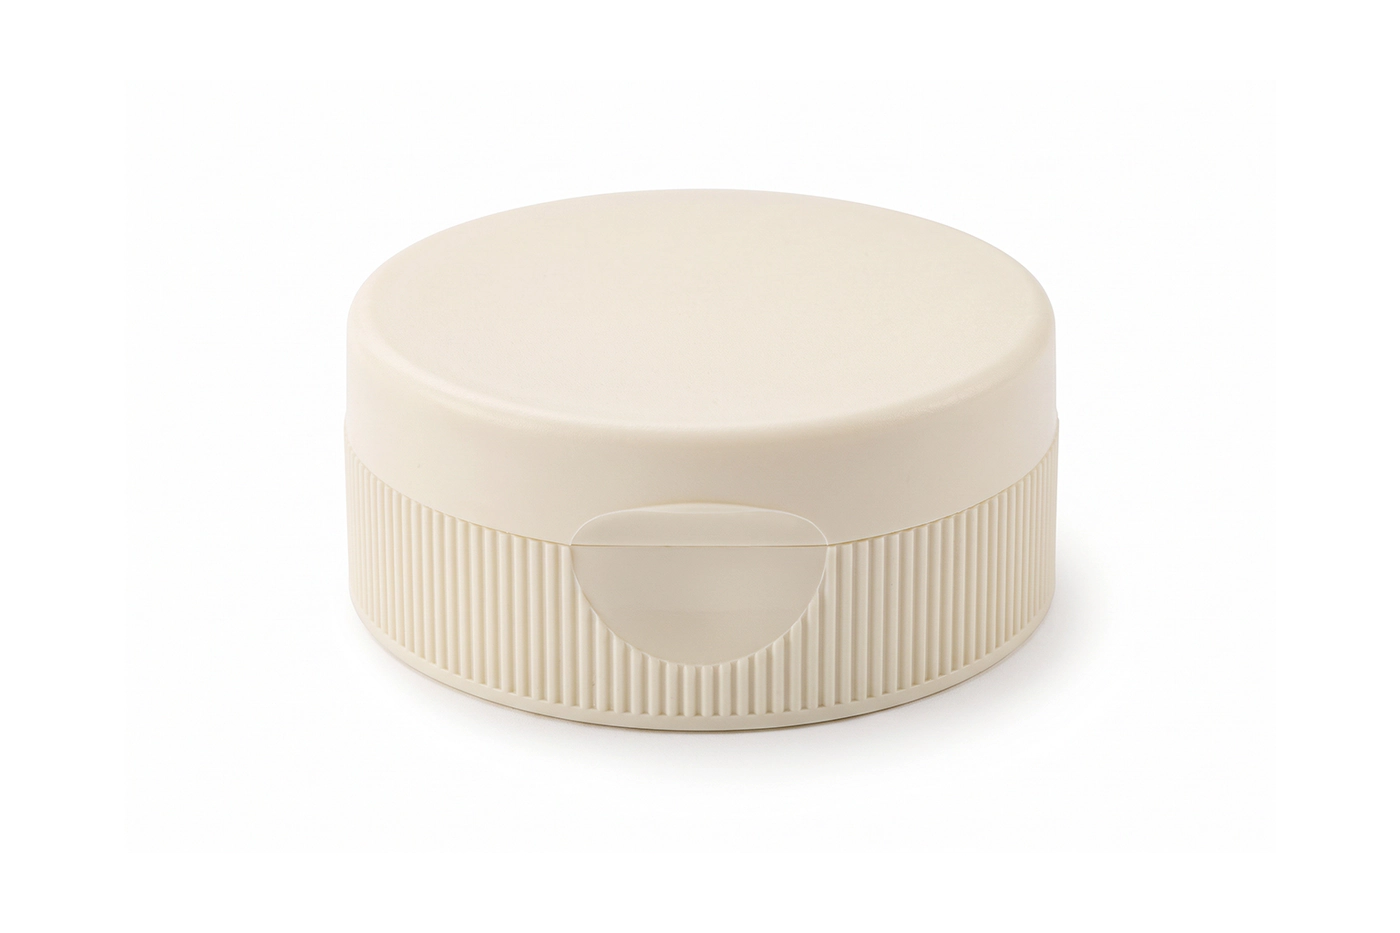
Les bouchons à valve silicone pour flacons de sauce ajoutent un seuil d’ouverture : la membrane reste fermée au repos, puis se déforme lorsque la pression intérieure dépasse un niveau déterminé. Ce seuil dépend de la découpe, de l’épaisseur, de la dureté, du maintien de la valve, de la température et du produit. Il doit être mesuré sur l’ensemble, pas déduit de la seule mention « valve silicone ».
Il faut enfin distinguer deux propriétés souvent confondues. Le seuil d’écoulement de la sauce décrit la contrainte nécessaire pour mettre le produit en mouvement. La pression d’ouverture de la valve décrit la sollicitation nécessaire pour écarter la membrane. Si les deux sont trop élevés par rapport à la capacité du corps, l’utilisateur écrase le flacon avant que le débit ne démarre. S’ils sont trop faibles, le stockage inversé peut devenir instable.
Construire un protocole de stockage inversé comparable
Un protocole reproductible commence par la définition de la version testée. Chaque échantillon reçoit un identifiant relié au lot du corps, à la cavité ou au poste lorsque cette information est disponible, au bouchon, à la valve, au couple ou à la force de pose, à la sauce, au niveau de remplissage et à la date.
Former des groupes qui répondent à une question
Prévoyez au minimum un groupe stocké droit comme témoin et un groupe stocké tête en bas. Pour un emballage refermable, ajoutez un groupe ouvert, utilisé selon une séquence définie, puis remis en position inversée. Si le produit doit voyager avant la première utilisation, conservez un groupe distinct pour le transport simulé.
| Groupe | État du flacon | Question traitée |
|---|---|---|
| Témoin droit | Rempli et fermé, sans sollicitation | La perte de masse ou l’évolution visuelle vient-elle du stockage général ? |
| Inversé fermé | Rempli, jamais ouvert, posé sur la fermeture | L’étanchéité primaire tient-elle pendant la durée définie ? |
| Inversé après ouverture | Opercule retiré s’il existe, doses délivrées selon une séquence fixe | La valve retient-elle la sauce et se referme-t-elle après usage ? |
| Inversé après transport | Conditionnement secondaire et sollicitations représentatives | La vibration ou le choc crée-t-il un défaut retardé ? |
| Limite de procédé | Échantillons aux limites approuvées de masse, montage ou couple | La configuration conserve-t-elle une marge de fonctionnement ? |
Le nombre d’échantillons doit refléter le risque et la variabilité à couvrir. Quelques pièces servent à mettre au point la méthode ; elles ne suffisent pas à démontrer une capabilité de série. La qualification finale répartit les prélèvements entre lots, cavités, postes ou périodes de production pertinents.
Fixer les conditions avant de commencer
Consignez la température, la durée, l’humidité si elle est pertinente, l’éclairage d’inspection, la surface de détection et les échéances de lecture. Les flacons ne doivent pas être nettoyés puis replacés dans le même groupe sans que cette intervention soit enregistrée. Une ouverture destinée à inspecter l’intérieur met fin à la continuité de l’échantillon ; elle nécessite un autre groupe pour poursuivre l’observation.
La température de stockage réelle reste le point de départ. Un programme accéléré peut être ajouté lorsque sa relation avec le mécanisme étudié est justifiée. Il ne faut pas reprendre automatiquement « 40 °C pendant quelques semaines » comme équivalent de plusieurs mois : une recette alimentaire, une membrane et un flacon peuvent évoluer selon des lois différentes.
Le règlement (UE) n° 10/2011 exige, pour la migration des plastiques, des conditions représentatives des pires conditions d’emploi prévisibles et encadre les essais accélérés. Ce cadre concerne la conformité au contact alimentaire ; il ne transforme pas un essai de migration en preuve d’étanchéité. Les deux dossiers doivent rester distincts.
Mesurer autre chose qu’une fuite visible
Une goutte franche constitue un échec facile à constater. Les défauts précoces demandent des mesures plus fines et surtout une méthode constante.
Perte de masse et localisation du suintement
Pesez chaque flacon selon une procédure définie, à des échéances connues et après un temps d’équilibrage identique. Corrigez l’interprétation avec le groupe témoin : une variation peut provenir de l’évaporation, d’un nettoyage, d’une goutte retirée ou d’un instrument insuffisamment résolu. La masse ne localise pas le défaut ; elle complète l’inspection du bouchon et du support absorbant.
Un classement visuel peut distinguer surface propre, halo sans goutte, goutte formée, écoulement et contamination du clapet. Utilisez des photographies prises avec le même angle, la même lumière et une échelle. L’objectif n’est pas d’embellir le rapport, mais de rendre deux observations comparables.
Pression d’ouverture et première dose
Après chaque période de stockage, mesurez la force appliquée au corps, le délai avant le premier écoulement, la masse de la première dose et la forme du jet. Une valve peut rester parfaitement sèche puis coller après vieillissement. À l’inverse, elle peut s’ouvrir trop tôt et laisser la sauce suinter sans pression volontaire.
Le seuil d’ouverture peut être caractérisé par une pression interne avec un montage instrumenté ou par une courbe force–déplacement du flacon, à condition de conserver la même géométrie, la même température, la même zone de compression et le même niveau de remplissage. Les deux méthodes ne produisent pas la même grandeur et ne doivent pas être mélangées dans un seul seuil.
Résidu, croûtage et reprise d’air
Contrôlez la masse ou l’aspect du produit resté dans le clapet, l’encrassement de la découpe et la présence d’un dépôt sec. Après le dosage, chronométrez le retour en forme du corps et observez si l’air rentre de façon régulière. Une reprise lente peut venir de la paroi, d’un chemin d’air trop restrictif ou de sauce présente dans la fermeture.
Déformation de l’ensemble
Relevez la hauteur, la largeur, l’inclinaison et l’état du fond ou des faces à des points définis. Une marque légère n’est pas toujours critique, mais une évolution géométrique peut modifier la stabilité sur le bouchon, le confort de pression et la charge appliquée à la fermeture.
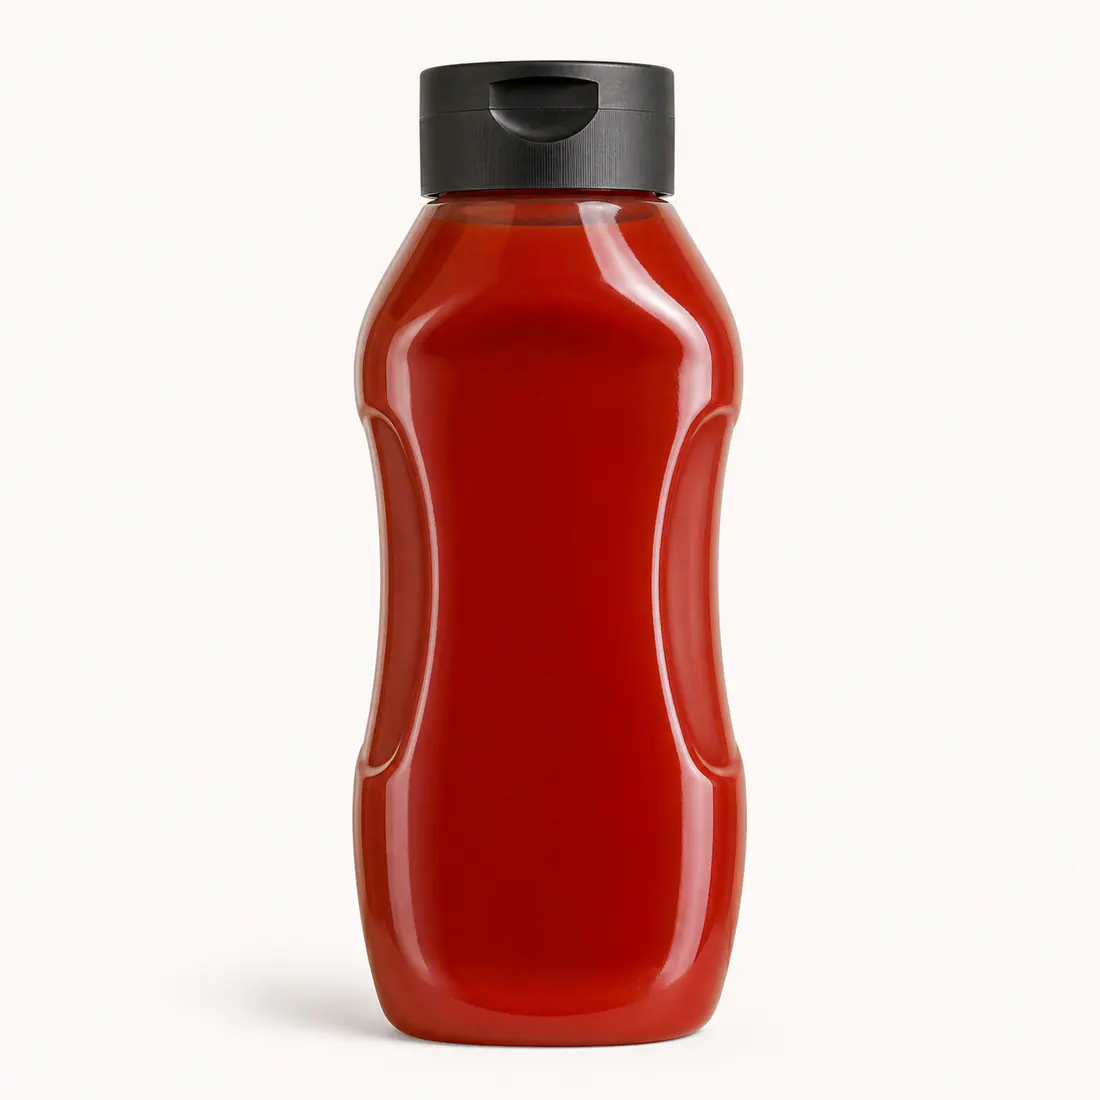
Les flacons souples pour sauces épaisses permettent de comparer plusieurs corps avant un développement spécifique. Chaque format doit toutefois être associé à la même méthode de remplissage, à la fermeture prévue et aux températures réelles pour que la comparaison soit exploitable.
Ajouter transport, cycles thermiques et chutes
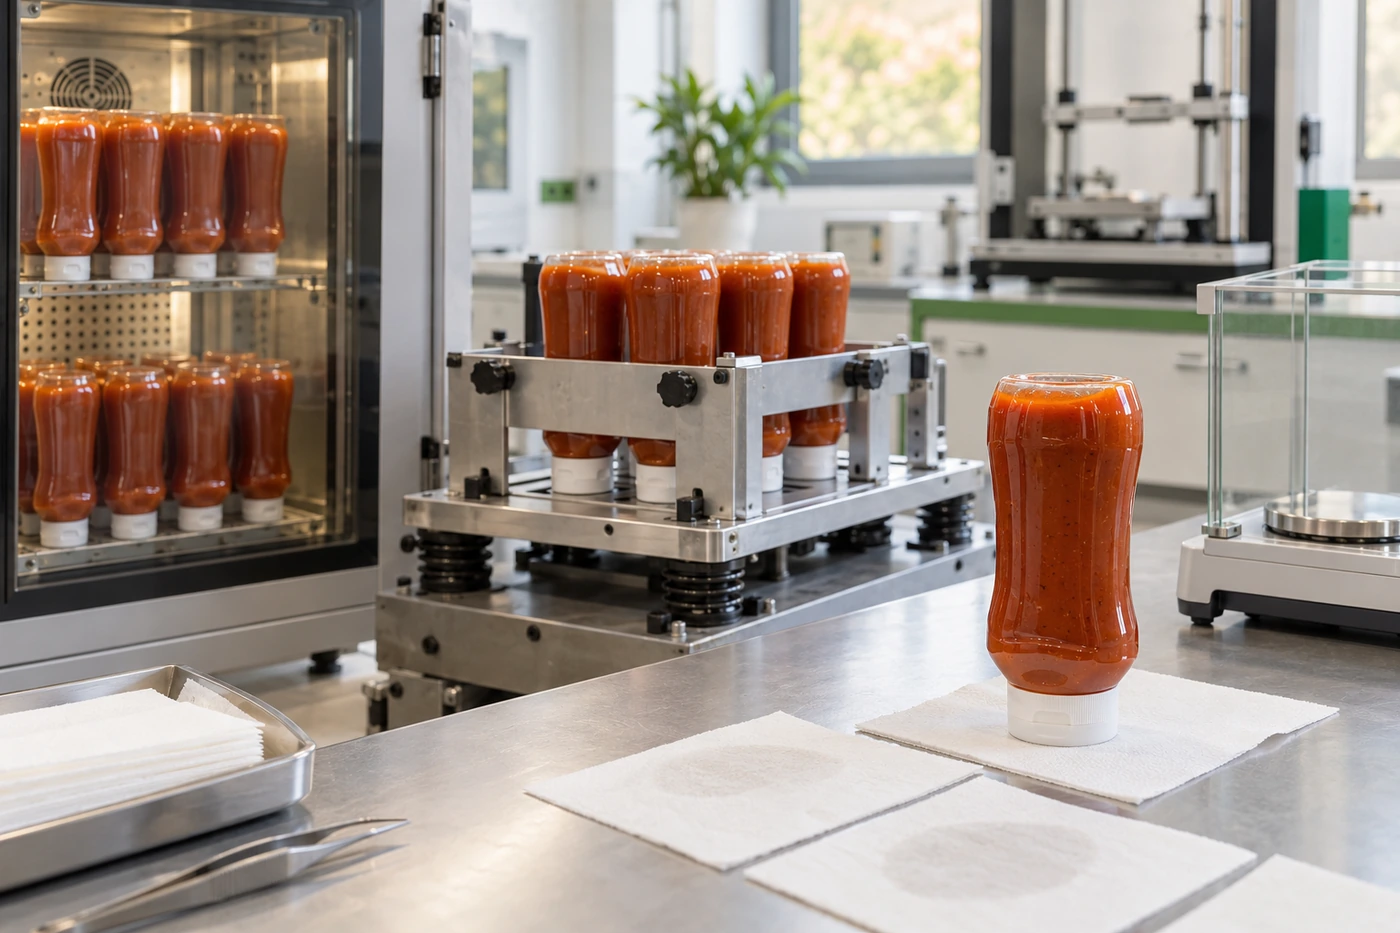
Le stockage statique ne reproduit pas la distribution. Ajoutez les sollicitations dans des séquences séparées afin de savoir ce qui a provoqué le défaut. Un programme peut conditionner les flacons, les soumettre au transport dans leur carton définitif, puis les replacer tête en bas et suivre les fuites différées.
Vibration et conditionnement secondaire
Testez l’unité réellement expédiée : flacons, séparateurs, carton, orientation et taux de remplissage. Une valve peut rester stable sur une étagère et recevoir des impulsions répétées lorsque les bouteilles se heurtent dans un carton trop libre. À l’inverse, un emballage secondaire trop serré peut maintenir le corps comprimé et provoquer une pression durable sur la fermeture.
L’ASTM D5094/D5094M-24 porte sur les fuites franches de liquides de récipients rigides ou semi-rigides jusqu’à 4 L avec fermetures vissées ou à ergots, et associe selon la méthode vibration, stockage ou chambre à vide. Elle constitue une référence possible lorsque son domaine convient. Elle ne remplace pas un protocole spécifique pour la valve, les micro-suintements ou l’usage après ouverture.
Cycles thermiques
Les cycles servent à reproduire des transitions identifiées : sortie de production, entrepôt, transport, rayon, réfrigération éventuelle. Définissez les paliers, vitesses de transition et temps d’équilibrage à partir du circuit réel. Mesurez la température du produit, pas seulement celle de l’air de l’enceinte.
Un test sévère n’est pas automatiquement meilleur. Si le cycle crée une séparation de phase, un vide ou une déformation qui ne peuvent pas se produire dans le marché visé, il caractérise une situation différente. Conservez-le éventuellement comme essai exploratoire, sans l’utiliser comme unique preuve de durée de vie.
Chute et choc hydrostatique
Une chute provoque une onde de pression et une sollicitation mécanique du capot, de la charnière et de l’assemblage. La hauteur, le nombre de chutes, l’orientation et la surface d’impact doivent venir du scénario de manutention ou d’un référentiel applicable. Une valeur générique de 1 m ou 1,2 m ne convient pas automatiquement à tous les flacons et circuits.
Inspectez immédiatement, puis après un délai défini en position inversée. Certains défauts sont visibles au moment du choc ; d’autres apparaissent lorsque la valve, le joint ou une fissure reste sous charge.
Chambre à vide et variation de pression
Une chambre à vide peut mettre en évidence une faiblesse, mais son interprétation dépend de la construction. L’ASTM D4991 vise des récipients rigides vides soumis à une différence de pression ; elle ne constitue pas une preuve universelle pour un flacon squeeze rempli avec une valve. Sur un corps souple, la déformation peut modifier artificiellement le comportement de la fermeture. Le laboratoire doit justifier la méthode, la dépression, la durée et les limites de l’essai.
Définir les critères d’acceptation avant la présérie
Les critères doivent être approuvés avant que les résultats soient connus. Ils relient une mesure à une conséquence produit, commerciale ou industrielle. « Pas de fuite » reste trop vague sans durée, température, orientation et sensibilité de détection.
| Performance | Exemple de mesure | Critère à fixer pour le projet |
|---|---|---|
| Étanchéité primaire | Défauts rapportés au nombre testé, localisation, perte de masse | Durée, orientations et nombre maximal de défauts admis |
| Rétention après ouverture | Halo, goutte ou écoulement après stockage inversé | État accepté à chaque échéance et méthode d’inspection |
| Première dose | Masse, délai, force ou pression au déclenchement | Plage compatible avec l’usage et absence de jet imprévisible |
| Refermeture | Goutte résiduelle, propreté du clapet, suintement entre deux usages | Nombre de cycles et dérive maximale tolérée |
| Reprise de forme | Temps et déformation résiduelle | État nécessaire avant le cycle de service suivant |
| Après transport | Fuite, capot ouvert, valve déplacée, corps endommagé | Règle de décision sur le colis et sur les flacons |
| Traçabilité | Lots, versions, paramètres et résultats individuels | Dossier complet permettant de reproduire l’essai |
La matrice d’acceptation peut être différente selon l’échéance. Un flacon peut exiger une propreté parfaite en rayon, puis admettre une petite trace interne non visible après plusieurs usages si elle ne nuit ni à l’hygiène, ni à la dose, ni à la fermeture. Cette décision appartient au cahier des charges du produit ; elle ne doit pas être improvisée par l’opérateur au moment de la lecture.
Un résultat moyen favorable ne compense pas une fuite isolée lorsque le défaut présente un risque important. Conservez les valeurs individuelles, les photographies et l’identification des échantillons. Si une pièce échoue, recherchez son lot, sa cavité, son montage et son historique au lieu de la retirer silencieusement du calcul.
Du prototype à la libération de série
La qualification choisit une architecture et définit sa fenêtre de fonctionnement. Le contrôle de série surveille ensuite les caractéristiques qui expliquent cette performance : masse et répartition des épaisseurs du corps, dimensions du col, état du buvant, référence de fermeture et de valve, couple ou force de pose, température au bouchage et propreté de la zone d’étanchéité.
Le suivi courant n’a pas besoin de répéter tout le programme de développement à chaque lot. Il peut combiner contrôles dimensionnels, étanchéité à court terme, couple, premier dosage et inspection visuelle, à condition que ces contrôles aient été corrélés à la configuration qualifiée. Une dérive déclenche alors une investigation ou un essai complet ciblé.
La maîtrise industrielle vient surtout de la continuité entre les opérations : soufflage du corps, injection de la fermeture, montage de la valve, constitution des échantillons et conservation des versions approuvées. Cette continuité permet de comparer plusieurs couples corps–bouchon, puis de transformer le protocole retenu en plan de surveillance. Elle ne dispense jamais de tester la sauce réelle et le circuit logistique du client.
Avant une commande de série, le dossier doit réunir :
- la nomenclature et les plans avec leurs indices ;
- les matières et documents de contact alimentaire associés à chaque référence ;
- les paramètres de montage approuvés ;
- la recette ou le simulant justifié, les températures et le remplissage ;
- le plan d’échantillonnage, les groupes témoins et les critères d’acceptation ;
- les résultats individuels, les défauts localisés et les écarts au protocole ;
- les règles de requalification en cas de changement de matière, de moule, de valve ou de ligne.
Pour cadrer une présélection sans divulguer une recette confidentielle complète, transmettez la famille de sauce, la viscosité avec sa méthode et sa température, la taille maximale des particules, la contenance, la température de remplissage, les positions de stockage, le rythme d’utilisation et le circuit de transport. Ces informations suffisent généralement pour préparer plusieurs ensembles à tester et établir une matrice de décision avant l’outillage ou la commande.
Questions fréquentes sur l’étanchéité tête en bas
Peut-on valider un flacon inversé uniquement avec de l’eau ?
Non. L’eau peut révéler une fuite franche et aider à régler un montage, mais elle ne reproduit ni le seuil d’écoulement, ni la séparation de phase, ni les particules, ni les résidus de la sauce. La décision finale doit utiliser la recette réelle ou un simulant dont l’équivalence est documentée.
Faut-il toujours utiliser une valve silicone ?
Non. Une valve est pertinente lorsqu’un seuil d’ouverture et une coupure active du débit sont nécessaires. Certaines recettes très épaisses ou chargées en particules peuvent demander une autre géométrie. La stabilité tête en bas doit être obtenue avec le corps, la fermeture et la sauce ensemble.
Combien de temps faut-il stocker les flacons tête en bas ?
La durée dépend de la vie réelle du produit : temps avant expédition, transport, rayon, stockage chez le consommateur et période après ouverture. Définissez plusieurs échéances utiles. Un essai accéléré ne remplace cette chronologie que si son équivalence est scientifiquement justifiée et si le mécanisme de défaillance reste le même.
Une chambre à vide prouve-t-elle l’aptitude au transport aérien ?
Pas automatiquement. La méthode doit correspondre au type de récipient et au scénario réglementaire ou logistique. Un flacon souple rempli peut se déformer d’une manière qui change la sollicitation de la valve. Le rapport doit préciser le montage, la différence de pression et la portée de la conclusion.
Comment distinguer une fuite de valve d’une fuite au col ?
Observez le premier point humide avant de nettoyer : sortie de la valve, interface entre le bouchon et le col, opercule ou corps. Comparez ensuite les dimensions du col, le montage, le couple et la valve sur des échantillons identifiés. Une trace dans le clapet peut provenir d’un résidu de dosage ou d’un choc, pas nécessairement d’une membrane défectueuse.
Un flacon tête en bas bien qualifié reste propre au repos, supporte son circuit réel et retrouve un dosage régulier après stockage. La preuve vient d’un protocole documenté, réalisé sur l’ensemble commercialisé et relié à des critères fixés avant la présérie.