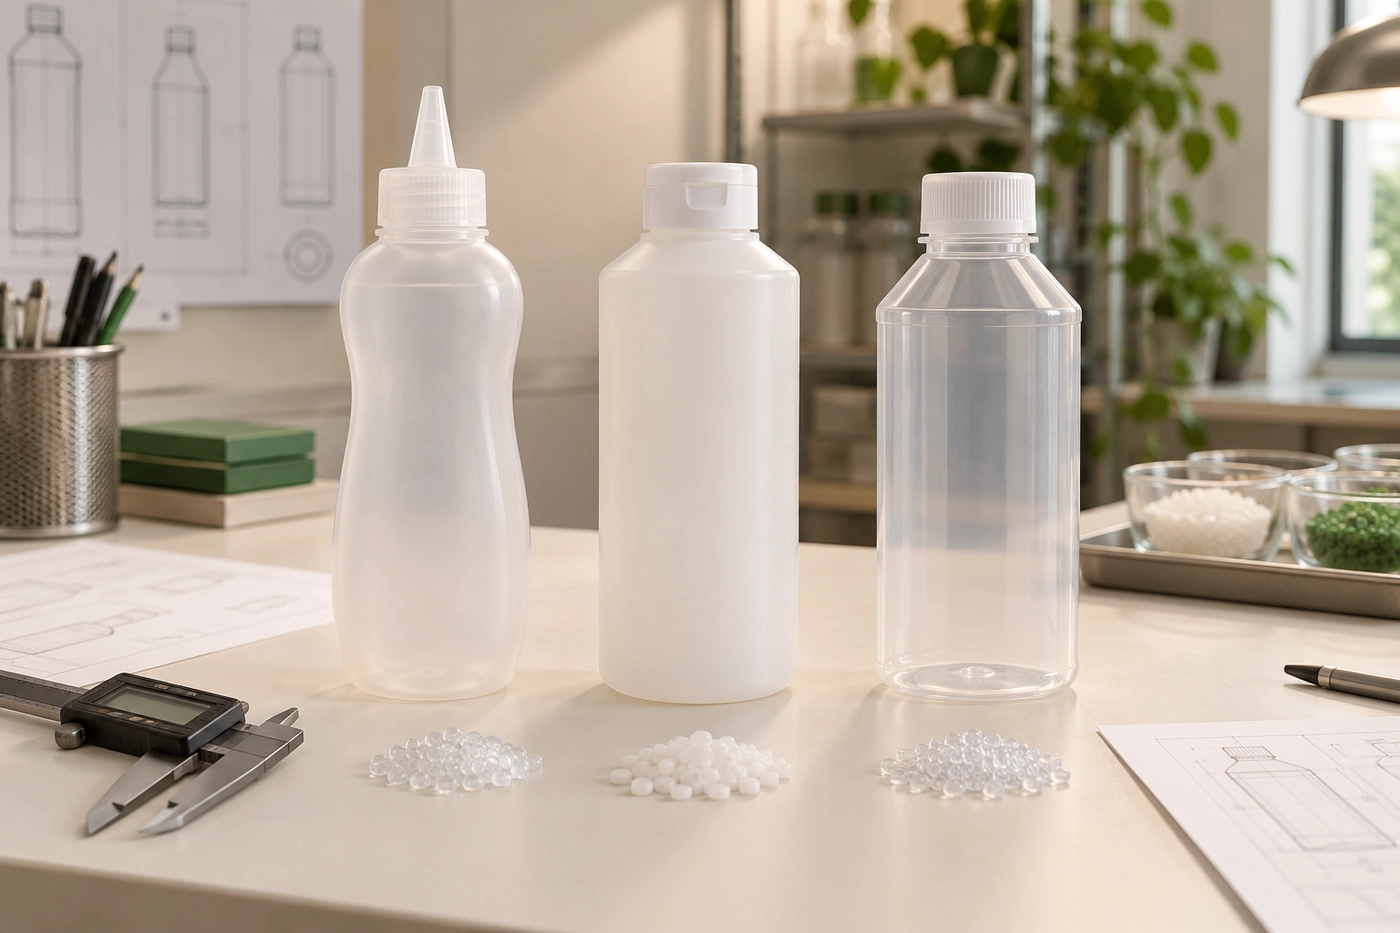
Il n'existe pas de meilleur plastique universel pour une bouteille de sauce. Le PEBD constitue souvent un bon point de départ lorsqu'il faut presser facilement le flacon ; le PEHD apporte généralement davantage de tenue ; le PP peut répondre à certaines exigences de rigidité ou de cycle thermique. Cette première orientation ne devient toutefois une décision qu'après essais sur la bouteille finie, avec sa fermeture, la recette réelle et le procédé de conditionnement prévu.
Une température de fusion, une fiche matière ou la mention « contact alimentaire » ne suffisent pas à valider un emballage. Le grade de résine, le mode de transformation, la répartition des épaisseurs, le col, le bouchon, la durée d'exposition à la chaleur et le refroidissement modifient le résultat. La bonne démarche consiste donc à utiliser les familles de polymères pour établir une présélection, puis à qualifier le système complet.
Réponse rapide : une matrice de présélection
| Critère | PEBD | PEHD | PP |
|---|---|---|---|
| Geste de dosage | Souvent le plus facile à comprimer ; adapté aux usages squeeze | Plus ferme à géométrie comparable ; bon maintien du corps | Souvent ferme à semi-rigide ; dépend fortement du grade et du procédé |
| Tenue dimensionnelle | À régler par le poids et la forme pour éviter plis ou affaissement | Généralement favorable à la manutention et au convoyage | Généralement favorable, avec vigilance sur le comportement au choc selon le grade et la température |
| Aspect | Naturel translucide, rarement cristallin | Naturel translucide à aspect laiteux ; peut être pigmenté | Translucide ; un grade clarifié peut améliorer la visibilité sans reproduire l'aspect du PET |
| Cycle thermique | À valider lorsque le remplissage dépasse l'ambiante | Certains grades et dessins peuvent convenir à des cycles plus exigeants | Potentiel thermique intéressant selon le grade, sans aptitude automatique au hot-fill |
| Barrière | Bonne résistance à l'humidité, barrière à l'oxygène souvent limitée | Bonne résistance à l'humidité, barrière à l'oxygène à qualifier | Bonne résistance à l'humidité, barrière à l'oxygène à qualifier |
| Point de départ courant | Ketchup, mayonnaise, sauces burger et moutardes à servir par pression | Sauces fluides à semi-épaisses, flacons verseurs ou corps demandant plus de tenue | Sauce conditionnée dans un corps plus ferme ou projet soumis à un cycle thermique défini |
| Validation prioritaire | Effort de pression, reprise de forme, dose et déformation résiduelle | Préhension sur ligne, restitution, chute et fissuration sous contrainte | Cycle thermique complet, effort de pression, chute au froid et tenue des charnières éventuelles |
Cette matrice ne donne ni température maximale universelle ni durée de conservation. Elle indique ce qu'il faut vérifier en premier. Une sauce, un flacon et une ligne peuvent déplacer le classement.
Commencer par le comportement de la sauce
Le mot « visqueuse » décrit mal, à lui seul, la façon dont une sauce sortira du flacon. Un ketchup peut opposer un seuil d'écoulement puis devenir plus fluide sous cisaillement. Une mayonnaise peut réagir différemment selon sa température. Une moutarde contenant des graines peut être moins difficile à presser qu'à faire passer dans un embout trop étroit.
Pour comparer des matériaux, documentez au minimum la température de mesure, la méthode employée et la présence de particules. Ajoutez la dose recherchée : un trait fin pour le dressage n'appelle pas le même diamètre de sortie qu'une portion généreuse en restauration rapide. La rhéologie détermine la pression intérieure nécessaire ; la résine et la géométrie déterminent l'effort que la main doit fournir pour créer cette pression.
La température d'utilisation compte également. Le même produit peut demander un effort sensiblement différent à la sortie d'une chambre froide et à température ambiante. Les essais doivent donc reproduire le service réel, avec des flacons pleins, à mi-remplissage et presque vides.
Ce que chaque résine change réellement
PEBD : privilégier la compressibilité sans négliger la tenue
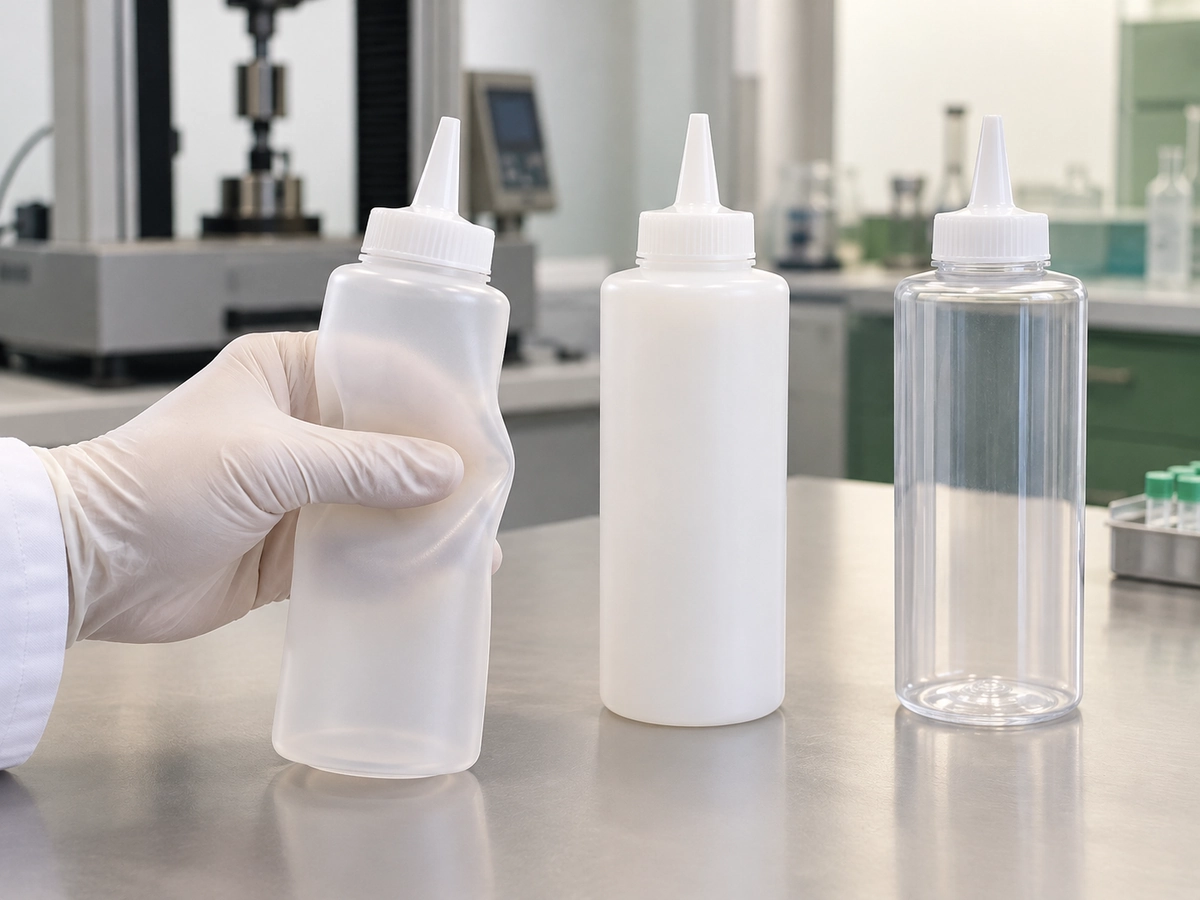
Le polyéthylène basse densité, ou LDPE en anglais, est fréquemment retenu pour les corps que l'utilisateur presse. Sa faible rigidité facilite la déformation, mais ne garantit pas à elle seule une excellente reprise de forme. Un corps trop léger, une zone d'angle trop marquée ou une fermeture qui freine le retour d'air peuvent laisser le flacon creusé après le service.
Le PEBD convient donc lorsque le geste squeeze est prioritaire, à condition de vérifier l'effort, la dose, le temps de récupération et la déformation résiduelle après plusieurs cycles. Le guide consacré aux flacons squeeze en PP et PEBD approfondit la fatigue mécanique et le retour en forme ; le présent comparatif reste centré sur le choix initial entre trois familles de résines.
PEHD : gagner en tenue sans le confondre avec une barrière absolue
Le polyéthylène haute densité est généralement plus rigide que le PEBD. Il peut mieux conserver sa géométrie pendant le transport, la préhension ou le bouchage, tout en offrant une bonne résistance chimique. Sa couleur naturelle est souvent translucide à blanchâtre ; l'opacité résulte aussi de l'épaisseur et d'une éventuelle pigmentation.
Cette tenue peut demander davantage d'effort lorsque le consommateur presse le flacon. La restitution d'une sauce épaisse doit donc être mesurée au lieu d'être déduite du matériau. De même, la résistance à l'humidité du PEHD ne signifie pas qu'il bloque suffisamment l'oxygène, la lumière ou les arômes pour toutes les durées de conservation.
PP : étudier le grade et le procédé avant de parler de hot-fill
Le polypropylène couvre des homopolymères, des copolymères et des grades clarifiés dont les comportements diffèrent. Il peut fournir un corps brillant, rigide ou semi-rigide et présenter un potentiel thermique intéressant. Il est aussi très courant dans les bouchons, embouts et charnières, sans que cela implique que le corps de la bouteille soit lui-même en PP.
Le PP ne doit pas être présenté comme une autorisation automatique de remplissage à 120 ou 130 °C. Ces valeurs décrivent parfois une propriété de la résine, pas l'aptitude d'un flacon soufflé, décoré et bouché. La forme, l'orientation moléculaire, les contraintes résiduelles, la fermeture et le refroidissement peuvent devenir limitants bien avant la fusion du polymère.
Température : ne pas confondre la matière et le système fini
Un projet de remplissage à chaud se définit par une courbe, pas par un nombre isolé. Il faut connaître la température réelle à l'entrée du flacon, la durée avant bouchage, le temps de contact, la méthode de refroidissement et la dépression créée lorsque le produit se contracte. La bouteille doit ensuite rester stable sur la ligne, étanche après refroidissement et résistante pendant le transport.
Une déformation au niveau des épaules ou du panneau d'étiquette peut provenir de la géométrie ou d'une répartition d'épaisseur insuffisante, même si la résine possède une température de fusion élevée. Un col qui s'assouplit peut aussi modifier le couple de bouchage. Le guide sur le remplissage à chaud et le conditionnement aseptique détaille ces deux procédés distincts.
Pour le marché français, la déclaration de conformité doit couvrir les conditions d'emploi prévues. La DGCCRF rappelle que le type d'aliment, la durée et la température de contact font partie des éléments à vérifier. La conformité d'une résine ne remplace donc pas celle du produit fini dans son usage déclaré.
Barrière : séparer oxygène, vapeur d'eau, lumière et arômes
Parler d'une « bonne barrière » sans nommer le phénomène conduit à de mauvaises décisions. Le PEBD, le PEHD et le PP résistent généralement bien au passage de la vapeur d'eau, mais leur performance vis-à-vis de l'oxygène doit être évaluée selon le grade, l'épaisseur, la surface du flacon et les conditions de stockage. Une recette riche en matières grasses, une couleur sensible ou un arôme volatil peut imposer des exigences différentes.
L'opacité peut limiter l'exposition à la lumière, mais elle ne bloque pas automatiquement l'oxygène. À l'inverse, une bouteille transparente facilite l'inspection visuelle sans garantir la conservation. Il faut donc traduire l'objectif de durée de vie en critères mesurables : transmission d'oxygène, exposition lumineuse, pertes aromatiques et performance de la fermeture.
Une couche d'EVOH peut être étudiée lorsque les essais de conservation montrent un besoin de barrière supplémentaire. Elle n'est ni obligatoire pour toutes les sauces ni neutre pour la fabrication et la fin de vie. Le dossier sur les flacons de sauce à haute barrière EVOH explique comment relier la structure multicouche à la recette et à la durée de conservation. Pour un arbitrage incluant le PET, consultez également le comparatif PET ou PEHD pour les bouteilles de sauces.
La géométrie et la ligne peuvent inverser le classement
Deux bouteilles moulées dans la même famille de résine peuvent produire des gestes très différents. La masse totale ne dit pas comment la matière est répartie. Une section ovale se déforme autrement qu'une section ronde ; des nervures peuvent stabiliser le convoyage tout en durcissant la pression manuelle ; un angle vif peut concentrer les contraintes.
Sur ligne, observez la stabilité sur convoyeur, la prise par les guides, la résistance à la charge verticale et le comportement sous les têtes de bouchage. Un corps très souple peut être agréable en main mais difficile à maintenir pendant le remplissage. Un corps rigide peut bien circuler et néanmoins restituer trop peu de produit en fin d'utilisation.
La fermeture peut encore modifier la conclusion. Un petit orifice ou une valve à seuil d'ouverture élevé oblige l'utilisateur à augmenter la pression. Le corps paraît alors trop rigide, alors que la restriction se trouve dans le bouchon. Les bouchons à valve silicone pour flacons de sauce doivent être essayés sur le col et le corps retenus, avec la vraie recette.
Matrice de choix par famille de sauce
| Famille de produit et usage | Présélection raisonnable | Question qui tranche | Risque à éviter |
|---|---|---|---|
| Ketchup, mayonnaise, sauce burger servis par pression | PEBD en premier ; PEHD ou PP si davantage de tenue est nécessaire | Quelle force délivre la dose voulue et à quelle vitesse le corps reprend-il sa forme ? | Choisir uniquement sur la souplesse d'un flacon vide |
| Vinaigrette, sauce soja ou sauce fluide avec versement contrôlé | PEHD ou PP selon aspect, tenue et procédé | Le col et le réducteur donnent-ils un débit régulier sans goutte ? | Confondre rigidité et précision de dosage |
| Sauce tomate ou barbecue remplie à chaud | PP ou PEHD de grade et dessin adaptés, à qualifier sur cycle complet | Le flacon reste-t-il dimensionnellement stable après bouchage et refroidissement ? | Déduire une température d'emploi du point de fusion |
| Sauce avec graines, herbes ou morceaux | La sortie et la fermeture avantagent d'abord la sélection | Le passage minimal accepte-t-il les particules sans jet irrégulier ? | Compenser un embout trop étroit par un corps plus rigide |
| Flacon de service rechargeable en CHR | Matériau et assemblage spécifiquement déclarés pour les cycles prévus | L'ensemble est-il nettoyable, séchable et qualifié pour les réemplois annoncés ? | Réutiliser un emballage conçu pour un seul usage |
Pour des recettes épaisses, les flacons souples pour sauces épaisses constituent un point de départ utile. La référence finale doit toutefois être définie par matière, masse, géométrie, col et fermeture, puis testée avec le produit réel.
Du choix matière au cahier des charges
Un cahier des charges exploitable ne demande pas simplement « une bouteille en PE ». Il relie une configuration précise à des critères mesurables :
- Recette : viscosité avec méthode et température, seuil d'écoulement si connu, teneur en matières grasses, acidité et taille maximale des particules.
- Cycle de conditionnement : température réelle, durée de contact, bouchage, refroidissement et traitement après fermeture.
- Corps : grade de résine, couleur, masse, capacité, dimensions, points d'épaisseur et géométrie fonctionnelle.
- Col et fermeture : plan de bague, couple, joint, valve ou opercule, plus petit passage et reprise d'air.
- Ligne : cadence, mode de transfert, guides, remplisseuse, boucheuse, étiquetage et détection par vision.
- Usage : position de stockage, température de service, dose, nombre de pressions et réemploi éventuel.
- Conformité : déclaration couvrant l'aliment et les conditions prévues, traçabilité de la résine et rapports applicables à la configuration livrée.
Le règlement (UE) n° 10/2011 fournit le cadre européen applicable aux matériaux et objets en matière plastique destinés au contact des denrées. Il ne dispense pas de choisir les simulants et conditions d'essai correspondant à la sauce et à l'usage réels.
Un exemple concret : corps en PEBD et fermeture en PP
Le FQ-002 illustre pourquoi il faut décrire chaque pièce séparément. Cette configuration associe un corps en PEBD de 25 g, une capacité en eau de 350 ml et une fermeture à embout en PP. Le PP remplit ici la fonction de fermeture ; il ne s'agit ni d'un corps entièrement en PP ni d'un mélange PEBD–PP dans la paroi.
La famille des flacons souples avec embout doseur permet de comparer le geste de pression et la sortie de sauce. Pour une validation, il faut encore mesurer la dose, la reprise de forme, la compatibilité des particules, l'étanchéité du col et la tenue aux conditions de transport.
Cet exemple rappelle aussi qu'un nom commercial ne suffit pas. La fiche de configuration, le plan, l'échantillon approuvé et les documents matière doivent désigner le même ensemble. Sinon, un essai réussi peut être attribué à tort à une autre résine ou à une autre fermeture.
Le plan d'essais qui transforme une présélection en décision
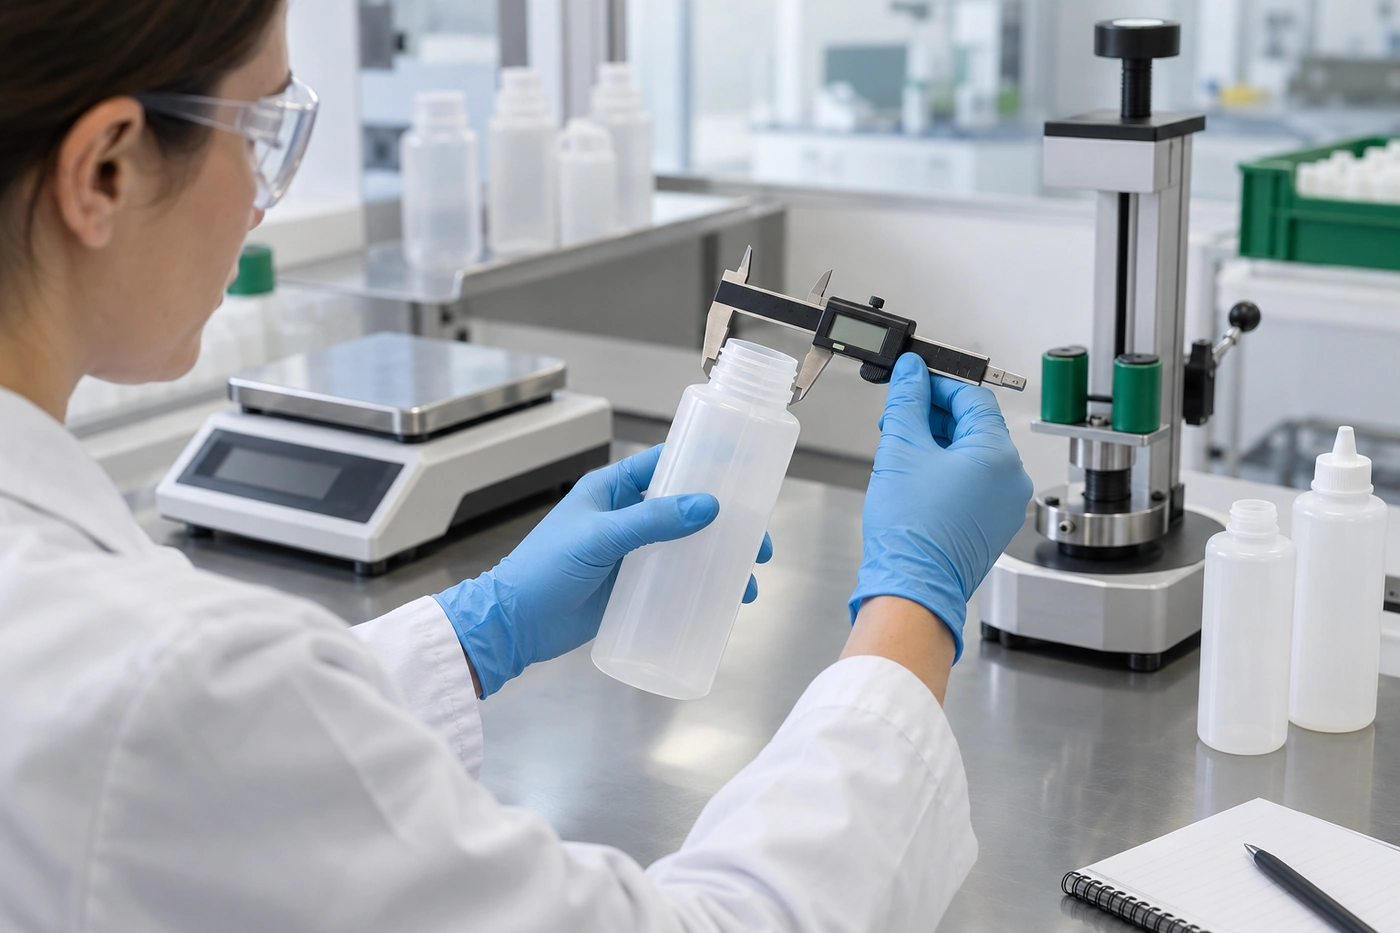
Les essais doivent être définis avant de comparer les candidats. Chaque échantillon est identifié par résine, grade, masse, version de moule et fermeture. La sauce, le niveau de remplissage, la température et le délai depuis le conditionnement restent identiques.
| Essai | Mesure utile | Défaut recherché |
|---|---|---|
| Compression manuelle ou instrumentée | Force à déplacement défini et sensation de prise en main | Corps trop ferme ou déformation localisée |
| Reprise de forme | Temps de récupération et creux résiduel | Attente entre deux doses ou pli permanent |
| Dosage répété | Masse moyenne et dispersion des portions | Jet irrégulier, dérive ou manque de précision |
| Étanchéité | Fuite au col, à l'obturateur et après stockage inversé | Suintement, desserrage ou contamination de la portée |
| Chute et transport | État du corps, du col et de la fermeture | Fissure, ouverture ou déformation |
| Cycle thermique réel | Dimensions, volume, stabilité et étanchéité après refroidissement | Retrait, affaissement ou perte de couple |
| Conservation | Couleur, arôme, oxydation et critères microbiologiques définis | Barrière insuffisante ou interaction avec la fermeture |
Un parc de plus de 500 moules internes et plus de 5 000 configurations standard permet de commencer par des comparaisons d'échantillons avant d'engager un outillage spécifique. Les capacités de soufflage et d'injection servent aussi à coordonner le corps et la fermeture. Ces moyens ne remplacent pas la qualification : ils élargissent les combinaisons que l'on peut tester sur une base industrielle.
Conclusion : choisir un système, pas un sigle
Le PEBD, le PEHD et le PP apportent des tendances utiles, jamais une réponse complète. Le PEBD favorise souvent le geste squeeze, le PEHD la tenue du corps et le PP certaines exigences de rigidité ou de température. La géométrie, l'épaisseur, la fermeture, la sauce et le procédé peuvent néanmoins faire évoluer cette hiérarchie.
Pour lancer une comparaison pertinente, transmettez la recette ou ses données fonctionnelles, le cycle de remplissage, la contenance, le mode de service, le col et les contraintes de ligne. Une courte série d'échantillons bien identifiés permettra d'écarter les fausses évidences avant de figer la matière ou le moule.