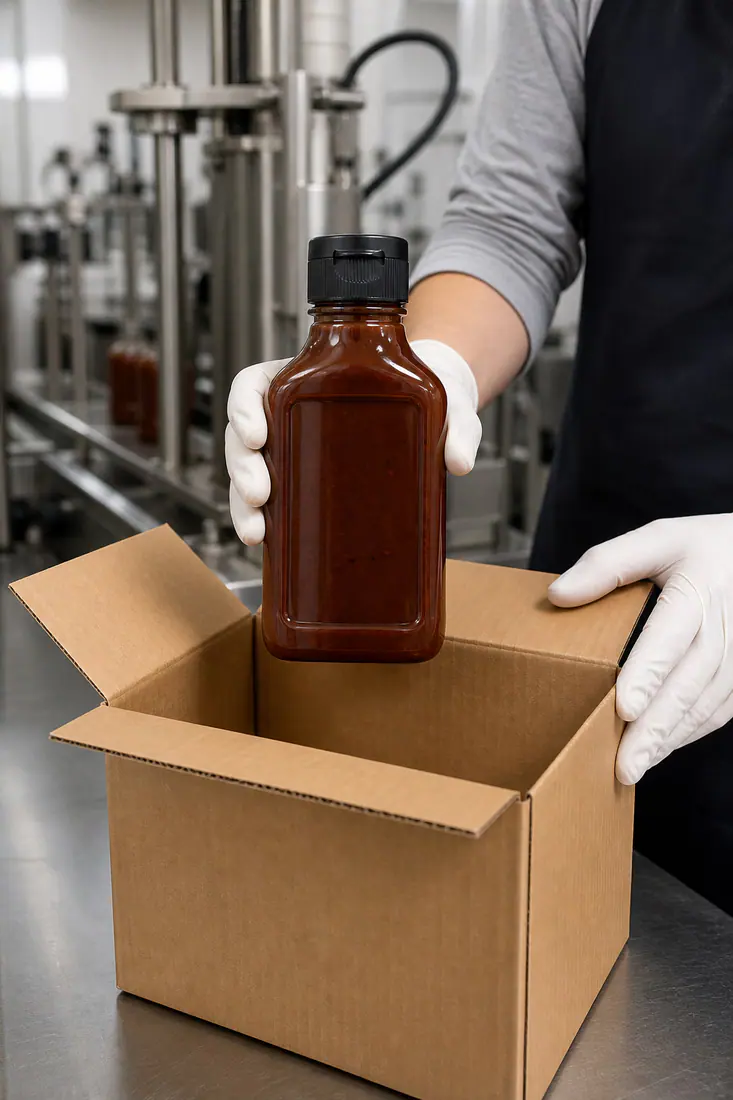
Le choix entre remplissage à chaud et remplissage aseptique ne commence pas par la question « PET ou PP ? ». Il commence par le procédé réellement validé pour la sauce : traitement thermique, température et durée de remplissage, fermeture, refroidissement, exigences microbiologiques et cadence. Le flacon doit ensuite supporter cet ensemble, avec la bonne géométrie, le bon col et la bonne fermeture.
Pour sélectionner une bouteille plastique de sauce, qualifiez d'abord votre procédé de conditionnement. Le hot-fill impose de gérer la chaleur puis le vide créé au refroidissement ; l'aseptique sépare la maîtrise du produit, du contenant, de la fermeture et de l'environnement. Dans les deux cas, une matière annoncée « alimentaire » ou « résistante » ne valide pas un système complet.
Cette méthode concerne les marques françaises de ketchup, sauces tomate, barbecue, pimentées ou vinaigrettes, leurs conditionneurs et les équipes emballage de la restauration hors domicile. Elle permet de préparer une décision technique avant de figer un moule ou une commande de série.
Hot-fill ou aseptique : comparer le système avant la bouteille
| Sujet à décider | Remplissage à chaud | Remplissage aseptique |
|---|---|---|
| Logique générale | Le produit est conditionné chaud selon un protocole validé, puis refroidi | Produit, contenant, fermeture et environnement sont maîtrisés séparément avant ou pendant le remplissage |
| Risque dominant pour le flacon | Ramollissement thermique, retrait au refroidissement et dépression interne | Maintien de l'intégrité du contenant, de la fermeture et de la barrière stérile |
| Réponse de conception possible | Répartition d'épaisseur, géométrie, panneaux, côtes, fond et, selon la ligne, autres moyens de compensation | Construction adaptée aux contraintes mécaniques, au mode de stérilisation du contenant, à la fermeture et à la distribution |
| Ce que l'on ne peut pas déduire | Qu'un flacon supportera toute température parce qu'il est en PET ou en PP | Qu'une bouteille lisse et légère conviendra sans validation parce que le remplissage est dit « à froid » |
| Données à fournir au fournisseur | Recette, température réelle, temps, niveau de remplissage, refroidissement, col, bouchage et logistique | Méthode de stérilisation, interface contenant–fermeture, exigences de barrière, cadence et contrôles d'intégrité |
Les températures de 85 à 92 °C sont souvent citées pour le hot-fill, mais elles ne constituent pas une spécification universelle pour toutes les sauces. Le couple temps–température, l'acidité, la viscosité, les morceaux éventuels et le protocole qualité relèvent de la validation du produit et de l'usine de conditionnement.
Ce qui se passe réellement après un remplissage à chaud
Un flacon rempli chaud reçoit d'abord une contrainte thermique. Au refroidissement, le volume du produit et du volume gazeux évolue ; une dépression peut alors apparaître dans le contenant fermé. Une bouteille peut sembler correcte juste après bouchage puis se déformer plus tard, lorsque la température, le vide et les contraintes résiduelles se combinent.
Il faut donc observer au minimum quatre zones : le corps, l'épaule, le fond et l'assemblage col–bouchon. Une déformation du corps peut rendre l'étiquette difficile à poser ou à lire. Un fond instable peut perturber le convoyage et le gerbage. Une variation autour du col peut modifier la compression de la fermeture. Le vide n'est pas une preuve d'étanchéité ; c'est une charge que l'ensemble doit absorber.
Pour une sauce tomate ou barbecue, notez aussi la température au remplissage et au bouchage, le délai entre ces opérations, le niveau de remplissage, l'espace de tête et la courbe de refroidissement. Modifier une seule de ces données peut changer le résultat d'un même flacon.
Panneaux de vide, côtes et fond renforcé : une réponse structurelle
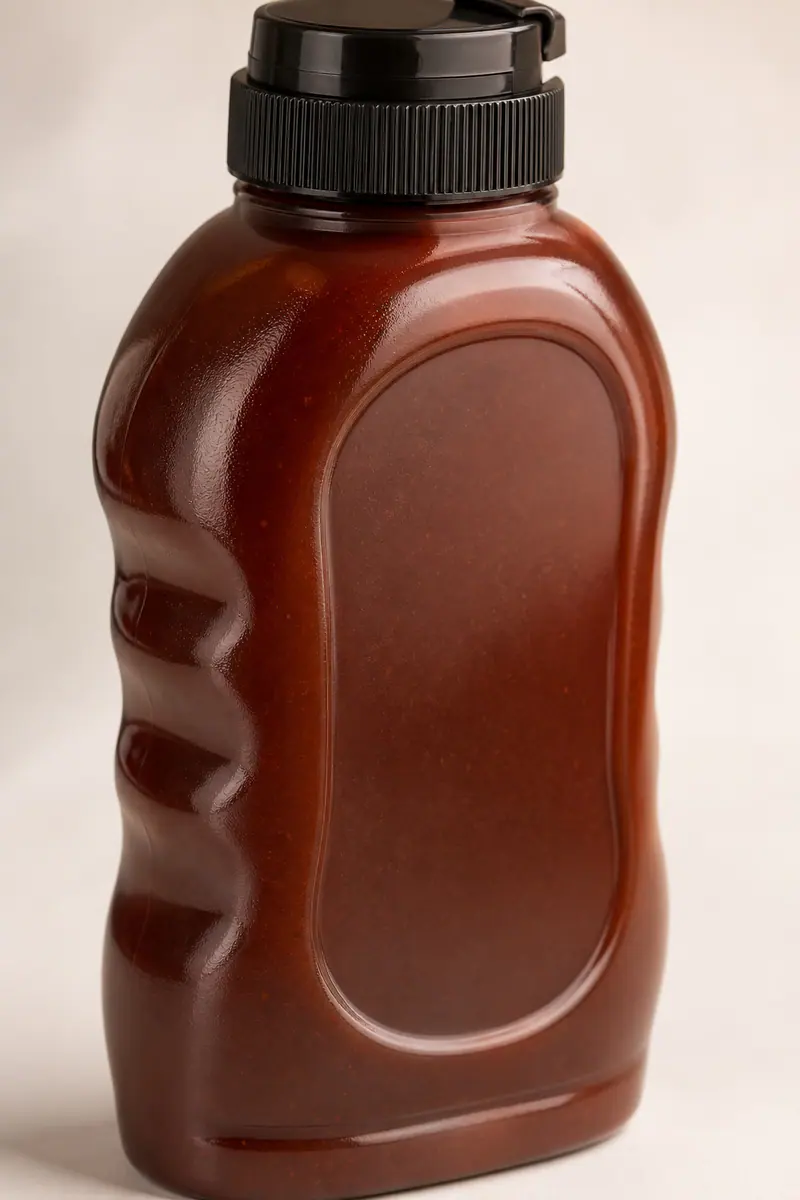
Les panneaux de compensation de vide constituent une réponse classique : ils se déforment de manière prévue lorsque la pression interne baisse. Ils ne sont pourtant pas obligatoires dans tous les dessins. Selon le procédé et le matériel de ligne, la compensation peut aussi être recherchée par des côtes intégrées, un fond travaillé, une répartition d'épaisseur différente ou une autre stratégie de gestion de la pression.
Les fabricants de lignes illustrent bien cette nuance : Sidel décrit les panneaux de vide comme une solution traditionnelle pour absorber les variations de volume chaud/froid, tandis que Krones présente un procédé où une dose d'azote peut compenser le retrait du produit et élargir les possibilités de dessin. Ces exemples sont des solutions de ligne précises, pas des performances automatiquement transposables à toute bouteille de sauce. Sidel et Krones doivent donc servir à poser les bonnes questions à l'intégrateur de votre ligne.
Ne choisissez pas un flacon en regardant uniquement ses nervures. Demandez quelle zone absorbe quelle contrainte, comment la bouteille reste stable sur convoyeur après refroidissement et quel échantillon a été essayé avec une recette comparable. Le passage d'un format de boisson à une sauce visqueuse ne se fait pas par simple analogie.
Le remplissage aseptique : davantage de liberté, mais un système plus exigeant
Le remplissage aseptique est parfois résumé comme une solution « à froid » permettant d'alléger immédiatement la bouteille. Cette simplification est risquée. Un procédé aseptique repose sur une maîtrise cohérente du produit, du contenant, de la fermeture, de l'air et de la ligne. Le flacon doit notamment être compatible avec le traitement prévu pour le contenant et conserver une intégrité suffisante jusqu'à la fermeture.
La réduction de résine ou une forme plus lisse peuvent devenir des pistes lorsque le système et les essais le permettent. Elles ne constituent pas un point de départ. Avant de parler d'allègement, vérifiez la stabilité pendant l'étiquetage, le transport, la palettisation et le geste d'utilisation. Une bouteille très légère peut convenir à une ligne donnée et échouer dans un autre circuit de distribution.
Pour une sauce fragile, une marque ou un conditionneur doit aussi distinguer la décision microbiologique de la décision d'emballage. L'équipe qualité définit le procédé de conservation ; l'équipe packaging vérifie que le flacon et la fermeture restent compatibles avec ce procédé. Aucun fournisseur de bouteilles ne devrait promettre l'asepticité d'un produit sans le protocole complet.
PET heat-set, PP clarifié ou PEHD : raisonner par process plutôt que par matière
Un PET thermofixé peut être étudié lorsque le dessin et le procédé de soufflage visent une meilleure tenue thermique. Sa performance dépend de la préforme, de la distribution d'épaisseur, du moule, du refroidissement et de la géométrie finale. Une mention « heat-set » sur une fiche ne suffit donc pas à qualifier un flacon pour votre température de remplissage.
Le PP peut être pertinent dans certaines configurations de sauces et le PEHD dans d'autres. Leur aspect, leur rigidité, leur comportement thermique, leur mode de fabrication, leur interaction avec la fermeture et les attentes de tri ne sont pas identiques. Le bon choix est celui qui passe les essais définis pour votre emballage, non celui qui paraît le plus résistant en théorie.
Les flacons souples pour sauces épaisses peuvent aider à comparer l'effort de pression, la restitution et la stabilité du corps avec une recette visqueuse. Ils ne démontrent pas, à eux seuls, une aptitude au remplissage à chaud. De même, les bouteilles pour ketchup doivent être examinées avec leur plan de col, leur bouchon et le process prévu, plutôt que sélectionnées à partir de la seule contenance.
Le protocole d'essai qui prépare une décision de série
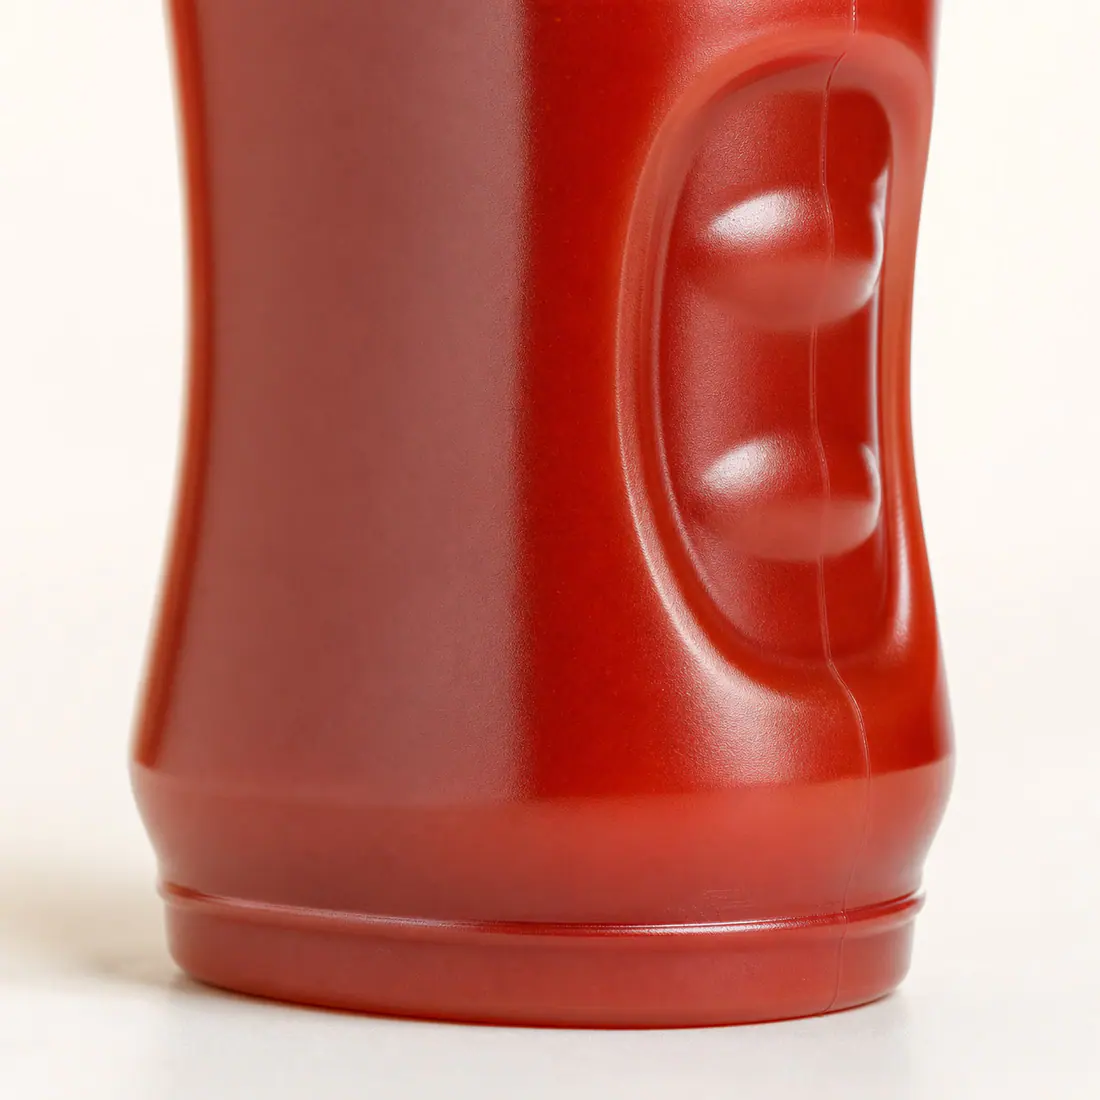
Constituez des groupes d'échantillons complets et identifiés. Changer un bouchon, ouvrir un flacon ou modifier la recette pendant l'essai empêche souvent d'interpréter le résultat. L'objectif n'est pas de faire « tenir » un échantillon unique, mais de définir une fenêtre de fonctionnement qui reste robuste.
| Étape | Données à consigner | Décision préparée |
|---|---|---|
| Produit | Type de sauce, pH si disponible, viscosité, particules et température | Choisir une construction et une méthode d'essai représentatives |
| Conditionnement | Température réelle, délai avant fermeture, niveau, espace de tête et cadence | Vérifier la contrainte transmise au flacon et à la fermeture |
| Refroidissement | Durée, profil, orientation et moment des contrôles | Observer la dépression, la stabilité et les déformations retardées |
| Assemblage | Référence du flacon, plan de col, bouchon, joint, couple et lot | Qualifier l'étanchéité et l'ouverture sur la bonne interface |
| Distribution | Étiquette, carton, palette, transport et température de stockage | Confirmer que le format reste utilisable après sortie de ligne |
L'étude de cas Gracepack sur un flacon PEHD stabilisé pour remplissage à chaud montre pourquoi la stabilité ne se réduit pas à la matière : température, géométrie, poids, remplissage et comportement sur ligne doivent être examinés ensemble. Il s'agit d'un cas de travail, pas d'une règle applicable à tous les flacons PEHD.
Les documents qui complètent l'essai, sans s'y substituer
Une demande d'échantillon sérieuse sépare trois dossiers : la définition technique du flacon et de la fermeture, le protocole d'essai mécanique/process, et les documents de contact alimentaire. Dans les dossiers matières de Gracepack, des rapports existent notamment pour des composants en PET et en PP. Ils peuvent servir de point de départ documentaire ; le dossier final doit cependant correspondre à la matière, à la configuration et aux conditions d'emploi retenues.
Un rapport de migration ou une déclaration de conformité ne démontre ni la tenue à chaud d'une géométrie particulière, ni la performance de l'assemblage après refroidissement. Inversement, un essai de déformation ne remplace pas la vérification des documents qualité. Notre guide sur la conformité UE 10/2011 des bouteilles pour sauces explique comment cadrer cette partie du dossier pour le marché européen.
Préparer une demande technique utile
Avant de demander un prix, envoyez le type de sauce, la température et la durée de remplissage, le refroidissement, le volume commercial, le plan de col ou une photo de la fermeture, la cadence et le circuit de distribution. Une recette complète et confidentielle n'est pas toujours nécessaire au premier échange, mais les paramètres qui influencent l'emballage le sont.
Gracepack peut alors aider à présélectionner une configuration de flacons doseurs pour sauces et les échantillons à comparer. La décision de série doit rester conditionnée par les essais réalisés avec votre procédé réel et par l'accord de vos équipes qualité, production et packaging.
Questions fréquentes
Les panneaux de vide sont-ils obligatoires pour une bouteille hot-fill ?
Non. Ils constituent une solution classique à la dépression créée au refroidissement. D'autres géométries ou solutions de ligne peuvent être envisagées, mais leur pertinence doit être validée pour la bouteille, le produit et le procédé concernés.
Une bouteille PET standard supporte-t-elle un remplissage à 90 °C ?
On ne peut pas le conclure sans connaître sa préforme, son procédé de fabrication, sa géométrie et le protocole de conditionnement. Faites valider la configuration complète par essai.
L'aseptique permet-il de réduire automatiquement le poids de la bouteille ?
Non. L'allègement est une piste de conception, à vérifier avec la méthode de stérilisation du contenant, l'intégrité de la fermeture, la logistique et les exigences de distribution.
Quels éléments faut-il tester avec le flacon ?
La sauce réelle ou une substitution justifiée, le bouchon, le plan de col, la température, le refroidissement, l'étiquette, le carton et les conditions de transport prévues doivent être pris en compte.
Quels documents demander avant de commander ?
Demandez les références et plans des composants, les matières, les éléments de contact alimentaire adaptés au projet, les lots d'échantillons et le protocole qui définit les conditions et critères de validation.