Une bouteille propre à la sortie de la boucheuse peut laisser une trace de sauce dans son carton quelques heures plus tard. Pour le responsable de production, le réflexe est souvent d’augmenter le serrage. Pourtant, le défaut peut venir d’un bouchon mal engagé, d’un buvant souillé, du refroidissement ou d’un opercule inadapté. Corriger le mauvais paramètre risque d’ajouter des rejets sans résoudre la fuite.
Pour prévenir les fuites de bouteilles de sauce, qualifiez ensemble le col, la fermeture et les conditions de conditionnement. Partez des plans approuvés, vérifiez la portée de joint, puis établissez une plage de vissage et de scellage par essais. Confirmez le résultat après refroidissement et transport. Un diamètre nominal ou un couple de serrage isolé ne suffit pas à démontrer l’étanchéité.
Cette démarche s’adresse aux équipes packaging, qualité, maintenance et achats des fabricants de sauces, conditionneurs à façon et fournisseurs de la restauration hors domicile. L’objectif est de passer d’une observation de fuite à une décision documentée, avant de lancer une série ou de changer de fournisseur.
Où et quand la bouteille fuit-elle ?
Commencez par localiser le chemin du produit : sous la jupe du bouchon, à l’orifice de distribution, sur le pourtour de l’opercule ou dans une fissure du corps. Distinguez aussi une fuite persistante d’une coulure laissée par le remplissage. Conservez des échantillons identifiés, sans les resserrer avant examen : cette intervention modifierait l’état que vous cherchez à comprendre.
| Observation | Première vérification utile | Conclusion à éviter |
|---|---|---|
| Trace sous le bouchon dès la sortie de ligne | Engagement, position finale et propreté du buvant | « Il faut forcément serrer davantage » |
| Flacons secs au départ, humides après refroidissement | Évolution de l’assemblage, température et maintien du joint | « Le transport est nécessairement responsable » |
| Défauts concentrés sur une tête de vissage | Mandrin, centrage, préhension du flacon et réglage de cette tête | « Tout le lot de bouteilles est mauvais » |
| Fuite uniquement tête en bas après ouverture | Clapet, valve, obturation et remise en place de la fermeture | « L’opercule initial était défectueux » |
| Opercule partiellement collé | Compatibilité du complexe, contact sur le buvant et fenêtre d’induction | « Plus de puissance réglera le problème » |
Reliez chaque prélèvement au lot de flacons, au lot de bouchons et de joints, à l’empreinte de moulage si elle est disponible, à la tête de bouchage et à l’heure. Notez les démarrages, changements de format et reprises après arrêt. Une concentration des défauts oriente l’enquête ; elle ne prouve pas encore la cause.
En cas de défaut susceptible d’affecter le produit, appliquez votre procédure de maîtrise des non-conformités avant de poursuivre les essais. Les réglages doivent rester dans le cadre autorisé par le constructeur et le plan de validation de l’usine.
Col et bouchon : pourquoi le diamètre nominal ne suffit pas
28/410, 38/400 et encliquetage : identifier la bonne interface
Une désignation comme 28/410 ou 38/400 associe une dimension nominale à une famille de bague. Elle ne remplace pas le dessin complet. Deux fermetures portant le même diamètre peuvent différer par le profil du filet, sa position, la hauteur disponible ou le dispositif d’étanchéité. Un col 28/410 ne doit pas être assimilé à un autre col « 28 mm », par exemple une bague PCO de boisson.
Les bouchons à encliqueter, ou snap-on, se retiennent par une géométrie d’accrochage : on vérifie leur assise et leur rétention, pas un couple de vissage fictif. Le terme flip-top décrit le clapet de distribution ; il ne précise pas, à lui seul, si la base du bouchon est vissée ou encliquetée.
Pour les bagues à filetage continu, les repères usuels distinguent notamment T, diamètre extérieur au sommet du filet, E, diamètre extérieur du col hors saillie du filet, et I, diamètre intérieur. La définition exacte des autres cotes et des références géométriques doit venir du plan applicable. E et T ne sont pas deux noms interchangeables pour une même mesure.
Distinguez trois documents : le plan de bague décrit l’interface et ses tolérances ; la méthode d’essai précise comment évaluer une performance ; les bonnes pratiques de fabrication (BPF) encadrent la maîtrise de la fabrication. Les BPF ne sont pas une norme dimensionnelle de goulot. Demandez la référence exacte du plan et sa révision, plutôt qu’une simple mention « conforme aux standards ».
Ce qu’il faut mesurer, au-delà du diamètre
Vérifiez le profil et l’engagement du filet, la hauteur du col et la distance disponible avant une éventuelle butée du bouchon. Contrôlez ensuite la zone qui assure réellement le contact : dessus du buvant pour un joint plat ou un opercule, surface intérieure ou extérieure pour d’autres systèmes.
La planéité de cette portée, son orientation par rapport à l’axe, l’ovalisation et la concentricité sont des caractéristiques différentes. Une portée peut être plane mais inclinée. Une bavure ou une entaille locale peut aussi interrompre le contact sans modifier fortement le diamètre moyen. Un pied à coulisse seul ne caractérise pas tous ces défauts ; la méthode et l’incertitude de mesure doivent convenir à la tolérance.
Il n’existe pas de tolérance universelle de col valable pour toutes les bouteilles de sauce. Faites approuver les limites sur le couple bouteille–bouchon retenu, avec les moyens de contrôle associés. Une valeur copiée sur une autre famille de bague ne constitue pas un critère de réception.
Un exemple chez Gracepack permet de comprendre cette limite : les références YGS-SPP1217 et YGS-SPP1218 présentent toutes deux un diamètre de col indiqué de 28 mm, avec des capacités en eau respectives de 450 ml et 250 ml. Cette indication ne permet ni d’attribuer automatiquement un filetage 28/410, ni de conclure que la même fermeture ou le même outillage de ligne convient. Le plan de bague, la référence du bouchon et les échantillons restent à confirmer. La capacité en eau n’est pas non plus le volume commercial de sauce à remplir.
Couple de vissage : trouver une fenêtre, pas serrer au maximum
Séparer consigne machine, application et dévissage
La valeur programmée sur une boucheuse, le couple effectivement transmis pendant le vissage et le couple de dévissage mesuré ensuite ne sont pas la même grandeur. Le frottement, le maintien de la bouteille, la vitesse et les caractéristiques du joint influencent le résultat. Le couple de dévissage ne se convertit pas en couple d’application au moyen d’un pourcentage universel.
Un serrage insuffisant peut laisser une compression de joint trop faible. Un serrage excessif peut déformer une fermeture, endommager un filet ou déplacer le joint. Un bouchon engagé de travers peut opposer une forte résistance sans atteindre sa position correcte. Vérifiez donc l’assemblage et sa position finale avant d’interpréter une mesure élevée comme une bonne étanchéité.
La plage admissible doit être définie avec le fournisseur de la fermeture et validée sur la ligne. Elle doit satisfaire simultanément l’étanchéité, la tenue mécanique, l’ouverture par l’utilisateur et, s’il existe, le fonctionnement du témoin de première ouverture.
Examiner le temps, la température et chaque tête
Sous charge, un polymère peut se déformer progressivement : c’est le fluage. Lorsque la déformation est maintenue, la contrainte peut diminuer avec le temps : c’est la relaxation. Dans un assemblage réel, ces phénomènes et l’évolution thermique peuvent modifier la pression de contact. Cela justifie des contrôles à des échéances définies, pas seulement immédiatement après vissage.
La méthode ASTM D2063/D2063M pour le maintien du couple concerne les fermetures à filetage continu et la mesure du couple de dévissage dans des conditions environnementales et temporelles fixées. Elle aide à cadrer une évaluation ; elle ne fournit pas un réglage unique pour votre sauce.
Prévoyez des groupes d’échantillons distincts pour les différentes échéances : ouvrir puis revisser une même bouteille modifie l’assemblage. Sur ligne, comparez les résultats par tête. Contrôlez le centrage, l’état des mandrins, le maintien anti-rotation du flacon et l’effort axial. Une maintenance planifiée selon le constructeur et l’historique des dérives est plus pertinente qu’une fréquence présentée comme universelle.
Tête magnétique ou servomotorisée : que faut-il vérifier ?
Un embrayage magnétique limite le couple transmis selon son réglage. Une tête servomotorisée peut piloter le mouvement et, selon l’équipement, surveiller ou enregistrer le couple pour chaque fermeture. Ces fonctions facilitent le suivi des dérives, mais ne garantissent pas l’étanchéité. Un bouchon de travers ou un joint mal positionné peut encore produire une mesure trompeuse.
Lors du calage, demandez au constructeur quelle grandeur est mesurée, comment elle est vérifiée et à quel moment un défaut déclenche un rejet. Comparez les têtes aux cadences retenues, puis rapprochez leurs enregistrements des essais sur flacons. Une courbe machine ne remplace pas le contrôle de l’assemblage après refroidissement.
Choisir la fermeture selon la fonction recherchée
Un emballage peut cumuler plusieurs protections, mais chacune répond à une fonction précise. Il faut décrire celle que l’on attend avant de comparer les prix.
| Solution | Fonction à examiner | Point de vigilance |
|---|---|---|
| Bouchon vissé avec joint ou géométrie d’étanchéité intégrée | Fermeture du col et, selon la conception, refermeture | Appairage des surfaces et compression utile |
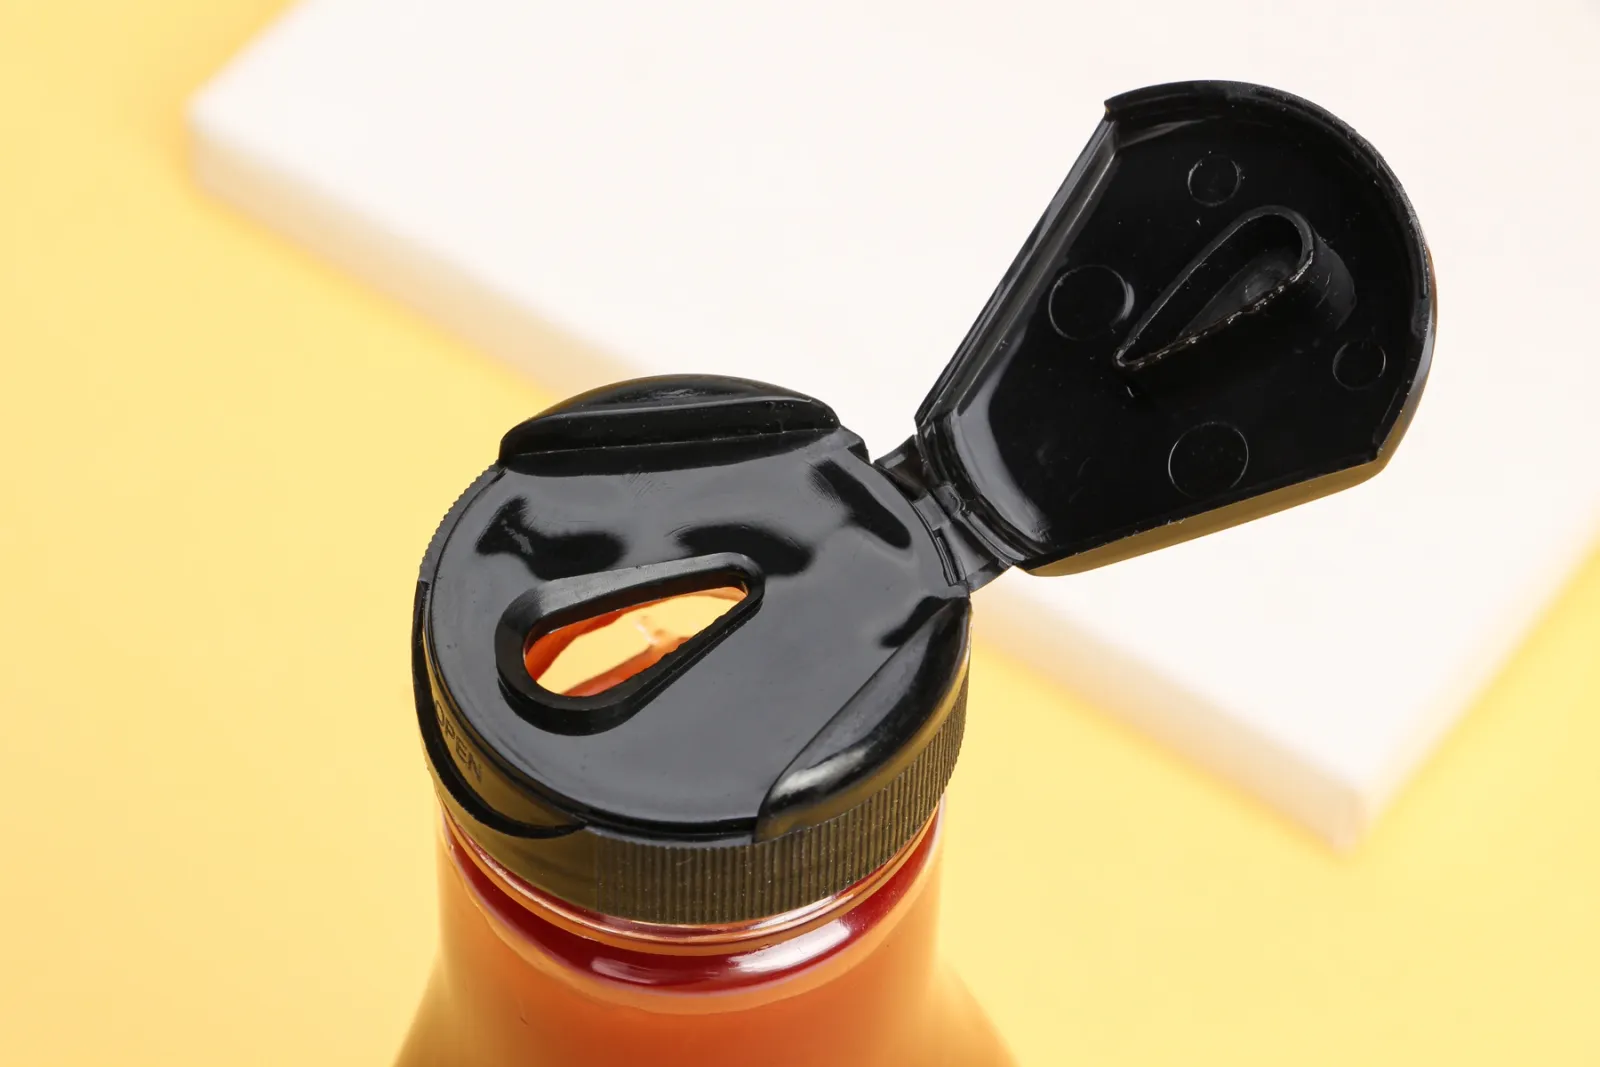
| Clapet avec orifice ou embout doseur | Distribution et obturation après usage | Propreté de l’orifice, fermeture complète et résidus |
| Valve de distribution | Comportement à l’écoulement et limitation des gouttes | Sauce réelle, particules, pression et reprise d’air |
| Bague d’arrachage ou ponts sécables | Indication de première ouverture | Ne constitue pas, à elle seule, un joint étanche |
| Opercule scellé par induction | Barrière initiale sur le buvant | Complexe compatible, contact régulier et scellage qualifié |
Les flacons souples avec embout doseur nécessitent par exemple de distinguer l’étanchéité de l’embout sur le col de celle de son obturateur après utilisation. Pour une mayonnaise destinée au service en CHR, les ouvertures répétées et les résidus de sauce font partie de l’usage à tester.
Les bouchons à valve silicone pour flacons de sauce doivent être évalués avec la viscosité, les particules et la température d’emploi prévues. Une valve ne compense pas une fuite entre le col et la base du bouchon. Son comportement ne peut pas non plus être déduit d’un essai réalisé avec une autre recette.
Dans une bouteille inversée pour ketchup, distinguez le transport avant ouverture et le stockage tête en bas après retrait de l’opercule. La protection initiale ne démontre pas la qualité de la refermeture.
Enfin, une capsule métallique Twist-off à ergots, courante sur certains récipients en verre, n’est pas un bouchon plastique à filetage continu. Elle exige une bague et un procédé compatibles. Le choix doit partir de l’ensemble technique, pas de l’aspect extérieur de la capsule.
Sauce, remplissage et refroidissement : les contraintes à intégrer
Un buvant propre et un procédé représentatif
Une vinaigrette contenant de l’huile, une sauce tomate et une mayonnaise ne sollicitent pas la fermeture de la même façon. Les dépôts sur la portée peuvent gêner le joint ou le scellage. La présence de morceaux peut affecter un orifice ou une valve. La température peut modifier l’écoulement et la déformabilité des composants.
Si le buvant est souillé, recherchez d’abord l’origine au remplissage : position du bec, fin de dosage, éclaboussures ou résidus après arrêt. N’ajoutez pas un soufflage ou un lavage comme correction automatique. L’équipe qualité doit valider l’hygiène du dispositif, la qualité de l’air ou de l’eau, l’évacuation des résidus et l’état de surface requis avant fermeture. Déplacer la sauce ou introduire de l’humidité peut créer un autre défaut.
Pour un remplissage à chaud, relevez la température réelle du produit et du col au bouchage, le délai avant fermeture et le profil de refroidissement. Ajoutez le niveau de remplissage et l’espace de tête. Le vide créé au refroidissement n’est pas une garantie d’étanchéité : il peut aussi déformer un emballage non adapté. Une résine annoncée résistante à la chaleur ne qualifie pas toute la géométrie ni tous les joints.
La validation mécanique reste distincte de la sécurité microbiologique et de la durée de conservation. La compatibilité chimique et le contact alimentaire doivent également être documentés pour les conditions prévues ; le guide sur la conformité UE 10/2011 des bouteilles pour sauces détaille ce volet.
Induction : qualifier le système complet
Dans le procédé courant avec opercule logé dans le bouchon, le bouchon est posé avant le passage sous la tête d’induction. Il maintient le complexe au contact du buvant pendant le scellage. Les systèmes sans bouchon existent, mais demandent un équipement et un maintien spécifiques.
Le matériau thermoscellant doit convenir au récipient. Vérifiez la propreté, le centrage de l’opercule, le contact, la position de la tête et la vitesse du convoyeur. Une puissance accrue ne corrige pas nécessairement un mauvais contact et peut dégrader le résultat. Les essais de scellage par induction décrits par Enercon associent justement récipient, bouchon, joint, couple et conditions de ligne pour rechercher une plage de fonctionnement.
Un opercule ne rend pas acceptable un col hors spécification. Après refroidissement, contrôlez la continuité du scellage et l’ouverture attendue. Ne transposez pas les réglages d’un autre diamètre ou d’une autre structure de joint sans requalification.
Quels essais permettent de valider l’ensemble ?
Le plan ci-dessous est une trame à adapter avec vos équipes et les fournisseurs. Les seuils, effectifs, durées et conditions d’essai doivent être convenus avant la campagne. Ils dépendent de l’emballage, du risque et de la distribution réelle, pas d’une valeur générique trouvée en ligne.
1. Contrôler les composants reçus
Identifiez les versions du flacon, du bouchon et du joint. Relevez les cotes critiques avec des moyens adaptés, puis examinez la portée, les filets et l’état du joint. Conservez un ensemble de référence et comparez les lots entrants aux critères approuvés. Une photographie aide à décrire un défaut, mais ne remplace pas la mesure.
2. Réaliser un essai sur ligne représentative
Utilisez la sauce prévue ou justifiez précisément un produit de substitution. Incluez les cadences de la fenêtre envisagée, les têtes concernées et les phases transitoires. Pour rechercher une cause, limitez les modifications simultanées ; consignez toute variation afin de pouvoir reproduire le résultat.
Par exemple, si une fuite de vinaigrette apparaît uniquement après une reprise de ligne, comparez des prélèvements avant l’arrêt, au redémarrage et en régime stabilisé. Examinez le remplissage et le bouchage à ces moments plutôt que de changer immédiatement toute la fermeture. C’est une piste d’investigation, pas un diagnostic établi.
3. Vérifier l’étanchéité dans le bon périmètre
L’examen visuel, le stockage orienté, les mesures de couple et les essais de fuite apportent des informations complémentaires. La méthode doit préciser l’état du produit, son orientation, la température, la durée et le critère de détection. Un résultat « aucune fuite observée » n’a de sens qu’avec ces conditions.
Une chambre à vide peut servir à évaluer l’assemblage selon un protocole adapté. Sur un flacon souple, sa déformation et le comportement d’une valve doivent être pris en compte pour interpréter le résultat. Le laboratoire doit fixer la dépression, les limites de l’équipement et les précautions d’utilisation. Ne choisissez pas ces paramètres au hasard.
Un contrôle d’un récipient vide ne remplace pas l’essai de la bouteille remplie et bouchée. De même, une caméra peut détecter une fermeture manquante ou mal positionnée sans démontrer l’absence de toutes les microfuites. La sensibilité du dispositif doit être vérifiée avec des défauts représentatifs et maîtrisés.
Attention au périmètre des références : ASTM D4991 porte sur des récipients rigides vides soumis à une différence de pression ; ASTM D5094/D5094M vise les fuites franches de liquide sur des récipients rigides ou semi-rigides jusqu’à 4 L, à fermeture vissée ou à ergots. Ces méthodes ne sont donc pas interchangeables et ne démontrent pas, à elles seules, l’absence de microfuites. Le laboratoire doit confirmer la méthode, son édition et son applicabilité à votre emballage ; un essai interne adapté ne doit pas être présenté comme un essai normalisé sans en respecter les exigences.
4. Examiner le transport et la refermeture
Évaluez les chutes, vibrations ou contraintes de gerbage pertinentes pour le circuit retenu, avec le conditionnement secondaire prévu. Précisez les orientations de chute, l’état des échantillons et les critères d’acceptation. Une bouteille destinée à la livraison colis ne doit pas être qualifiée uniquement par un essai correspondant à une palette stable.
ASTM D5276 traite de la chute libre de contenants de transport chargés : ce n’est pas une prescription universelle de hauteur de chute pour un flacon de sauce nu. Faites correspondre l’essai à l’unité réellement manipulée, qu’il s’agisse du flacon, du carton ou d’un autre conditionnement.
Après sollicitation, recherchez les suintements et les dommages différés. Séparez ensuite les essais de première ouverture de ceux de refermeture et de distribution. Pour une sauce épaisse, l’absence de fuite à l’expédition ne dit rien, à elle seule, sur les gouttes résiduelles après plusieurs utilisations.
Pour décider, suivez les défauts par type, les rejets de ligne et les arrêts attribuables au bouchage. Le coût de la solution comprend aussi les reprises, le produit perdu et les réclamations. Un bouchon moins cher n’est pas nécessairement le meilleur choix si son assemblage exige un réglage trop instable.
Fiche de validation à joindre au dossier industriel
Utilisez une fiche par configuration testée. En en-tête, identifiez les références et révisions, les lots, la sauce, la ligne, les têtes, la date, l’opérateur et l’effectif. Pour chaque ligne ci-dessous, ajoutez le résultat mesuré, le nombre de défauts rapporté au nombre testé et la décision du responsable désigné.
| Étape | Conditions à consigner | Critère à approuver avant l’essai |
|---|---|---|
| Réception des composants | Cotes contrôlées, méthode, instrument et version du plan | Limites dimensionnelles et défauts de surface acceptables |
| Bouchage sur ligne | Tête, cadence, consigne et mesure de couple, température, position finale | Fenêtre d’assemblage et règles de rejet |
| Refroidissement et attente | Échéances, température, orientation et groupes d’échantillons distincts | Étanchéité et aptitude à l’ouverture aux échéances prévues |
| Operculage, s’il est prévu | Complexe, contact, vitesse, réglage d’induction et contrôle après refroidissement | Continuité du scellage et mode d’ouverture attendu |
| Transport puis utilisation | Conditionnement, sollicitations, méthode de détection et séquence de refermeture | Fuites, dommages et fonctionnement admissibles dans ce protocole |
Un résultat hors critère entraîne une investigation et une décision documentée, pas une modification rétroactive du seuil pour accepter le lot. À la fin, la fiche doit permettre de retrouver quelle configuration est validée, dans quelles limites et avec quels points encore ouverts.
Que demander au fournisseur avant de commander ?
Avant de figer un outillage ou une commande, réunissez une définition commune. Chez Gracepack, la préparation d’un projet associe le contenu à conditionner, le format, la fermeture, le remplissage et les besoins d’échantillons. Une référence existante peut servir de point de départ ; les conditions de fonctionnement restent à confirmer pour votre configuration.
- Nomenclature versionnée : références du corps, du bouchon, du joint, de la valve et de l’opercule éventuel, avec matières et variantes.
- Plans approuvés : bague complète, surfaces fonctionnelles, tolérances et méthodes de mesure, sans se limiter au diamètre nominal.
- Conditions d’usage : sauce, particules, températures, remplissage, stockage, première ouverture et refermeture.
- Fenêtre de montage : paramètres recommandés pour l’assemblage, éléments à vérifier sur la boucheuse et protocole de validation.
- Échantillons représentatifs : composants correspondant à la construction prévue, avec identification des lots et des versions.
- Justificatifs distincts : résultats mécaniques pertinents et documents de contact alimentaire. Un rapport de migration ne prouve pas l’étanchéité.
- Gestion des changements : modalités de notification et de requalification si le grade matière, le moule, le joint ou un composant évolue.
À la réception du dossier, classez les points en « confirmé », « à tester » et « manquant ». Cette liste évite de transformer une hypothèse commerciale en spécification acceptée. Avant un transfert en série, faites approuver les résultats par les fonctions concernées et conservez les réglages, les échantillons de référence et les critères de surveillance.
Pour préparer un échange technique, vous pouvez transmettre le type de sauce, la contenance, une photo ou un plan, la fermeture actuelle, la cadence visée et le moment d’apparition de la fuite. Il n’est pas nécessaire de communiquer une recette confidentielle complète pour commencer à cadrer le besoin. Le formulaire ci-dessous permet de demander l’étude d’un ensemble et des échantillons adaptés.
Questions fréquentes sur les fuites de bouteilles de sauce
Un bouchon de 28 mm convient-il à toutes les bouteilles de 28 mm ?
Non. Il faut comparer les bagues complètes, le profil du filet, les hauteurs et le système d’étanchéité. La possibilité de commencer à visser le bouchon ne démontre pas un appairage correct.
Quel couple faut-il appliquer pour éviter les fuites ?
La plage dépend du flacon, de la fermeture, du joint et du procédé. Demandez une recommandation pour l’ensemble exact, puis vérifiez l’étanchéité et l’ouverture après conditionnement. Une valeur valable sur un autre format ne suffit pas.
Pourquoi la fuite apparaît-elle seulement le lendemain ?
L’évolution thermique, la relaxation de l’assemblage ou les sollicitations après bouchage sont des pistes possibles. Comparez des groupes d’échantillons à des échéances définies, sans ouvrir puis resserrer ceux qui doivent rester en observation.
Un opercule par induction remplace-t-il un bon ajustement du col ?
Non. Le scellage exige une portée adaptée, propre et un contact maîtrisé avec le complexe. Il assure une fonction initiale distincte de la refermeture après son retrait.
Une valve anti-goutte suffit-elle pour le transport tête en bas ?
Non. Il faut tester toute la fermeture sur le flacon avec la sauce, l’orientation et les sollicitations prévues. Le dosage sans goutte après usage et l’étanchéité pendant le transport sont deux performances à qualifier séparément.